Para una junta de espuma de PE troquelada para un OEM, especifique el plano de la pieza, las caras adhesivas, el liner que debe permanecer, la orientación de entrega y una prueba de colocación a velocidad de producción antes de comprar en volumen. El plano debe indicar más que las dimensiones exteriores: el ancho de espuma alrededor de los orificios, los radios de las esquinas, la posición del liner y la dirección en que el operario o el robot retira la pieza. Página de LubandArt sobre la cinta de espuma de PE enumera como opciones de suministro las piezas troqueladas, los rollos convertidos y los liners personalizados; es una descripción de capacidades, no una prueba de que el troquel propuesto funcionará a la velocidad del comprador.
Empiece por la función de la pieza y el movimiento de montaje
Mantenga el corte, la retirada del material sobrante y la colocación como etapas de aceptación independientes
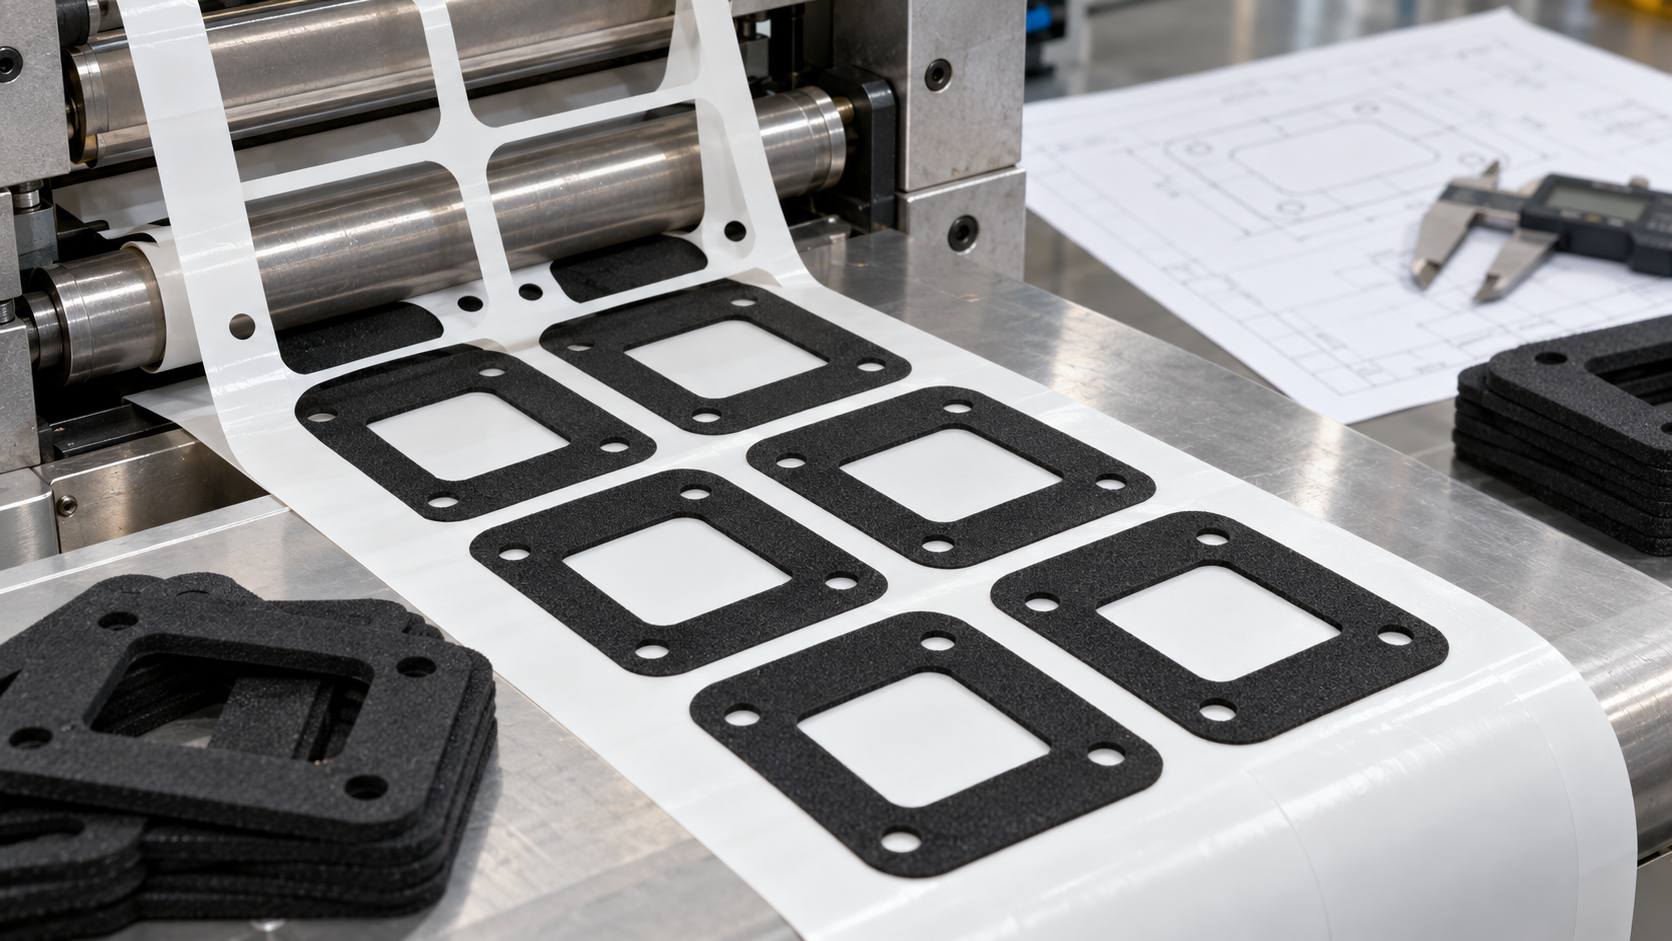
En las piezas con corte parcial sobre un rollo, el liner debe permanecer intacto mientras se retira la matriz de material sobrante. La pieza debe permanecer en el liner previsto durante el avance del rollo y desprenderse al llegar al cabezal de colocación. Una pieza con corte completo y embalada individualmente presenta otros riesgos de manipulación: las piezas pueden pegarse entre sí, estirarse o perder su orientación. Especifique el proceso necesario antes de solicitar un precio.
3M describe una cinta de espuma de PE como fácil de troquelar y apta para fabricar juntas, pero esa afirmación corresponde a esa construcción. Ficha técnica 62708 de tesa también relaciona los bordes no pegajosos de la espuma de PE con el troquelado de una referencia específica para molduras de automoción. Ninguna de las dos fuentes establece un paso mínimo universal entre piezas en la banda ni un tamaño mínimo de detalle alcanzable. El adhesivo, la densidad y el espesor de la espuma, el liner y el troquel utilizados determinan esos límites.
Incluya detalles medibles en el plano
Indique el contorno de la pieza, las dimensiones de las aberturas, la tolerancia de la zona de sellado o montaje, la distancia del borde al orificio, el espesor de la espuma sin liner y la orientación de la pieza terminada. Indique si el adhesivo está en una o en ambas caras. Identifique el lado del liner que debe permanecer y el lado que se aplica primero. Si se requiere un rollo, añada el ancho de banda, el paso entre piezas, el sentido de bobinado, el tamaño del núcleo y el diámetro exterior máximo.
Pida al convertidor que informe de las dimensiones de la primera pieza de muestra después del corte y después del almacenamiento, no solo de las dimensiones del plano del troquel de fleje. La espuma blanda puede recuperar su forma o estirarse, por lo que debe fijarse el momento de inspección. Para una junta, mida también la separación una vez instalada; el contorno troquelado por sí solo no demuestra que haya estanqueidad.
Haga que el plano sea útil tanto para el fabricante del troquel como para la línea de montaje
El plano de la pieza debe identificar la zona funcional: el ancho de espuma que debe quedar alrededor de una abertura o a lo largo de un borde una vez aplicada la tolerancia. Las dimensiones que afectan a una posible vía de entrada de agua o a la posición de una moldura requieren un control más estricto que los bordes exteriores meramente estéticos. Añada una vista que muestre la pieza sobre su liner portador, su cara superior y la superficie de primer contacto en el proceso del OEM. Sin esa vista, un convertidor puede entregar una pieza con las dimensiones correctas, pero con el liner en el lado equivocado.
Para un diseño alimentado en rollo, indique el paso desde una referencia definida, la separación entre piezas adyacentes, el sentido de bobinado y si el material sobrante se suministra retirado. Para piezas en hojas, indique la orientación de la hoja y cómo identifica el operario la primera pieza. Solicite una muestra de la disposición de las piezas antes de aprobar el utillaje. Un plano de una sola pieza plana no permite determinar si el material sobrante permanecerá unido, si un cabezal robótico podrá despegar las piezas de una en una o si la banda será compatible con el aplicador.
Especifique la secuencia de desprendimiento, no solo el material del soporte antiadherente
El soporte antiadherente debe sostener la espuma durante el corte y el transporte, pero también permitir que la pieza se desprenda en el punto previsto. En un proceso de medio corte, un corte demasiado profundo puede dañar el soporte y provocar roturas de la banda; uno demasiado superficial puede dejar puentes de espuma que se desgarren al retirar el material sobrante. El convertidor debe demostrar que el material sobrante se retira limpiamente y que el soporte permanece intacto a velocidad de producción. Pregunte qué cara de una pieza de doble cara queda expuesta primero, qué cara conserva el soporte antiadherente durante el envío y cómo se retira dicho soporte durante el montaje.
Si las piezas se embalan a granel en lugar de suministrarse sobre una banda, defina un método para evitar que se adhieran entre sí y una regla de orientación. Los bordes de espuma blanda pueden deformarse cuando se comprimen pilas pesadas dentro de una caja. Un soporte antiadherente protector puede resolver ese problema de manipulación, pero añade una operación de retirada para el OEM. El menor precio por pieza no equivale al menor coste de aplicación si los operarios tienen que separar piezas adheridas entre sí o desechar piezas mal orientadas.
Inspeccione en función del fallo que importa
La inspección del primer artículo debe incluir muestras del inicio y del final de una tirada de conversión, no solo de la primera pieza aceptable. Mida las aberturas críticas, el ancho mínimo de material, el espesor total sin soporte antiadherente y la posición relativa al borde de la banda. Indique si las dimensiones se comprueban inmediatamente después del corte o tras un período de recuperación definido. Dado que la espuma es compresible, el método de medición y la fuerza de contacto deben acordarse antes de que surja una discrepancia sobre las tolerancias.
Después, haga pasar las piezas por el equipo de aplicación del OEM. Registre las interrupciones de alimentación, las roturas del material sobrante, las piezas no recogidas, los residuos del soporte antiadherente y los errores de colocación. Para una junta, termine con la prueba de estanqueidad o compresión del conjunto montado; para una almohadilla de montaje, compruebe la retención tras el tiempo de reposo y la exposición previstos. La aceptación de la pieza convertida exige tanto la conformidad dimensional como su uso satisfactorio en la secuencia real de montaje. Esta distinción debe figurar en la orden de compra, no solo en las notas de ensayo de un ingeniero.
Apruebe el comportamiento en producción antes de pedir grandes volúmenes
Haga pasar piezas de muestra por el equipo real a la velocidad objetivo. Compruebe si hay cortes en el soporte antiadherente, roturas del material sobrante, desgarros de la espuma, exudación del adhesivo o fallos de alimentación. Coloque las piezas en paneles representativos y verifique la prueba funcional, ya sea una prueba de estanqueidad al agua o una prueba de retención del revestimiento. Una pieza dimensionalmente aceptable puede fallar durante el desprendimiento automático o en la unión montada.
Envíe el plano, el acabado del sustrato, la velocidad de proceso prevista, el volumen mensual y el método de embalaje junto con la solicitud de cotización. Solicite una muestra y un plan de aceptación de la tirada de producción basados en esos datos. Así podrá distinguir una forma cotizada a bajo precio de una pieza que realmente funciona en la línea.
Preguntas frecuentes
¿Basta con un plano de troquelado para aprobar la pieza?
No. Defina la manipulación del liner, la forma de entrega de las piezas y una prueba de conversión a velocidad de producción.
¿Debe cortarse por completo el liner de una junta suministrada en rollo?
En las piezas suministradas en rollo con corte parcial, el liner que permanece normalmente debe quedar intacto; verifíquelo con el troquel y el proceso de alimentación de banda reales.
¿Qué debe incluir el informe de la primera pieza?
Mida las dimensiones críticas después del corte y del almacenamiento, y registre la retirada de la matriz, el despegado del liner y el ajuste de la pieza ensamblada.
Envíe el plano CAD de la pieza y la tolerancia, indique las caras adhesivas y los requisitos de retención del liner, y solicite una muestra y un plan de pruebas específicos para el grado.
Solicitar un presupuesto · [email protected] · WhatsApp +86 180 6469 2463
¿Necesita esta construcción para una producción?
Obtener cotización