Per una guarnizione OEM in schiuma PE fustellata, definire il disegno del pezzo, le facce adesive, il liner da mantenere, l’orientamento di consegna e una prova di applicazione alla velocità di produzione prima dell’acquisto in serie. Il disegno deve specificare più delle dimensioni esterne: la larghezza della schiuma attorno ai fori, i raggi degli angoli, la posizione del liner e la direzione in cui l’operatore o il robot preleva il pezzo. Pagina del nastro in schiuma PE di LubandArt elenca pezzi fustellati, rotoli convertiti e liner personalizzati tra le opzioni di fornitura; è una descrizione delle capacità produttive, non una prova che la fustella proposta funzioni alla velocità richiesta dall’acquirente.
Partire dalla funzione del pezzo e dal movimento di assemblaggio
Trattare taglio, rimozione dello sfrido e applicazione come fasi di accettazione distinte
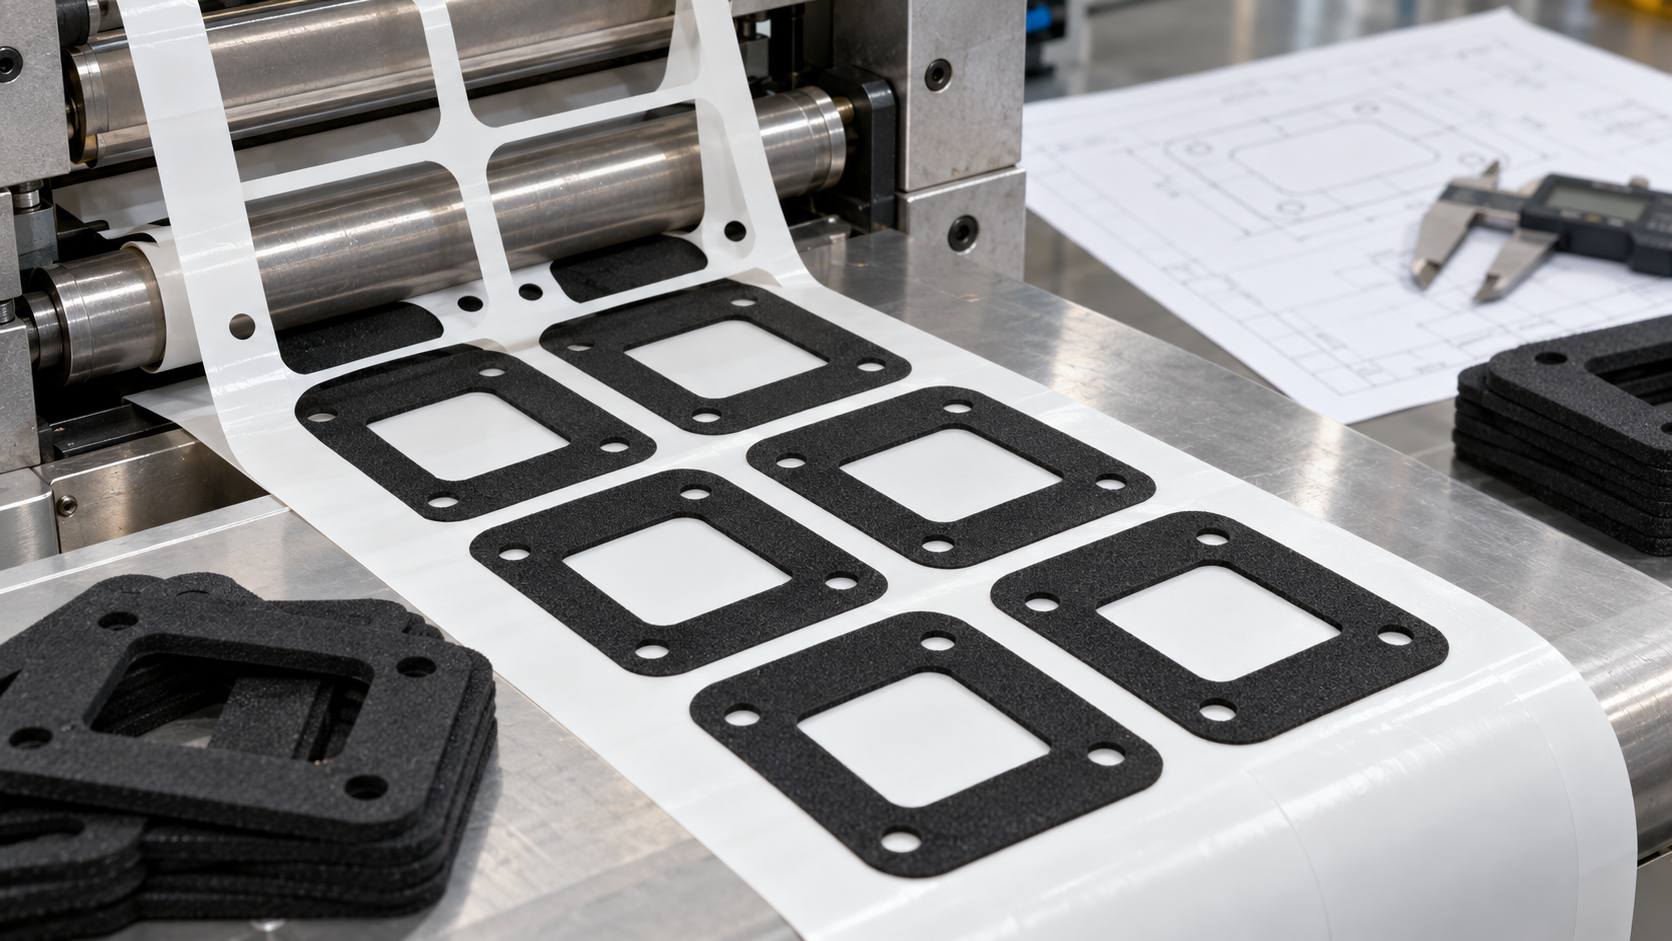
Per i pezzi in rotolo con taglio a mezzo taglio, il liner deve rimanere integro mentre lo sfrido reticolare viene rimosso. Il pezzo deve restare sul liner previsto durante l’avanzamento indicizzato, quindi staccarsi alla testa di applicazione. Un pezzo tagliato completamente e confezionato singolarmente presenta rischi di movimentazione diversi: i pezzi possono aderire tra loro, allungarsi o perdere l’orientamento. Specificare il processo necessario prima di richiedere un prezzo.
3M descrive un nastro in schiuma PE come facile da fustellare e utilizzato per guarnizioni, ma tale affermazione riguarda quella specifica struttura. Scheda tecnica 62708 di tesa collega inoltre i bordi non adesivi della schiuma PE alla trasformazione mediante fustellatura per uno specifico grado destinato alle finiture automobilistiche. Nessuna delle due fonti stabilisce un passo minimo universale sul nastro o una dimensione minima realizzabile per i dettagli. Tali limiti dipendono dall’adesivo, dalla densità e dallo spessore della schiuma, dal liner e dalla fustella effettivamente utilizzati.
Inserire nel disegno dettagli misurabili
Indicare il profilo del pezzo, le dimensioni delle aperture, la tolleranza sulla fascia di tenuta o di montaggio, la distanza tra bordo e foro, lo spessore della schiuma senza liner e l’orientamento del pezzo finito. Specificare se l’adesivo è presente su una o su entrambe le facce. Identificare il lato del liner da mantenere e il lato da applicare per primo. Se è richiesto un rotolo, aggiungere la larghezza del nastro, il passo dei pezzi, il senso di avvolgimento, le dimensioni dell’anima e il diametro esterno massimo.
Chiedere al trasformatore di riportare le dimensioni del primo articolo dopo il taglio e dopo lo stoccaggio, non soltanto quelle del disegno della fustella a lama. La schiuma morbida può recuperare la forma o allungarsi, quindi occorre fissare il momento dell’ispezione. Per una guarnizione, misurare anche lo spazio da sigillare dopo l’installazione: il solo profilo fustellato non può dimostrare la tenuta.
Rendere il disegno utile sia al fabbricante della fustella sia alla linea di assemblaggio
Il disegno del pezzo deve identificare la fascia funzionale: la larghezza della schiuma che deve rimanere attorno a un’apertura o lungo un bordo dopo l’applicazione delle tolleranze. Le dimensioni che influiscono sul percorso dell’acqua o sulla posizione della finitura richiedono un controllo più stretto rispetto ai bordi esterni puramente estetici. Aggiungere una vista che mostri il pezzo sul liner di supporto, la sua faccia superiore e la superficie che entra per prima in contatto nel processo OEM. Senza questa vista, un trasformatore può consegnare un pezzo dimensionalmente corretto ma applicato sul lato sbagliato del liner.
Per una configurazione alimentata da bobina, indicare il passo rispetto a un riferimento definito, la distanza tra pezzi adiacenti, il senso di avvolgimento e se lo sfrido viene fornito già rimosso. Per i fogli, indicare l’orientamento del foglio e come l’operatore individua il primo pezzo. Richiedere uno schema di disposizione campione prima di approvare l’attrezzatura di fustellatura. Il disegno di un singolo pezzo piano non permette di stabilire se lo sfrido resterà continuo, se una testa robotizzata potrà prelevare un pezzo alla volta o se il nastro continuo sarà compatibile con l’applicatore.
Specificare la sequenza di distacco, non soltanto il materiale del liner
Il liner deve sostenere la schiuma durante il taglio e il trasporto, ma deve anche consentire il distacco del pezzo nel punto previsto. Nella fustellatura a mezzo taglio, un taglio troppo profondo può incidere il supporto e causare rotture del nastro continuo; un taglio troppo superficiale può lasciare ponticelli di schiuma che si lacerano durante la rimozione. Il trasformatore deve dimostrare, alla velocità di produzione, sia la rimozione pulita dello sfrido sia l’integrità del liner. Chiedere quale lato di un pezzo biadesivo viene esposto per primo, quale lato mantiene il liner durante la spedizione e come viene rimosso il liner durante l’assemblaggio.
Se i pezzi sono confezionati sfusi anziché su un nastro continuo, definire un metodo per evitare che aderiscano tra loro e una regola di orientamento. I bordi in schiuma morbida possono deformarsi quando pile pesanti vengono compresse in una scatola. Un liner protettivo può risolvere questo problema di movimentazione, ma aggiunge una fase di rimozione per l’OEM. Il prezzo unitario più basso non corrisponde al costo di applicazione più basso se gli operatori devono separare pezzi incollati tra loro o scartare pezzi orientati in modo errato.
Eseguire i controlli in funzione del difetto rilevante
L’ispezione del primo articolo deve includere campioni prelevati all’inizio e alla fine di un ciclo di trasformazione, non soltanto il primo pezzo conforme. Misurare le aperture critiche, la larghezza minima del bordo, lo spessore complessivo senza liner e il posizionamento rispetto al bordo del nastro continuo. Indicare se le dimensioni vengono verificate subito dopo il taglio o dopo un periodo di recupero definito. Poiché la schiuma è comprimibile, il metodo di misura e la forza di contatto devono essere concordati prima che sorga una contestazione sulle tolleranze.
Quindi far passare i pezzi attraverso l’attrezzatura di applicazione dell’OEM. Registrare le interruzioni dell’alimentazione, le rotture dello sfrido, i mancati prelievi, i residui del liner e gli errori di posizionamento. Per una guarnizione, concludere con la prova di tenuta o di compressione sull’assieme; per un tampone di montaggio, verificare la tenuta dopo il tempo di stabilizzazione e l’esposizione previsti. L’accettazione del pezzo trasformato richiede sia la conformità dimensionale sia il corretto impiego nella sequenza di assemblaggio effettiva. Questa distinzione deve comparire nell’ordine di acquisto, non soltanto nelle note delle prove tecniche.
Verificare il comportamento in produzione prima di ordinare grandi volumi
Far passare i pezzi campione nell’attrezzatura reale alla velocità prevista. Verificare la presenza di tagli nel liner, rotture dello sfrido, lacerazioni della schiuma, fuoriuscite di adesivo ed errori di alimentazione. Applicare i pezzi a pannelli rappresentativi ed eseguire la prova funzionale prevista, che si tratti di una prova di tenuta all’acqua o di una prova di ritenzione della finitura. Un pezzo conforme dal punto di vista dimensionale può comunque non distaccarsi correttamente durante l’applicazione automatizzata o non funzionare nel giunto assemblato.
Inviare con la richiesta di offerta il disegno, la finitura del substrato, la velocità di processo prevista, il volume mensile e il metodo di confezionamento. Richiedere un campione e un piano di accettazione della produzione basato su questi dati. In questo modo si distingue una forma offerta a basso prezzo da un pezzo che funziona effettivamente sulla linea.
Domande frequenti
È sufficiente un disegno di fustellatura per approvare il componente?
No. Definire la gestione del liner, la modalità di consegna dei componenti e una prova di trasformazione alla velocità di produzione.
Il liner deve essere tagliato completamente in una guarnizione alimentata da bobina?
Per i componenti alimentati da bobina e tagliati a mezzo taglio, il liner mantenuto normalmente resta integro; verificarlo con la fustella e il processo di avanzamento del nastro effettivi.
Che cosa deve includere il rapporto di primo articolo?
Misurare le dimensioni critiche dopo il taglio e lo stoccaggio e registrare la rimozione della matrice di sfrido, il distacco dal liner e l’adattamento del componente assemblato.
Inviare il disegno CAD del componente e le tolleranze, specificare le superfici adesive e il mantenimento del liner e richiedere un campione e un piano di prova specifici per il grado.
Richiedi un preventivo · [email protected] · WhatsApp +86 180 6469 2463
Ti serve questa costruzione per una produzione?
Ottieni un preventivo