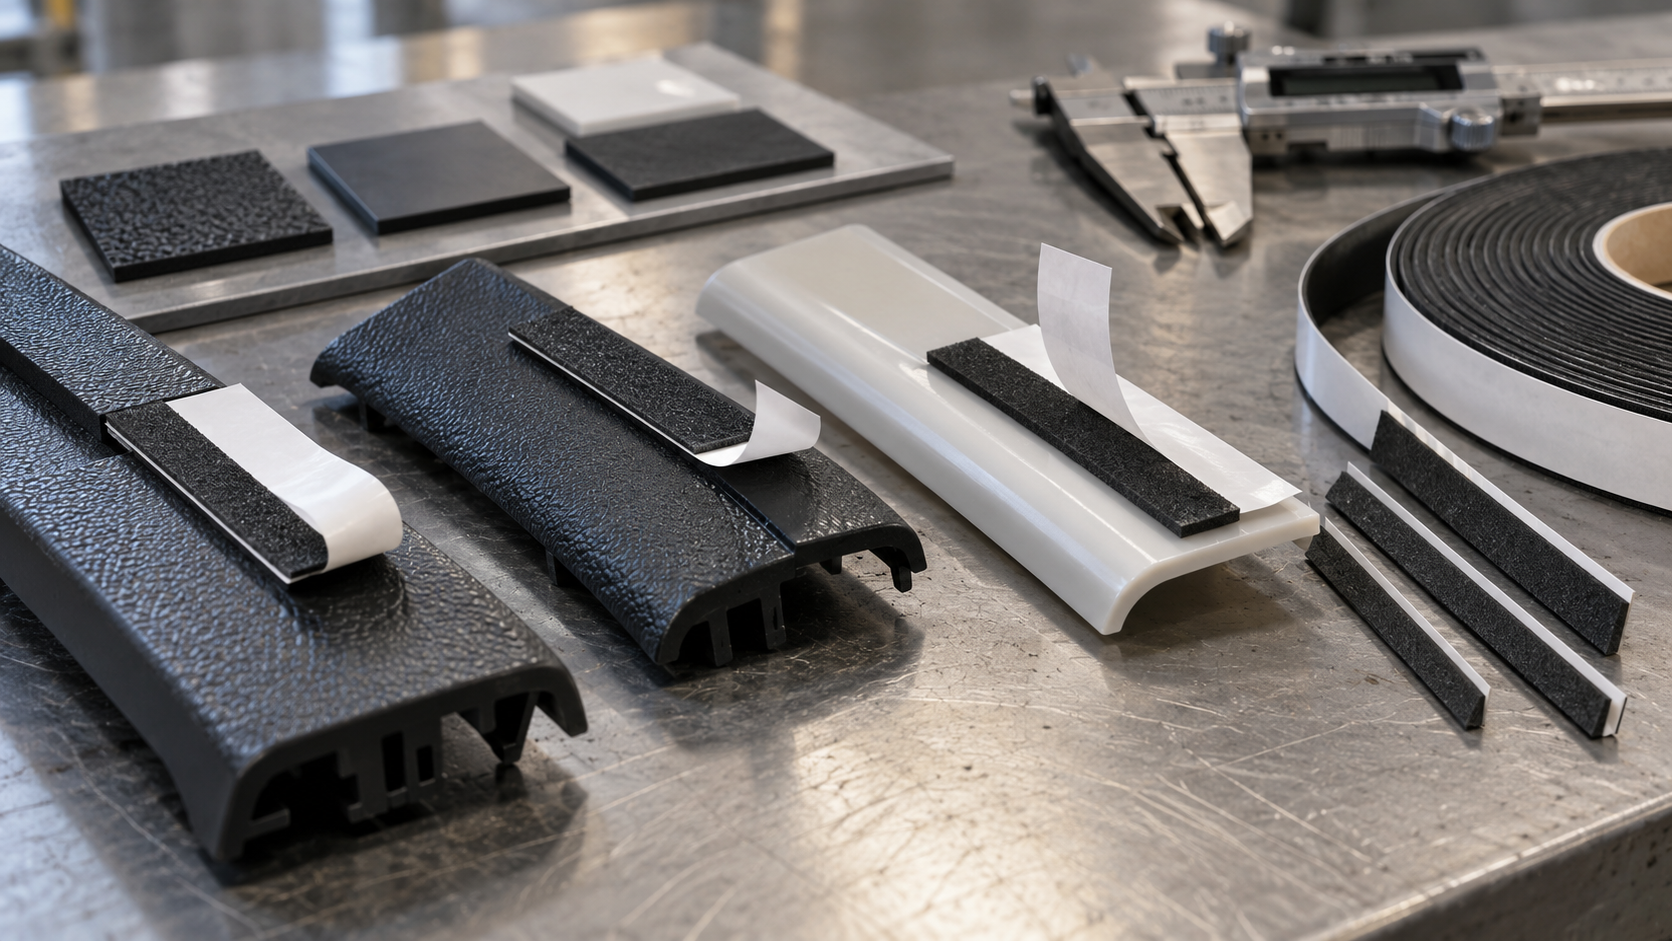
Para molduras de PP o PE moldeadas, elija una cinta de espuma de PE tras validar el adhesivo en piezas de producción; el soporte de espuma rellena las holguras, pero no determina la adhesión al plástico. Un proveedor puede ofrecer adhesivos acrílicos, de caucho o termofusibles sobre la misma familia de espuma. Página de LubandArt sobre espuma de PE describe esas opciones, pero no identifica un grado de adhesivo ensayado para cada formulación de PP o PE.
No deduzca la adhesión al plástico a partir del soporte de espuma de PE
Empiece por solicitar las piezas moldeadas reales, no solo el nombre de la resina. Los agentes desmoldantes, la textura, las cargas, la pintura y el tratamiento superficial modifican la superficie con la que entra en contacto la cinta. Si el acabado varía, ensaye piezas de producción de más de un lote. Una placa lisa de PP ensayada en laboratorio puede dar una falsa confianza respecto a una moldura texturizada y manipulada.
Seleccione los adhesivos candidatos según las condiciones de servicio
tesa 64962 ofrece un ejemplo concreto: esta cinta de espuma de PE de doble cara utiliza un adhesivo de caucho sintético y se presenta como apta para sustratos de baja energía superficial y molduras de plástico. Esto justifica considerar una construcción con adhesivo de caucho como candidata. No significa que todos los adhesivos de caucho se adhieran a todas las piezas de PP y PE, ni que sean automáticamente aptos para el calor y la exposición exterior.
Datos de la cinta de espuma de PE 4496B de 3M describen una construcción con adhesivo acrílico, con sus propias propiedades medidas y límites de aplicación. Comparar estos ejemplos de distintas marcas solo sirve para una selección preliminar; los métodos de ensayo no equivalentes no permiten clasificar las opciones de LubandArt. Para el comprador, la decisión práctica es si el adhesivo especificado supera el ensayo de pelado o retención sobre el sustrato real tras el tiempo de asentamiento y la exposición previstos.
Utilice la pieza moldeada como sustrato de ensayo
PP y PE son denominaciones amplias de materiales, mientras que la cinta entra en contacto con una superficie concreta, determinada por el moldeo, los aditivos y la manipulación. Una moldura texturizada puede ofrecer menos superficie real de contacto que una placa lisa. Los colorantes, las cargas y el contenido reciclado pueden modificar la superficie de un lote de compra a otro. Los residuos de desmoldante o un recubrimiento recién aplicado pueden determinar la adhesión inicial. Solicite al proveedor del plástico información sobre la resina y el historial de tratamientos superficiales, pero no sustituya el ensayo de adhesión sobre piezas de producción por una ficha técnica de la resina.
Prepare muestras procedentes del proceso habitual y, si la fábrica observa variabilidad, de un segundo lote o de otra cavidad del molde. Registre si las piezas se lavaron o recibieron tratamiento por llama, tratamiento por plasma o imprimación. El objetivo no es demostrar que un adhesivo se pega al «PP» en abstracto, sino establecer un proceso reproducible para esta moldura específica. Si se requiere un tratamiento, su eficacia durante el intervalo entre el tratamiento y el montaje también debe incluirse en el plan de validación.
Realice una matriz de ensayos que permita descartar adhesivos candidatos
Seleccione un número reducido de construcciones con sistemas adhesivos o requisitos de tratamiento superficial claramente distintos. Aplique áreas de unión iguales en piezas idénticas, con la misma presión y el mismo tiempo de reposo. Evalúe la resistencia para la manipulación inmediata solo si la línea la necesita; después, evalúe la retención final tras el tiempo de reposo definido. Incluya envejecimiento térmico, ciclos térmicos o humedad solo cuando la aplicación requiera esas exposiciones. Un candidato que permite la colocación inmediata pero pierde retención tras la exposición al calor no equivale a otro que resiste las condiciones de servicio, aunque ambos parezcan pegajosos al operario.
Registre dónde falla la unión: en la cara de PP o PE, en la superficie de contacto, dentro del adhesivo o a través de la espuma. Esa observación orienta la siguiente prueba. Si la cara del plástico se desprende limpiamente, cambiar el espesor de la espuma puede no ayudar. Si la espuma se desgarra mientras ambas interfaces adhesivas permanecen adheridas, conviene revisar la resistencia del soporte o la geometría de la unión. Un valor de pelado por sí solo no permite distinguir estos mecanismos.
Defina explícitamente las decisiones sobre el uso de imprimación
Una imprimación puede mejorar una interfaz difícil, pero añade otro proceso que debe controlarse: cantidad aplicada, tiempo de evaporación, tiempo de almacenamiento permitido antes de la unión y manipulación por parte del personal. Si se propone una construcción con imprimación, compárela con una alternativa sin imprimación en función del coste total de aplicación y la fiabilidad del proceso, no solo del valor de pelado obtenido en laboratorio. Una imprimación que el OEM no puede aplicar de forma constante no es una solución viable para producción.
Pida al proveedor que identifique la cara exacta que estará en contacto con el plástico, especialmente si la cinta tiene adhesivos distintos en cada lado. Indique esa orientación en el plano y en la etiqueta del embalaje. La muestra aprobada debe incluir su liner y su formato de bobinado, ya que estos determinan qué cara adhesiva expone primero el operario. Este detalle evita que una cinta técnicamente adecuada se instale al revés en la línea.
Controle el proceso que forma la unión
Registre el método de limpieza, la temperatura de la superficie, la presión aplicada, el tiempo antes de someter la unión a carga y si las piezas se ensamblan manualmente o con un útil. Una cinta que se adhiere durante una tracción manual inmediata puede desprenderse después de que la fuerza de recuperación elástica de una moldura actúe durante días. Por el contrario, una adhesión inicial baja puede mejorar tras el tiempo de reposo; evalúela en el momento pertinente para la especificación de montaje.
Si se requiere tratamiento superficial o imprimación, incluya ese paso en la instrucción de trabajo de producción y valídelo con las mismas piezas. No cotice una construcción sin imprimación basándose en una lista genérica de plásticos del proveedor. Para una solicitud de cotización, envíe el grado de PP o PE, el acabado y la textura, piezas de muestra, el sustrato de contacto, el área de unión disponible, la dirección de la carga y la exposición térmica. Solicite muestras de adhesivos candidatos para compararlas en paralelo según un plan de ensayo definido.
Preguntas frecuentes
¿La cinta de espuma de PE se adhiere automáticamente a las piezas de polietileno?
No. El soporte de espuma y el adhesivo en contacto con la superficie cumplen funciones distintas; pruebe el adhesivo en piezas moldeadas reales.
¿Debe utilizarse una imprimación para molduras de PP?
Solo si el adhesivo seleccionado y la pieza real lo requieren; en ese caso, incluya el proceso de imprimación en la validación de producción.
¿Qué muestras debe recibir un proveedor?
Envíe piezas moldeadas de producción de lotes representativos, junto con el material de unión, el acabado, la carga y las condiciones de exposición en servicio.
Envíe el grado del plástico y muestras moldeadas, la textura superficial y el agente desmoldante, así como el sustrato de unión, y solicite una muestra específica para ese grado y un plan de ensayos.
Solicitar un presupuesto · [email protected] · WhatsApp +86 180 6469 2463
¿Necesita esta construcción para una producción?
Obtener cotización