Đối với gioăng xốp PE bế theo khuôn cho OEM, hãy xác định bản vẽ chi tiết, các mặt có keo, lớp lót được giữ lại, hướng cấp liệu và phép chạy thử dán ở tốc độ sản xuất trước khi mua số lượng lớn. Bản vẽ phải thể hiện nhiều hơn kích thước bao ngoài: bề rộng xốp quanh các lỗ, bán kính góc, vị trí lớp lót và hướng công nhân hoặc robot lấy chi tiết ra. Trang sản phẩm băng keo xốp PE của LubandArt liệt kê chi tiết bế theo khuôn, cuộn gia công và lớp lót tùy chỉnh là các tùy chọn cung ứng; đây là mô tả năng lực, không phải bằng chứng rằng khuôn bế đề xuất có thể chạy ở tốc độ của bên mua.
Bắt đầu từ chức năng của chi tiết và chuyển động khi lắp ráp
Nghiệm thu riêng công đoạn bế, bóc phần thừa và dán chi tiết
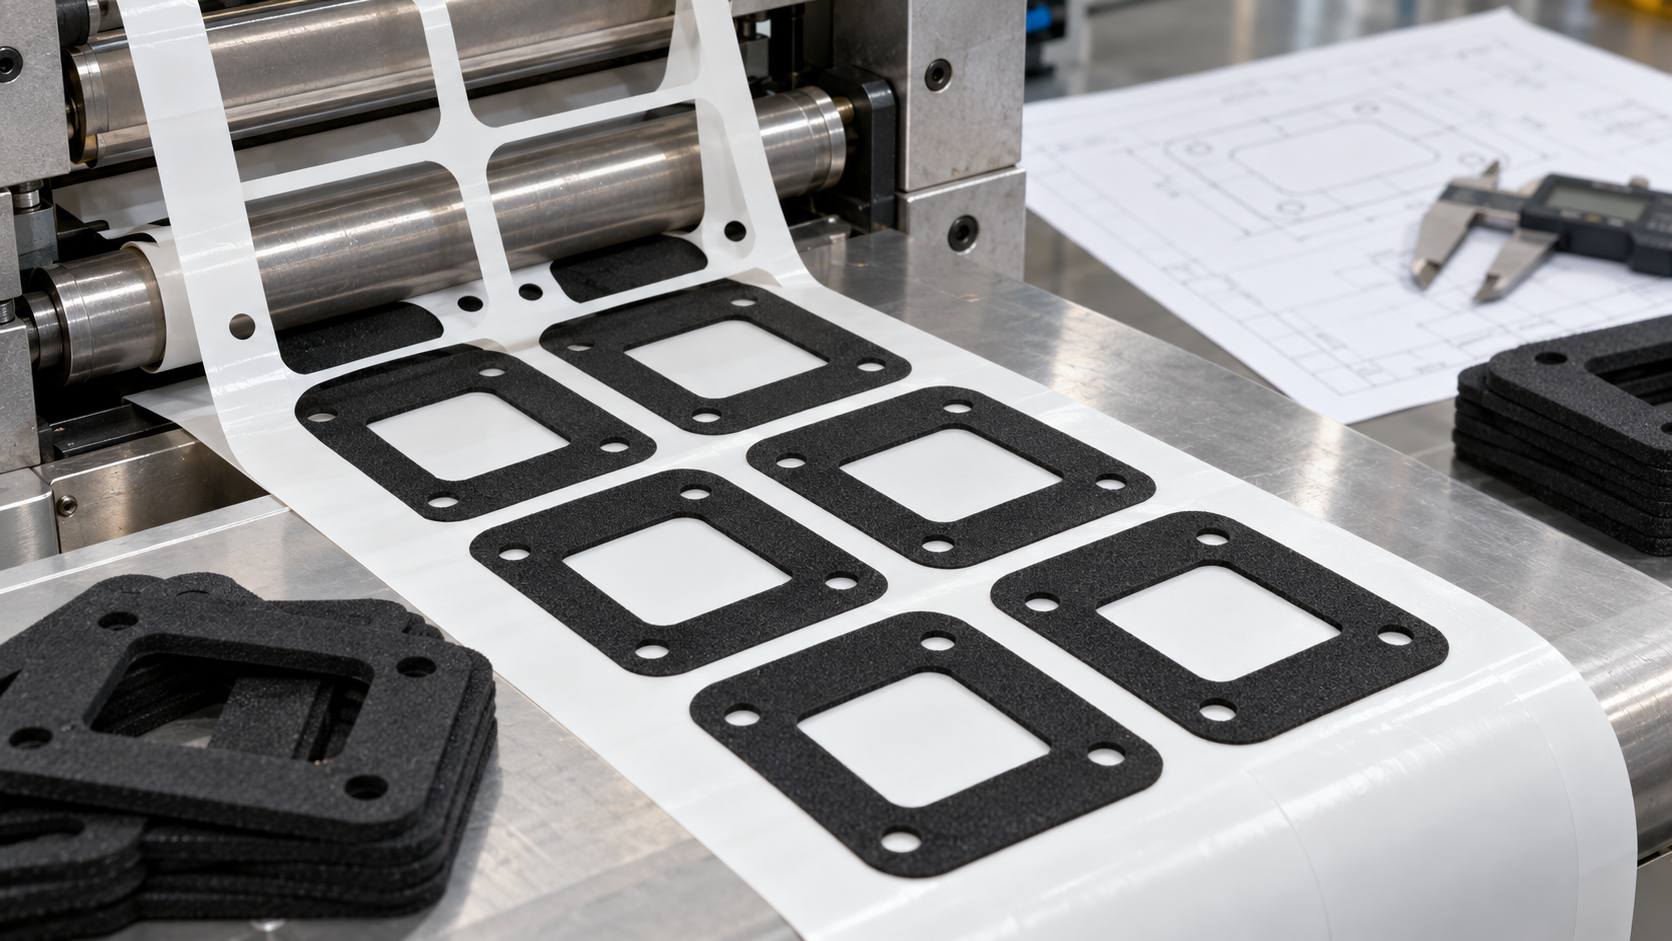
Với chi tiết bế nửa đứt trên cuộn, lớp lót phải còn nguyên khi phần vật liệu thừa được bóc đi. Chi tiết phải nằm trên đúng lớp lót trong quá trình cấp liệu theo bước, rồi tách ra tại đầu dán. Chi tiết bế đứt hoàn toàn và đóng gói riêng có rủi ro thao tác khác: các miếng có thể dính chồng, bị kéo giãn hoặc mất đúng hướng. Hãy xác định quy trình cần dùng trước khi yêu cầu báo giá.
3M mô tả một loại băng keo xốp PE là dễ bế theo khuôn và được dùng làm gioăng, nhưng nhận định đó chỉ áp dụng cho cấu tạo sản phẩm ấy. Tài liệu kỹ thuật 62708 của tesa cũng liên hệ mép xốp PE không dính với khả năng gia công bế theo khuôn ở một cấp sản phẩm cụ thể dùng cho nẹp trang trí ô tô. Không nguồn nào xác lập bước cấp liệu tối thiểu hoặc kích thước chi tiết nhỏ nhất có thể gia công cho mọi sản phẩm. Keo, mật độ xốp, độ dày, lớp lót và khuôn bế thực tế quyết định các giới hạn đó.
Ghi các thông số có thể đo kiểm trên bản vẽ
Thể hiện đường bao chi tiết, kích thước lỗ mở, dung sai của vùng tiếp xúc làm kín hoặc lắp đặt, khoảng cách từ mép đến lỗ, độ dày xốp không tính lớp lót và hướng của chi tiết thành phẩm. Nêu rõ keo nằm trên một mặt hay cả hai mặt. Xác định mặt có lớp lót được giữ lại và mặt được dán trước. Nếu cần cung cấp dạng cuộn, hãy bổ sung bề rộng cuộn, bước chi tiết, chiều quấn, kích thước lõi và đường kính ngoài tối đa.
Yêu cầu đơn vị gia công báo cáo kích thước mẫu đầu tiên sau khi bế và sau khi lưu kho, thay vì chỉ cung cấp bản vẽ khuôn bế dao thép. Xốp mềm có thể hồi phục hoặc bị kéo giãn, vì vậy phải cố định thời điểm kiểm tra. Với gioăng, hãy đo cả khe hở sau khi lắp đặt lẫn chi tiết ở trạng thái phẳng; chỉ riêng đường bao sau bế không thể chứng minh khả năng làm kín.
Lập bản vẽ hữu ích cho cả bên làm khuôn bế và dây chuyền lắp ráp
Bản vẽ chi tiết phải xác định vùng tiếp xúc chức năng: bề rộng xốp phải còn lại quanh lỗ mở hoặc dọc theo mép sau khi tính đến dung sai. Các kích thước ảnh hưởng đến đường thấm nước hoặc vị trí nẹp trang trí cần được kiểm soát chặt hơn mép ngoài chỉ có chức năng thẩm mỹ. Bổ sung hình chiếu thể hiện chi tiết trên lớp lót đỡ, mặt trên của chi tiết và bề mặt tiếp xúc đầu tiên trong quy trình của OEM. Thiếu hình chiếu đó, đơn vị gia công có thể giao chi tiết đúng kích thước nhưng lớp lót nằm ở sai mặt.
Đối với thiết kế cấp liệu dạng cuộn, hãy cung cấp bước cấp liệu tính từ một mốc chuẩn xác định, khoảng cách giữa các chi tiết liền kề, chiều cuộn và thông tin liệu khung phế liệu có được bóc bỏ trước khi giao hay không. Đối với dạng tờ, hãy cung cấp chiều đặt tờ và cách người vận hành xác định chi tiết đầu tiên. Yêu cầu bản bố trí mẫu trước khi phê duyệt khuôn. Bản vẽ một chi tiết phẳng riêng lẻ không thể cho biết khung phế liệu có còn liền mạch hay không, đầu gắp robot có thể bóc từng chi tiết một hay không, hoặc băng vật liệu có phù hợp với thiết bị dán hay không.
Quy định trình tự bóc lớp lót, không chỉ nêu vật liệu lớp lót
Lớp lót phải đỡ lớp foam trong quá trình cắt và vận chuyển, đồng thời cho phép chi tiết tách ra tại đúng công đoạn dự kiến. Trong quy trình cắt kiss-cut, cắt quá sâu có thể làm xước lớp lót đỡ và gây đứt băng vật liệu; cắt quá nông có thể để lại các cầu nối foam khiến chi tiết bị rách khi bóc. Đơn vị gia công cần chứng minh có thể bóc khung phế liệu sạch và giữ lớp lót nguyên vẹn ở tốc độ sản xuất. Hãy hỏi mặt nào của chi tiết hai mặt được để lộ trước, mặt nào giữ lớp lót khi vận chuyển và lớp lót được bóc như thế nào trong quá trình lắp ráp.
Nếu các chi tiết được đóng gói rời thay vì trên băng vật liệu, hãy quy định biện pháp chống dính chồng và quy tắc định hướng chi tiết. Mép foam mềm có thể biến dạng khi các chồng chi tiết nặng bị nén trong thùng carton. Lớp lót bảo vệ có thể giải quyết vấn đề thao tác này nhưng làm tăng thêm một bước bóc lớp lót cho OEM. Đơn giá mỗi chi tiết thấp nhất không đồng nghĩa với chi phí sử dụng thấp nhất nếu người vận hành phải tách các chi tiết dính vào nhau hoặc loại bỏ các chi tiết đặt sai chiều.
Kiểm tra theo dạng lỗi thực sự quan trọng
Khi kiểm tra sản phẩm đầu tiên, cần lấy mẫu ở đầu và cuối đợt gia công, không chỉ lấy chi tiết đạt yêu cầu đầu tiên. Đo các lỗ hở quan trọng, bề rộng phần vật liệu còn lại nhỏ nhất, độ dày tổng thể không tính lớp lót và độ chính xác vị trí so với mép băng vật liệu. Nêu rõ kích thước được kiểm tra ngay sau khi cắt hay sau một khoảng thời gian phục hồi xác định. Vì foam có thể bị nén, phương pháp đo và lực tiếp xúc cần được thống nhất trước khi phát sinh tranh chấp về dung sai.
Sau đó, chạy thử các chi tiết trên thiết bị dán của OEM. Ghi nhận các lần gián đoạn cấp liệu, đứt khung phế liệu, gắp hụt, cặn lớp lót và sai lệch vị trí dán. Với gioăng, hoàn tất bằng phép thử rò rỉ hoặc độ nén sau lắp ráp; với miếng đệm dán cố định, thử khả năng bám giữ sau thời gian chờ và điều kiện tiếp xúc dự kiến. Việc nghiệm thu chi tiết sau gia công đòi hỏi cả kích thước phù hợp lẫn khả năng sử dụng thành công trong trình tự lắp ráp thực tế. Yêu cầu này cần xuất hiện trong đơn đặt hàng, không chỉ trong ghi chú thử nghiệm của kỹ sư.
Phê duyệt khả năng vận hành trong sản xuất trước khi đặt hàng số lượng lớn
Chạy các chi tiết mẫu trên thiết bị thực tế ở tốc độ mục tiêu. Theo dõi vết cắt trên lớp lót, đứt khung phế liệu, rách foam, keo tràn mép và lỗi cấp liệu. Lắp chi tiết lên các tấm đại diện và xác nhận kết quả thử nghiệm chức năng, dù đó là thử rò rỉ nước hay thử khả năng giữ nẹp trang trí. Một chi tiết đạt yêu cầu về kích thước vẫn có thể thất bại khi tách tự động hoặc trong mối ghép sau lắp ráp.
Gửi bản vẽ, tình trạng bề mặt vật liệu nền, tốc độ quy trình dự kiến, sản lượng hằng tháng và phương pháp đóng gói kèm theo yêu cầu báo giá RFQ. Yêu cầu mẫu và kế hoạch nghiệm thu trong đợt sản xuất dựa trên các thông tin đó. Cách này giúp phân biệt một hình dạng có giá chào thấp với một chi tiết thực sự hoạt động trên dây chuyền.
Câu hỏi thường gặp
Chỉ có bản vẽ bế có đủ để phê duyệt chi tiết không?
Không. Cần xác định cách xử lý lớp lót, hình thức giao chi tiết và thực hiện thử nghiệm gia công ở tốc độ sản xuất.
Có nên cắt xuyên lớp lót đối với gioăng cấp liệu dạng cuộn không?
Đối với chi tiết cấp liệu dạng cuộn được bế nửa đứt, lớp lót giữ lại thường phải nguyên vẹn; cần xác minh bằng khuôn bế và quy trình chạy băng vật liệu thực tế.
Báo cáo kiểm tra chi tiết đầu tiên cần bao gồm những gì?
Đo các kích thước quan trọng sau khi cắt và lưu kho, đồng thời ghi nhận việc bóc phần vật liệu thừa, khả năng tách khỏi lớp lót và độ vừa khít sau lắp ráp.
Gửi bản vẽ CAD và dung sai của chi tiết, thông tin về các mặt có keo và yêu cầu giữ lớp lót; đồng thời yêu cầu mẫu theo từng mã vật liệu và kế hoạch thử nghiệm.
Yêu cầu báo giá · [email protected] · WhatsApp +86 180 6469 2463
Cần cấu tạo này cho một lô sản xuất?
Nhận báo giá