Für eine gestanzte PE-Schaumdichtung für einen OEM sollten vor dem Kauf größerer Mengen die Bauteilzeichnung, die Klebeseiten, der verbleibende Liner, die Ausrichtung bei Anlieferung und ein Platzierungsversuch bei Produktionsgeschwindigkeit festgelegt werden. Die Zeichnung muss mehr als die Außenabmessungen angeben: die Schaumstoffbreite um Öffnungen, die Eckradien, die Lage des Liners und die Richtung, in der der Bediener oder Roboter das Teil abnimmt. LubandArts Seite zu PE-Schaumstoff-Klebeband nennt Stanzteile, konfektionierte Rollen und kundenspezifische Liner als Lieferoptionen. Das beschreibt die Fertigungsmöglichkeiten, belegt aber nicht, dass ein vorgeschlagenes Stanzwerkzeug bei der Produktionsgeschwindigkeit des Käufers funktioniert.
Mit der Funktion des Bauteils und dem Bewegungsablauf bei der Montage beginnen
Stanzen, Entgittern und Platzieren als getrennte Abnahmeschritte behandeln
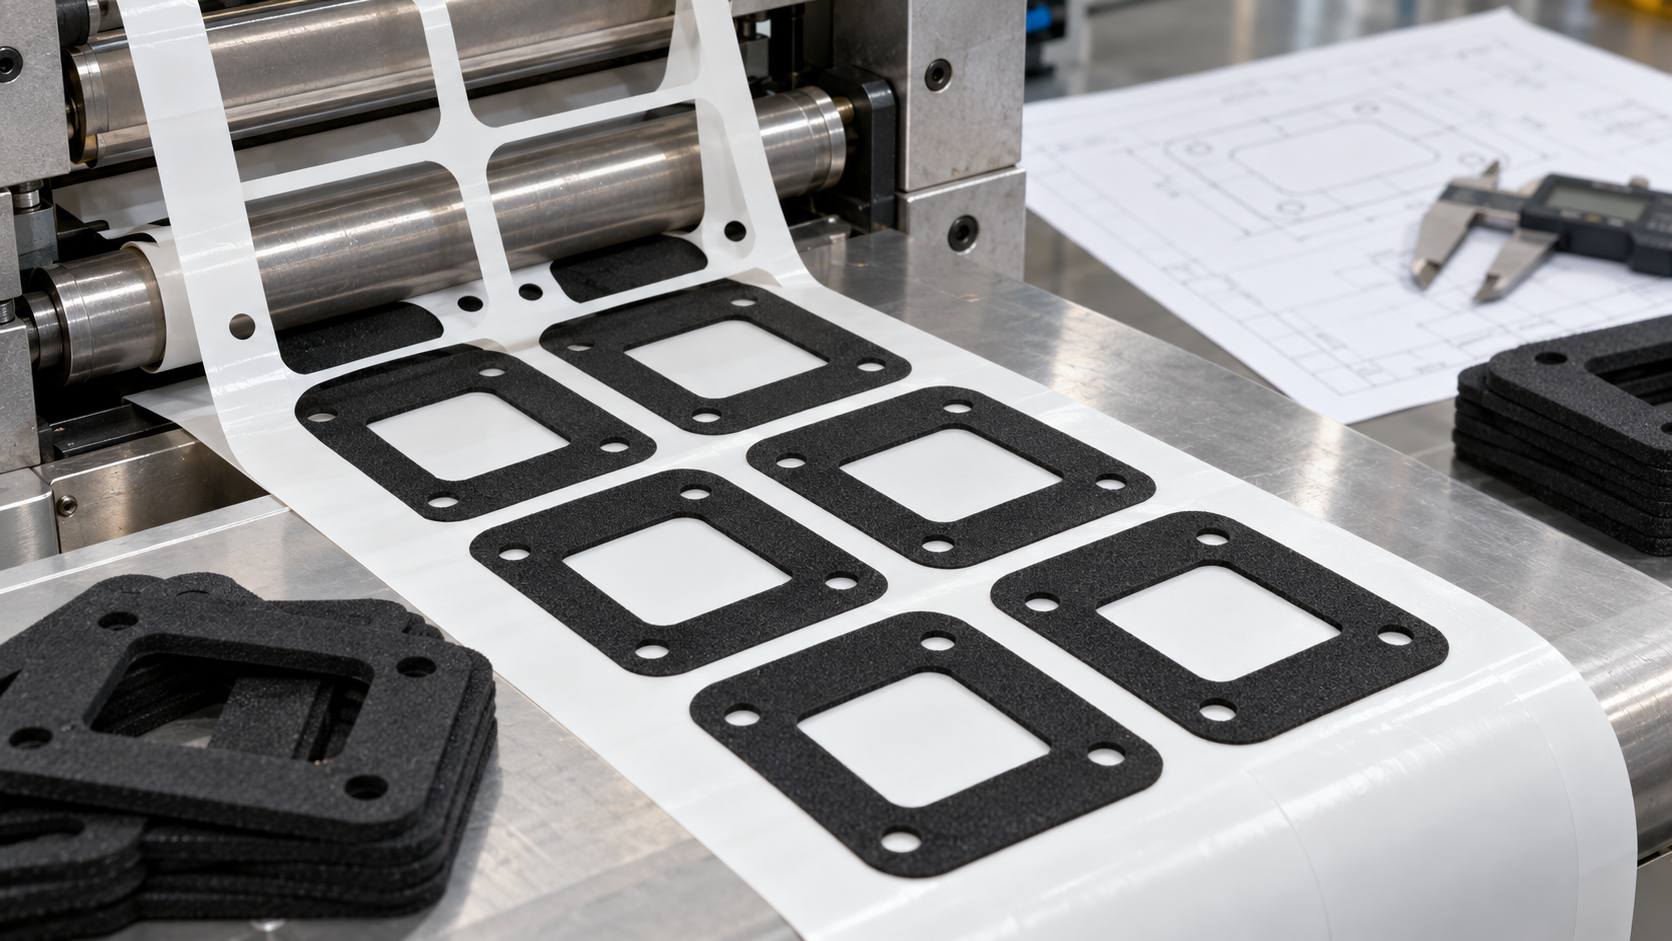
Bei angestanzten Teilen auf einer Rolle sollte der Liner intakt bleiben, während die Abfallmatrix abgezogen wird. Das Teil muss während des Vorschubs auf dem vorgesehenen Liner bleiben und sich anschließend am Platzierkopf ablösen. Ein vollständig durchgestanztes, einzeln verpacktes Teil birgt andere Handhabungsrisiken: Die Teile können aneinanderhaften, sich dehnen oder ihre Ausrichtung verlieren. Legen Sie vor der Preisanfrage fest, welches Verfahren benötigt wird.
3M beschreibt ein PE-Schaumstoff-Klebeband als leicht stanzbar und für Dichtungen geeignet; diese Aussage gilt jedoch für den betreffenden Produktaufbau. Das Datenblatt von tesa zu 62708 stellt ebenfalls einen Zusammenhang zwischen nicht klebenden PE-Schaumstoffkanten und der Stanzverarbeitung her, allerdings für eine bestimmte Qualität für Fahrzeugzierleisten. Keine der beiden Quellen belegt einen allgemein gültigen Mindestabstand zwischen Teilen auf dem Trägerband oder eine allgemein erreichbare Mindestgröße von Konturen. Diese Grenzen hängen vom tatsächlichen Klebstoff, der Schaumstoffdichte, der Dicke, dem Liner und dem Stanzwerkzeug ab.
Messbare Angaben in die Zeichnung aufnehmen
Geben Sie die Bauteilkontur, die Abmessungen der Öffnungen, die Toleranz der Dicht- oder Montagefläche, den Abstand zwischen Kante und Öffnung, die Schaumstoffdicke ohne Liner und die Ausrichtung des Fertigteils an. Geben Sie an, ob eine oder beide Seiten klebend sind. Kennzeichnen Sie die Seite mit dem verbleibenden Liner und die Seite, die zuerst aufgebracht wird. Falls Rollenware benötigt wird, ergänzen Sie die Bahnbreite, den Abstand zwischen den Teilen, die Wickelrichtung, die Kerngröße und den maximalen Außendurchmesser.
Fordern Sie den Verarbeiter auf, die Abmessungen der Erstteile nach dem Stanzen und nach der Lagerung zu dokumentieren, nicht nur die Zeichnung des Bandstahl-Stanzwerkzeugs. Weicher Schaumstoff kann sich zurückstellen oder dehnen; deshalb muss der Prüfzeitpunkt festgelegt werden. Messen Sie bei einer Dichtung neben dem flachen Teil auch den Spalt im eingebauten Zustand. Die gestanzte Kontur allein kann die Dichtwirkung nicht nachweisen.
Die Zeichnung sowohl für den Werkzeugbauer als auch für die Montagelinie nutzbar machen
Eine Bauteilzeichnung sollte die funktionsrelevante Dicht- oder Montagefläche kennzeichnen: die Schaumstoffbreite, die nach Berücksichtigung der Toleranz um eine Öffnung oder entlang einer Kante verbleiben muss. Maße, die einen möglichen Wasserpfad oder die Lage einer Zierleiste beeinflussen, erfordern eine engere Kontrolle als rein optische Außenkanten. Ergänzen Sie eine Ansicht, die das Teil auf seinem Trägerliner, seine Oberseite und die Fläche zeigt, die beim OEM-Prozess zuerst Kontakt hat. Ohne diese Ansicht kann ein Verarbeiter ein maßhaltiges Teil liefern, bei dem sich der Liner auf der falschen Seite befindet.
Für eine Ausführung auf Rollenware sind der Teilungsabstand bezogen auf einen definierten Bezugspunkt, der Abstand zwischen benachbarten Teilen, die Wickelrichtung und die Angabe erforderlich, ob das Abfallgitter entfernt geliefert wird. Bei Bögen sind die Bogenausrichtung und die Methode anzugeben, mit der das Bedienpersonal das erste Teil findet. Fordern Sie vor der Freigabe des Werkzeugs ein Muster des Teilelayouts an. Aus der Zeichnung eines einzelnen flachen Teils geht nicht hervor, ob das Abfallgitter zusammenhängend bleibt, ob ein Roboterkopf die Teile einzeln ablösen kann oder ob die Bahn zum Applikator passt.
Legen Sie die Ablösefolge fest, nicht nur das Trägermaterial
Der Träger muss den Schaumstoff beim Schneiden und Transport stützen und zugleich die Ablösung des Teils an der vorgesehenen Stelle ermöglichen. Beim Anstanzen kann ein zu tiefer Schnitt den Träger beschädigen und Bahnabrisse verursachen; ein zu flacher Schnitt kann Schaumstoffbrücken hinterlassen, die beim Entfernen reißen. Der Konfektionär sollte bei Produktionsgeschwindigkeit sowohl das saubere Abziehen des Abfallgitters als auch einen unbeschädigten Träger nachweisen. Klären Sie, welche Seite eines doppelseitig klebenden Teils zuerst freiliegt, auf welcher Seite der Träger für den Versand verbleibt und wie er bei der Montage entfernt wird.
Wenn die Teile statt auf einer Bahn lose verpackt werden, legen Sie eine Methode gegen das Zusammenkleben und eine Regel für die Ausrichtung fest. Weiche Schaumstoffkanten können sich verformen, wenn schwere Stapel im Karton zusammengedrückt werden. Ein Schutzliner kann dieses Handhabungsproblem lösen, bedeutet für den OEM aber einen zusätzlichen Arbeitsschritt beim Entfernen. Der niedrigste Stückpreis führt nicht zu den niedrigsten Verarbeitungskosten, wenn das Bedienpersonal zusammengeklebte Teile trennen oder falsch ausgerichtete Teile aussortieren muss.
Prüfen Sie auf die Fehler, die für die Anwendung relevant sind
Bei der Erstmusterprüfung sollten Teile vom Anfang und vom Ende eines Konfektionierungslaufs entnommen werden, nicht nur das erste akzeptable Teil. Messen Sie kritische Öffnungen, die minimale Stegbreite, die Gesamtdicke ohne Liner und die Positionierung relativ zur Bahnkante. Legen Sie fest, ob die Maße unmittelbar nach dem Schneiden oder nach einer definierten Rückstellzeit geprüft werden. Da Schaumstoff komprimierbar ist, sollten Messverfahren und Anpresskraft vereinbart werden, bevor es zu Streit über Toleranzen kommt.
Lassen Sie die Teile anschließend durch die Applikationsanlage des OEM laufen. Erfassen Sie Unterbrechungen beim Vorschub, Abrisse des Abfallgitters, nicht aufgenommene Teile, Linerrückstände und Positionierungsfehler. Schließen Sie bei einer Dichtung mit einer Dichtheits- oder Kompressionsprüfung an der montierten Baugruppe ab; prüfen Sie bei einem Montagepad die Haltekraft nach der vorgesehenen Verweilzeit und Beanspruchung. Die Abnahme des konfektionierten Teils setzt sowohl Maßhaltigkeit als auch die erfolgreiche Verarbeitung im tatsächlichen Montageablauf voraus. Diese Unterscheidung gehört in die Bestellung und nicht nur in die Versuchsnotizen des Ingenieurs.
Geben Sie das Produktionsverhalten frei, bevor Sie größere Mengen bestellen
Lassen Sie Musterteile mit der angestrebten Geschwindigkeit durch die tatsächliche Anlage laufen. Achten Sie auf Einschnitte im Liner, Abrisse des Abfallgitters, einreißenden Schaumstoff, austretenden Klebstoff und Zuführfehler. Bringen Sie die Teile an repräsentativen Paneelen an und prüfen Sie die Funktion, etwa mit einer Wasserdichtheitsprüfung oder einer Prüfung des Halts von Verkleidungsteilen. Ein maßlich einwandfreies Teil kann beim automatisierten Ablösen oder in der montierten Verbindung dennoch versagen.
Senden Sie die Zeichnung, die Oberflächenbeschaffenheit des Fügeteils, die geplante Prozessgeschwindigkeit, die monatliche Menge und die Verpackungsmethode mit der Angebotsanfrage. Fordern Sie anhand dieser Angaben ein Muster und einen Abnahmeplan für den Produktionslauf an. So unterscheiden Sie eine günstig angebotene Stanzform von einem Teil, das auf der Fertigungslinie tatsächlich funktioniert.
Häufig gestellte Fragen
Reicht eine Stanzteilzeichnung zur Freigabe des Teils aus?
Nein. Legen Sie die Handhabung des Liners, die Bereitstellung der Teile und einen Konfektionierungsversuch bei Produktionsgeschwindigkeit fest.
Soll der Liner bei einer rollengeführten Dichtung vollständig durchgestanzt werden?
Bei rollengeführten Teilen mit Kiss-Cut-Stanzung bleibt der Liner normalerweise intakt; prüfen Sie dies mit dem tatsächlich eingesetzten Stanzwerkzeug und Bahnprozess.
Was sollte der Erstmusterprüfbericht enthalten?
Messen Sie kritische Abmessungen nach dem Stanzen und nach der Lagerung und dokumentieren Sie das Entgittern, das Ablöseverhalten und die Passform im montierten Zustand.
Senden Sie die CAD-Zeichnung des Teils mit Toleranzangaben, Angaben zu den Klebeseiten und zum Verbleib des Liners und fordern Sie ein Muster der konkreten Produktvariante sowie einen Prüfplan an.
Angebot anfordern · [email protected] · WhatsApp +86 180 6469 2463
Diese Konstruktion für eine Serie benötigt?
Angebot erhalten