Pour un joint en mousse PE découpé à l’emporte-pièce destiné à un équipementier, précisez le plan de la pièce, les faces adhésives, le protecteur à conserver, l’orientation à la livraison et un essai de pose à la cadence de production avant tout achat en volume. Le plan doit indiquer davantage que les dimensions extérieures : la largeur de mousse autour des trous, les rayons des angles, l’emplacement du protecteur et le sens dans lequel l’opérateur ou le robot retire la pièce. La page de LubandArt consacrée au ruban adhésif en mousse PE présente les pièces découpées à l’emporte-pièce, les rouleaux transformés et les protecteurs personnalisés comme options de fourniture ; cette description des capacités ne prouve pas que l’outillage proposé fonctionnera à la cadence de l’acheteur.
Commencez par la fonction de la pièce et le mouvement d’assemblage
Définissez la découpe, l’échenillage et la pose comme des étapes de réception distinctes
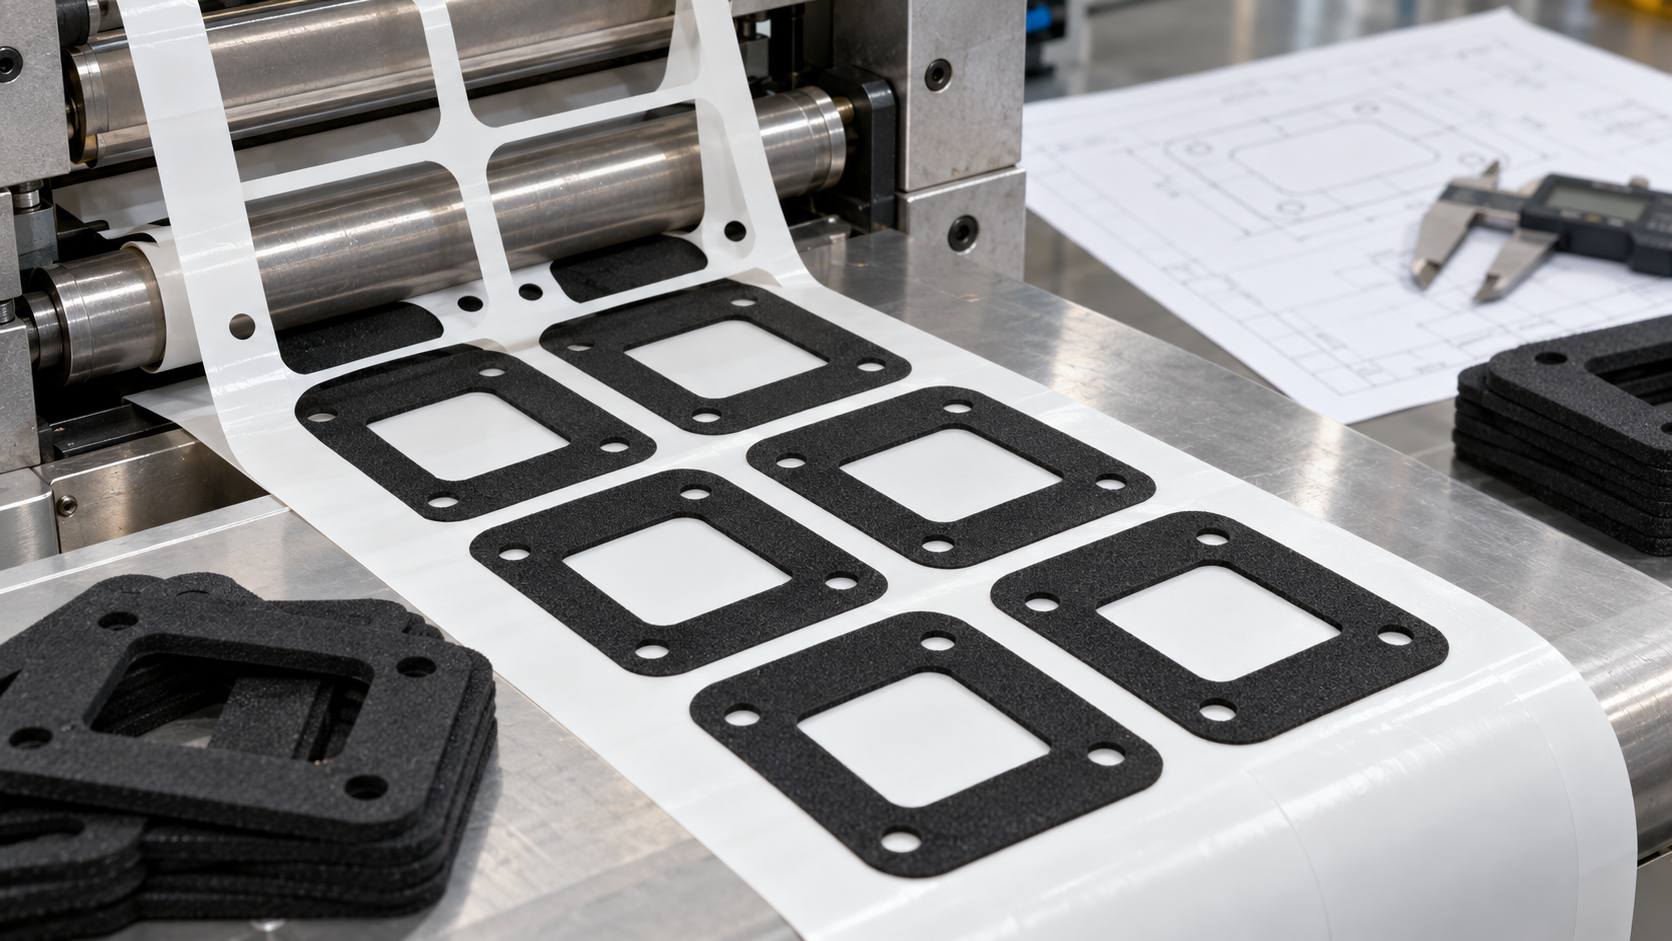
Pour les pièces mi-chair sur rouleau, le protecteur doit rester intact pendant que la matrice de déchets est retirée. La pièce doit rester sur le protecteur prévu pendant l’avance pas à pas, puis se détacher à la tête de pose. Une pièce découpée à pleine épaisseur et emballée individuellement présente d’autres risques de manutention : les pièces peuvent adhérer entre elles, s’étirer ou perdre leur orientation. Précisez le procédé requis avant de demander un prix.
3M décrit un ruban adhésif en mousse PE comme facile à découper à l’emporte-pièce et utilisable pour les joints, mais cette affirmation ne concerne que cette construction. La fiche technique tesa 62708 associe également les bords non collants de la mousse PE à la découpe à l’emporte-pièce pour une référence précise destinée aux garnitures automobiles. Aucune de ces sources n’établit un pas minimal universel sur la bande ni une taille minimale réalisable pour les détails de découpe. L’adhésif, la densité et l’épaisseur de la mousse, le protecteur et l’outil de découpe utilisés déterminent ces limites.
Indiquez des caractéristiques mesurables sur le plan
Indiquez le contour de la pièce, les dimensions des ouvertures, la tolérance de la zone d’appui assurant l’étanchéité ou la fixation, la distance entre le bord et les trous, l’épaisseur de la mousse sans protecteur et l’orientation de la pièce finie. Précisez si l’adhésif se trouve sur une face ou sur les deux. Identifiez la face dont le protecteur doit être conservé et la face appliquée en premier. Si une fourniture en rouleau est requise, ajoutez la largeur de bande, le pas des pièces, le sens d’enroulement, la taille du mandrin et le diamètre extérieur maximal.
Demandez au transformateur de communiquer les dimensions des premières pièces produites après la découpe et après le stockage, et pas seulement le plan de l’outil de découpe à lame d’acier. Une mousse souple peut reprendre sa forme ou s’étirer ; le délai avant contrôle doit donc être fixé. Pour un joint, mesurez aussi l’espace après installation : le seul contour découpé ne permet pas de prouver l’étanchéité.
Rendez le plan exploitable tant par le fabricant de l’outil de découpe que par la ligne d’assemblage
Le plan de la pièce doit identifier la zone d’appui fonctionnelle : la largeur de mousse qui doit subsister autour d’une ouverture ou le long d’un bord après application des tolérances. Les dimensions qui influent sur le passage de l’eau ou sur la position d’une garniture nécessitent un contrôle plus strict que les bords extérieurs sans fonction critique. Ajoutez une vue montrant la pièce sur son protecteur support, sa face supérieure et la surface touchée en premier lors du processus d’assemblage de l’équipementier. Sans cette vue, un transformateur peut livrer une pièce aux bonnes dimensions, mais dont le protecteur se trouve du mauvais côté.
Pour une conception alimentée en rouleau, indiquez le pas à partir d’une référence définie, l’écartement entre les pièces adjacentes, le sens d’enroulement et si la matrice de déchets est retirée avant livraison. Pour une livraison en feuilles, indiquez l’orientation des feuilles et la façon dont l’opérateur repère la première pièce. Demandez un plan d’implantation des pièces avant d’approuver l’outillage. Le dessin d’une seule pièce à plat ne permet pas de déterminer si la matrice de déchets restera d’un seul tenant, si une tête robotisée pourra décoller les pièces une par une, ni si la bande est compatible avec l’applicateur.
Précisez la séquence de retrait du protecteur, pas seulement son matériau
Le protecteur doit soutenir la mousse pendant la découpe et le transport, tout en permettant le décollement de la pièce au moment prévu. Lors d’une découpe à mi-chair, une coupe trop profonde peut entailler le support et provoquer des ruptures de bande ; une coupe trop superficielle peut laisser des ponts de mousse qui se déchirent au retrait. Le transformateur doit démontrer, à la vitesse de production, que la matrice se retire proprement et que le protecteur reste intact. Précisez quelle face d’une pièce double face est exposée en premier, quelle face conserve son protecteur pendant l’expédition et comment ce protecteur est retiré lors de l’assemblage.
Si les pièces sont conditionnées en vrac plutôt que sur une bande, définissez une méthode empêchant qu’elles adhèrent entre elles et une règle d’orientation. Les bords en mousse souple peuvent se déformer lorsque des piles lourdes sont comprimées dans un carton. Un protecteur peut résoudre ce problème de manutention, mais ajoute une étape de retrait chez le fabricant d’équipement d’origine. Le prix unitaire le plus bas ne donne pas le coût de pose le plus bas si les opérateurs doivent séparer des pièces collées entre elles ou écarter des pièces mal orientées.
Contrôlez les défauts qui comptent
Le contrôle du premier lot doit porter sur des échantillons prélevés au début et à la fin d’une série de transformation, et pas seulement sur la première pièce conforme. Mesurez les ouvertures critiques, la largeur minimale de matière, l’épaisseur totale sans protecteur et la position des pièces par rapport au bord de la bande. Précisez si les dimensions sont contrôlées immédiatement après la découpe ou après un temps de reprise défini. La mousse étant compressible, convenez de la méthode de mesure et de la force de contact avant qu’un désaccord sur les tolérances ne survienne.
Faites ensuite passer les pièces dans l’équipement de pose du fabricant d’équipement d’origine. Consignez les interruptions d’alimentation, les ruptures de matrice, les échecs de préhension, les résidus de protecteur et les erreurs de positionnement. Pour un joint, terminez par l’essai d’étanchéité ou de compression de l’assemblage ; pour une pastille de fixation, vérifiez la tenue après le temps de repos et l’exposition prévus. L’acceptation de la pièce découpée exige à la fois la conformité dimensionnelle et une utilisation réussie dans la séquence d’assemblage réelle. Cette distinction doit figurer dans le bon de commande, et pas seulement dans les notes d’essai d’un ingénieur.
Validez le comportement en production avant de commander en volume
Faites passer des échantillons dans l’équipement réel à la vitesse cible. Surveillez les entailles du protecteur, les ruptures de matrice, les déchirures de mousse, les débordements d’adhésif et les défauts d’alimentation. Posez les pièces sur des panneaux représentatifs et vérifiez le résultat de l’essai fonctionnel, qu’il s’agisse d’un essai d’étanchéité à l’eau ou d’un essai de tenue d’une garniture. Une pièce conforme sur le plan dimensionnel peut malgré tout échouer lors du décollement automatisé ou dans l’assemblage final.
Joignez à la demande de devis le dessin, l’état de surface du substrat, la vitesse de production prévue, le volume mensuel et le mode de conditionnement. Demandez un échantillon et un plan d’acceptation de la série de production fondé sur ces éléments. Cela permet de distinguer une forme proposée à bas prix d’une pièce qui fonctionne réellement sur la ligne.
Questions fréquentes
Un plan de découpe à l’emporte-pièce suffit-il pour valider la pièce ?
Non. Définissez la manipulation du protecteur, le mode de livraison des pièces et un essai de transformation à la cadence de production.
Faut-il découper entièrement le protecteur d’un joint fourni en rouleau ?
Pour les pièces fournies en rouleau et découpées à mi-chair, le protecteur conservé reste normalement intact ; vérifiez-le avec l’outil de découpe et le procédé de traitement de la bande prévus.
Que doit contenir le rapport de contrôle du premier article ?
Mesurez les dimensions critiques après la découpe et le stockage, et consignez l’échenillage, le décollement du protecteur et l’ajustement après assemblage.
Envoyez le plan CAO de la pièce et ses tolérances, précisez les faces adhésives et le maintien du protecteur, puis demandez un échantillon correspondant à la référence précise ainsi qu’un plan d’essais.
Demander un devis · [email protected] · WhatsApp +86 180 6469 2463
Besoin de cette construction pour une série ?
Obtenir un devis