Kernfrage: Sollte für ein präzisionsgestanztes doppelseitiges PET-Klebeband ein PET-Folienliner oder ein Papierliner verwendet werden?
Direkte Antwort: Beginnen Sie bei engen Positioniertoleranzen, kleinen Teilen oder automatisierter Platzierung mit PET-Folie. Testen Sie Glassine-Papier oder polybeschichtetes Papier, wenn Zeichnung und Stanzanlage dies zulassen. Geben Sie den Liner erst nach einem produktionsnahen Konfektionierungslauf frei.
Technischer Hinweis: Die Angaben und Verweise auf Prüfverfahren in diesem Leitfaden dienen nur der Vorauswahl. Die endgültige Leistung hängt vom genauen Aufbau, der Dicke, dem Untergrund, der Anwendung und dem Prüfverfahren ab; fordern Sie vor der Freigabe den Prüfbericht für die vorgeschlagene Qualität an.
Der Liner eines doppelseitigen PET-Klebebands ist Teil der Konfektionierungsspezifikation und kein Verpackungsmaterial, das einfach entsorgt wird. Wenn der Prozess enge Positioniertoleranzen, eine saubere Gitterentfernung und eine automatisierte Platzierung erfordert, beginnen Sie die Bemusterung mit einem PET-Folienliner. Bei breiteren Stanzteilen oder weniger anspruchsvollen Geometrien können Glassine-Papier oder PE-beschichtetes Kraftpapier ausreichend gut verarbeitet werden und sollten nicht allein deshalb ausgeschlossen werden, weil ein Stanzwerkzeug zum Einsatz kommt.
Beginnen Sie bei engen Positionstoleranzen, kleinen Teilen oder automatisierter Platzierung mit einer PET-Folie als Trennliner; testen Sie Glassinpapier oder polybeschichtetes Papier, sofern die Teilezeichnung und die Presse dies zulassen. Geben Sie den Trennliner erst nach einem Konfektionierungslauf unter Produktionsbedingungen frei. Die Auswahl muss anhand der tatsächlich eingesetzten Presse, des Stanzwerkzeugs, der Teilezeichnung und der Lagerbedingungen erfolgen. Ein PET-Träger im Klebeband und ein PET-Trennliner auf dessen Außenseite erfüllen unterschiedliche Aufgaben: Der Träger verbleibt in der Klebeverbindung; der Trennliner stützt den Klebstoff beim Schneiden und wird bei der Anwendung entfernt. Werden beide verwechselt, entsteht eine Angebotsanfrage, mit der sich die Ausbeute bei der Konfektionierung nicht steuern lässt.
Beginnen Sie mit dem Zuschnitt und der Applikationsmethode
Ein Konfektionierer muss wissen, ob die Stanzpresse das Klebeband durchstanzt, ohne den Liner zu beschädigen, wie das Stanzgitter abgezogen wird und ob ein Bediener oder ein Pick-and-Place-Kopf die einzelnen Teile entnimmt. Der Liner muss diesen Ablauf überstehen und das fertige Teil im richtigen Moment freigeben. Reißt er beim Abziehen des Stanzgitters oder dehnt er sich so stark, dass sich das Teil verschiebt, wird ein an sich einwandfreier Klebebandaufbau zu Ausschuss.
Für hochpräzise Kiss-Cuts ist PET-Folie der erste Kandidat für das Trennmaterial. tesas Leitfaden für Trennliner ordnet PET-Liner hochpräzisen Stanzschnitten zu und nennt Maßhaltigkeit, Dickentoleranz und Eignung für Kiss-Cuts. Der 3M Auswahlleitfaden für dünne Klebeverbindungen beschreibt Polyester-Liner zudem als geeignet für das Rotationsstanzen und nennt Feuchtigkeitsbeständigkeit sowie Transparenz für die Sichtprüfung. Dies sind Anhaltspunkte für die Materialauswahl, keine Garantie dafür, dass jeder PET-Liner auf einer bestimmten Stanzmaschine verarbeitet werden kann.
Papier hat beim Stanzen nach wie vor seinen Platz
Die Annahme, dass sich ein Trennpapier nicht stanzen lässt, wird durch die Angaben der Lieferanten widerlegt. Glassinepapier und PE-beschichtetes Papier lassen sich stanzen; vergleichen Sie die Rollneigung nach der Lagerung sowie die Passergenauigkeit und das Entgittern auf der Produktionsstanze. tesa führt Glassinepapier und PE-beschichtetes Papier als stanzbar auf. 3M nennt verdichtetes Kraftpapier oder Glassinepapier für das Rotationsstanzen und polybeschichtetes Kraftpapier für das Flachbettstanzen. Entscheidend sind die konkrete Papiersorte, die Beschichtung und die Stanzkonfiguration, nicht die pauschale Unterscheidung zwischen Papier und Folie.
Wenn Feuchtigkeit oder ein durch die Lagerung verursachtes Aufrollen die Passergenauigkeit beeinträchtigt haben, sollte unbeschichtetes Papier genauer geprüft werden. 3M unterscheidet Polyester und polyethylenbeschichtetes Kraftpapier hinsichtlich ihrer Feuchtigkeitsstabilität von verdichtetem Kraftpapier oder Glassine; tesa nennt ebenfalls PE-beschichtetes Papier als feuchtigkeitsbeständige Papieroption. Ein Konfektionierer sollte den Zustand der Rolle an der Druckmaschine nach normaler Lagerung vergleichen, nicht nur bei der Auslieferung. Ein polyethylenbeschichteter Papierliner kann ein sinnvoller Zwischenschritt für einen Versuch sein, wenn sich das bisherige Glassine aufrollt, eine Folie aber ansonsten nicht erforderlich ist.
Bei einem breiten, einfachen Teil, das von Hand entnommen wird, kann ein Papierliner durchaus geeignet sein. Bei einer kleinen Klebefläche mit engen Abständen und automatisierter Übergabe lässt sich die höhere Stabilität einer Folie leichter rechtfertigen. Das sind erste Annahmen; der Versuch an der Presse entscheidet.
Neben dem Liner-Material auch das Ablöseverhalten spezifizieren
Der Liner muss beim Abwickeln und beim Entgittern auf der Bahn bleiben, das Stanzteil bei der Applikation jedoch freigeben. Geben Sie die beschichteten Seiten, den am Material verbleibenden Liner und das gewünschte Trennverhalten beim Abwickeln, Entgittern und bei der Applikation an. tesa weist darauf hin, dass Trennbeschichtungen für ein leichteres oder schwereres Abwickeln eingestellt werden können, insbesondere bei schnellen automatisierten Applikationsprozessen. Die Materialbezeichnung allein reicht daher nicht aus, um die Spezifikation abschließend festzulegen.
Fragen Sie nach dem Aufbau der Trennfolie, den beschichteten Seiten und dem gewünschten Ablöseverhalten. Wenn das Klebeband zwei Trennfolien hat, geben Sie an, welche Seite der Konfektionär zuerst abzieht und welche auf dem fertigen Teil verbleibt. Geben Sie außerdem an, ob eine Sichtprüfung durch eine transparente Trennfolie sinnvoll ist. Der Leitfaden von 3M nennt Transparenz als Vorteil von Polyester-Trennfolien. Dieser Vorteil ist jedoch nur relevant, wenn die Prüfstation sie nutzt.
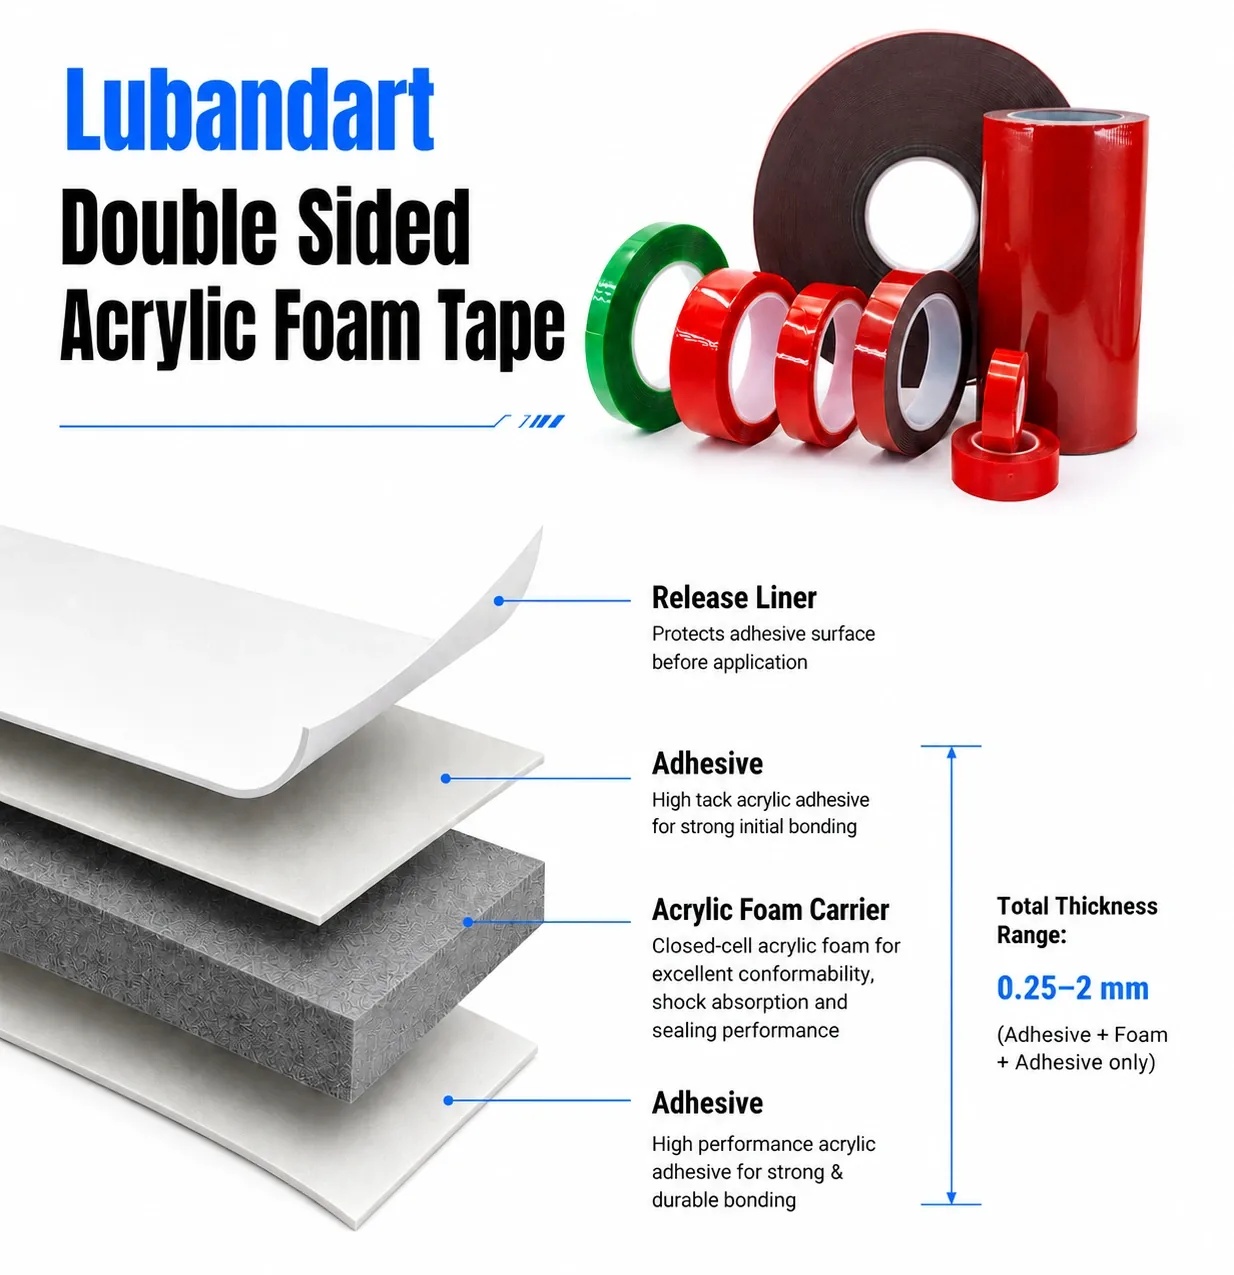
Stellen Sie den Träger der Klebebandkonstruktion in der Zeichnung getrennt vom Trennliner dar. Der Träger verbleibt in der Klebeverbindung; der Trennliner stützt das Material beim Schneiden und wird bei der Anwendung entfernt. Ein dünner PET-Träger kann dem Klebeband beim Längsschneiden und Stanzen Formstabilität verleihen, wie 3M Hinweise zu einem Aufbau mit PET-Träger. Er übernimmt jedoch nicht die Aufgabe des Trennliners, die Materialbahn zu stützen und das Ablöseverhalten zu steuern. Die Produktseite von LubandArt zu doppelseitiges PET-Klebeband führt sowohl Trennliner aus Papier als auch aus Folie sowie fertig gestanzte Teile auf. Das bestätigt verfügbare Konfigurationskategorien, aber keine für Ihr Stanzwerkzeug validierte Trennlinerqualität.
Führen Sie einen Konfektionierungsversuch durch, mit dem sich die falsche Wahl ausschließen lässt
Verwenden Sie die Fertigungszeichnung, die tatsächliche Pressengeschwindigkeit, das Stanzwerkzeug und die Wickelrichtung. Vergleichen Sie mindestens eine Folien- und eine Papierausführung, sofern beide für das Bauteil infrage kommen. Erfassen Sie die Registerhaltigkeit am Anfang und Ende der Rolle, Beschädigungen des Trägermaterials nach dem Anstanzen, die Kontinuität beim Abziehen des Stanzgitters, den Halt der Teile während des schrittweisen Vorschubs und das Ablöseverhalten am Applikationskopf. Wiederholen Sie die Prüfung nach einer Lagerung unter den Bedingungen, denen die Sendung tatsächlich ausgesetzt sein wird. Die Abnahmekriterien müssen sich aus der Zeichnung und dem Prozess des Käufers ergeben; aus einer allgemeinen Kategorie von Trägermaterialien lassen sich keine universellen Werte für die Registerhaltigkeit oder die Ablösekraft ableiten.
Wechseln Sie im ersten Durchgang nur den Liner; Klebstoff und Trägermaterial bleiben unverändert. Andernfalls könnte eine sauberere Schnittkante auf einen anderen Klebstoff statt auf den Liner zurückzuführen sein. Wenn der Liner den Stanzprozess besteht, das Bauteil aber nicht auf dem vorgesehenen Substrat haftet, ist die Qualifizierung des Klebstoffs separat zu prüfen.
Nehmen Sie die Anforderungen an die Konfektionierung in die Angebotsanfrage auf.
Übermitteln Sie den Bandaufbau, die Teilezeichnung, das Schneidverfahren, den Stanzwerkzeugtyp, die Bahnbreite, die Wickelrichtung, die Lagerbedingungen und die Ablösemethode. Geben Sie an, ob das Fertigteil auf einer Rolle verbleibt oder als Bogen geliefert wird. Bitten Sie den Lieferanten, das vorgeschlagene Linermaterial und dessen Beschichtung anzugeben, zu benennen, welche Seite nach der Konfektionierung am Teil verbleibt, und ein Musterformat vorzuschlagen, das auf der Produktionspresse verarbeitet werden kann. Bei einem fertiges PET-Stanzteil sollte das Angebot den Liner und das Lieferformat ebenso ausdrücklich festlegen wie die Klebstoffdicke.
Die Entscheidung ist praxisbezogen: PET-Folie vorgeben, wenn Präzision, eine stabile Bahnführung oder die Prüfung dies erfordern; eine Papieroption beibehalten, wenn Geometrie und Prozess es zulassen. Die Kombination erst freigeben, nachdem ein Konfektionierungslauf gezeigt hat, dass das Teil ohne vermeidbaren Ausschuss gestanzt, entgittert, transportiert und vom Trägermaterial abgelöst werden kann.
Häufig gestellte Fragen
Kann Glassinpapier im Rotationsstanzverfahren gestanzt werden?
Ja. Laut Herstellerangaben lässt sich Glassine im Rotationsstanzverfahren verarbeiten. Da seine Feuchtigkeitsstabilität von der einer Folie abweicht, prüfen Sie die Passergenauigkeit nach einer Lagerung unter den Bedingungen, denen Ihre Rollen ausgesetzt sein werden.
Bedeutet ein PET-Trägerband, dass der Abdeckliner aus PET besteht?
Nein. Das Trägermaterial verbleibt in der fertigen Klebeverbindung, während die Schutzfolie entfernt wird. Geben Sie beide Materialien in der Zeichnung und der Angebotsanfrage getrennt an.
Woran lässt sich erkennen, dass ein Liner für die automatisierte Applikation geeignet ist?
Ein Testlauf bei Produktionsgeschwindigkeit sollte mit dem tatsächlich eingesetzten Stanzwerkzeug und der zugehörigen Zeichnung zeigen, dass das Stanzgitter kontinuierlich abgezogen wird, die Stanzteile beim Takten auf dem Träger haften bleiben und sich am Applikationskopf sauber ablösen.
Senden Sie die Bauteilzeichnung, Angaben zur Presse und zum Stanzwerkzeug, die Lagerbedingungen sowie das gewünschte Lieferformat, um ein auf das Trennpapier abgestimmtes Muster für die Konfektionierung anzufordern.
Angebot anfordern · [email protected] · WhatsApp +86 180 6469 2463
Diese Konstruktion für eine Serie benötigt?
Angebot erhalten