Domanda principale: per un nastro biadesivo in PET fustellato con precisione, è preferibile un liner in film PET o un liner in carta?
Risposta diretta: iniziate con un film di PET per esigenze di registro preciso, pezzi piccoli o applicazione automatizzata; provate la carta glassine o la carta politenata quando il disegno e la pressa lo consentono. Approvate il liner solo dopo una prova di trasformazione in produzione.
Nota tecnica: i valori e i riferimenti ai metodi di prova riportati in questa guida servono esclusivamente per una selezione preliminare. Le prestazioni finali dipendono dall’esatta struttura del prodotto, dallo spessore, dal substrato, dall’applicazione e dal metodo di prova; richiedere il rapporto di prova relativo al grado proposto prima dell’approvazione.
Il liner di un nastro biadesivo in PET fa parte delle specifiche di trasformazione, non è un imballaggio da scartare. Se la lavorazione richiede tolleranze di registro ristrette, una rimozione pulita della matrice e un posizionamento automatizzato, iniziare la prova con un liner in film di PET. Per pezzi più larghi o geometrie meno impegnative, la carta glassine o la carta kraft politenata possono offrire risultati adeguati nella trasformazione e non vanno escluse solo perché la lavorazione prevede una fustella.
Partite da un liner in film PET per applicazioni che richiedono un posizionamento preciso, pezzi piccoli o posa automatizzata; provate carta glassine o carta politenata quando il disegno del pezzo e la pressa lo consentono. Approvate il liner solo dopo una prova di fustellatura in condizioni di produzione. La scelta va verificata sulla pressa, sulla fustella, sul disegno del pezzo e sulle condizioni di stoccaggio effettivi. Un supporto in PET all’interno del nastro e un liner di rilascio in PET all’esterno svolgono funzioni diverse: il supporto rimane nel giunto incollato; il liner sostiene l’adesivo durante il taglio e viene rimosso al momento dell’applicazione. Confondere i due porta a una richiesta di offerta che non consente di controllare la resa della fustellatura.
Partite dal taglio e dal metodo di applicazione
Chi esegue la fustellatura deve sapere se la pressa taglierà il nastro lasciando intatto il liner, come verrà rimossa la matrice di sfrido e se ogni pezzo sarà prelevato da un operatore o da una testa pick-and-place. Il liner deve resistere a questa sequenza e consentire il distacco del pezzo finito al momento giusto. Se si lacera durante la rimozione della matrice di sfrido o si allunga al punto da spostare il pezzo, una struttura adesiva altrimenti conforme diventa uno scarto.
Per i tagli kiss-cut ad alta precisione, il film PET è il primo candidato come liner. Guida ai liner di tesa associa i liner in PET alla fustellatura ad alta precisione e ne indica la stabilità dimensionale, la tolleranza di spessore e l’idoneità al kiss-cut. Anche la Guida 3M alla scelta dei nastri sottili per incollaggio descrive i liner in poliestere come adatti alla fustellatura rotativa, grazie alla stabilità all’umidità e alla trasparenza che consente l’ispezione visiva. Sono indicazioni per la scelta del materiale, non una garanzia che qualsiasi liner in PET sia utilizzabile su una determinata macchina.
La carta ha ancora un ruolo nella fustellatura
L’ipotesi che un liner in carta non possa essere fustellato non è confermata dai dati dei fornitori. La carta glassine e la carta politenata possono essere fustellate; occorre confrontare l’arricciamento dopo lo stoccaggio, la precisione di registro e la rimozione della matrice sulla pressa di produzione. tesa indica la carta glassine e la carta rivestita in PE come fustellabili. 3M indica il kraft densificato o la carta glassine per la fustellatura rotativa e il kraft politenato per la fustellatura piana. Il tipo specifico di carta, il rivestimento e la configurazione della fustella contano più della semplice distinzione tra carta e film.
Quando l’umidità o l’arricciamento durante lo stoccaggio compromettono il registro, la carta non rivestita merita un esame più attento. 3M distingue la stabilità all’umidità del poliestere e della carta kraft politenata da quella della carta kraft densificata o glassine; anche tesa indica la carta rivestita in PE come l’opzione cartacea resistente all’umidità. Il trasformatore dovrebbe confrontare le condizioni del rotolo all’arrivo in macchina dopo il normale stoccaggio, non soltanto alla spedizione. Un liner in carta politenata può essere una prova intermedia ragionevole quando il glassine attuale si arriccia ma non è altrimenti necessario passare a un liner in film.
Per un pezzo largo e di forma semplice, prelevato a mano, un liner in carta può essere del tutto adatto. Per una piccola area adesiva con spaziature ridotte e trasferimento automatizzato, la maggiore stabilità di un liner in film è più facile da giustificare. Queste sono ipotesi iniziali; la prova in pressa sarà decisiva.
Specificare il comportamento al distacco oltre al materiale del liner
Il liner deve rimanere aderente al nastro durante lo svolgimento e l’asportazione della matrice, ma consentire il trasferimento del pezzo fustellato durante l’applicazione. Specificare i lati rivestiti, il liner da mantenere e il comportamento di distacco previsto per lo svolgimento, l’asportazione della matrice e l’applicazione. tesa osserva che i rivestimenti di rilascio possono essere regolati per rendere lo svolgimento più facile o più difficile, soprattutto quando l’applicazione automatizzata avviene ad alta velocità. Il solo nome del materiale non è quindi sufficiente a definire la specifica.
Richiedete la struttura del liner, i lati rivestiti e il comportamento di distacco previsto. Se il nastro ha due liner, indicate quale lato il trasformatore rimuove per primo e quale rimane sul componente finito. Specificate inoltre se è utile effettuare un’ispezione visiva attraverso un liner trasparente. La guida 3M indica la trasparenza come un vantaggio dei liner in poliestere, ma questa caratteristica ha valore solo se viene sfruttata nella stazione di ispezione.
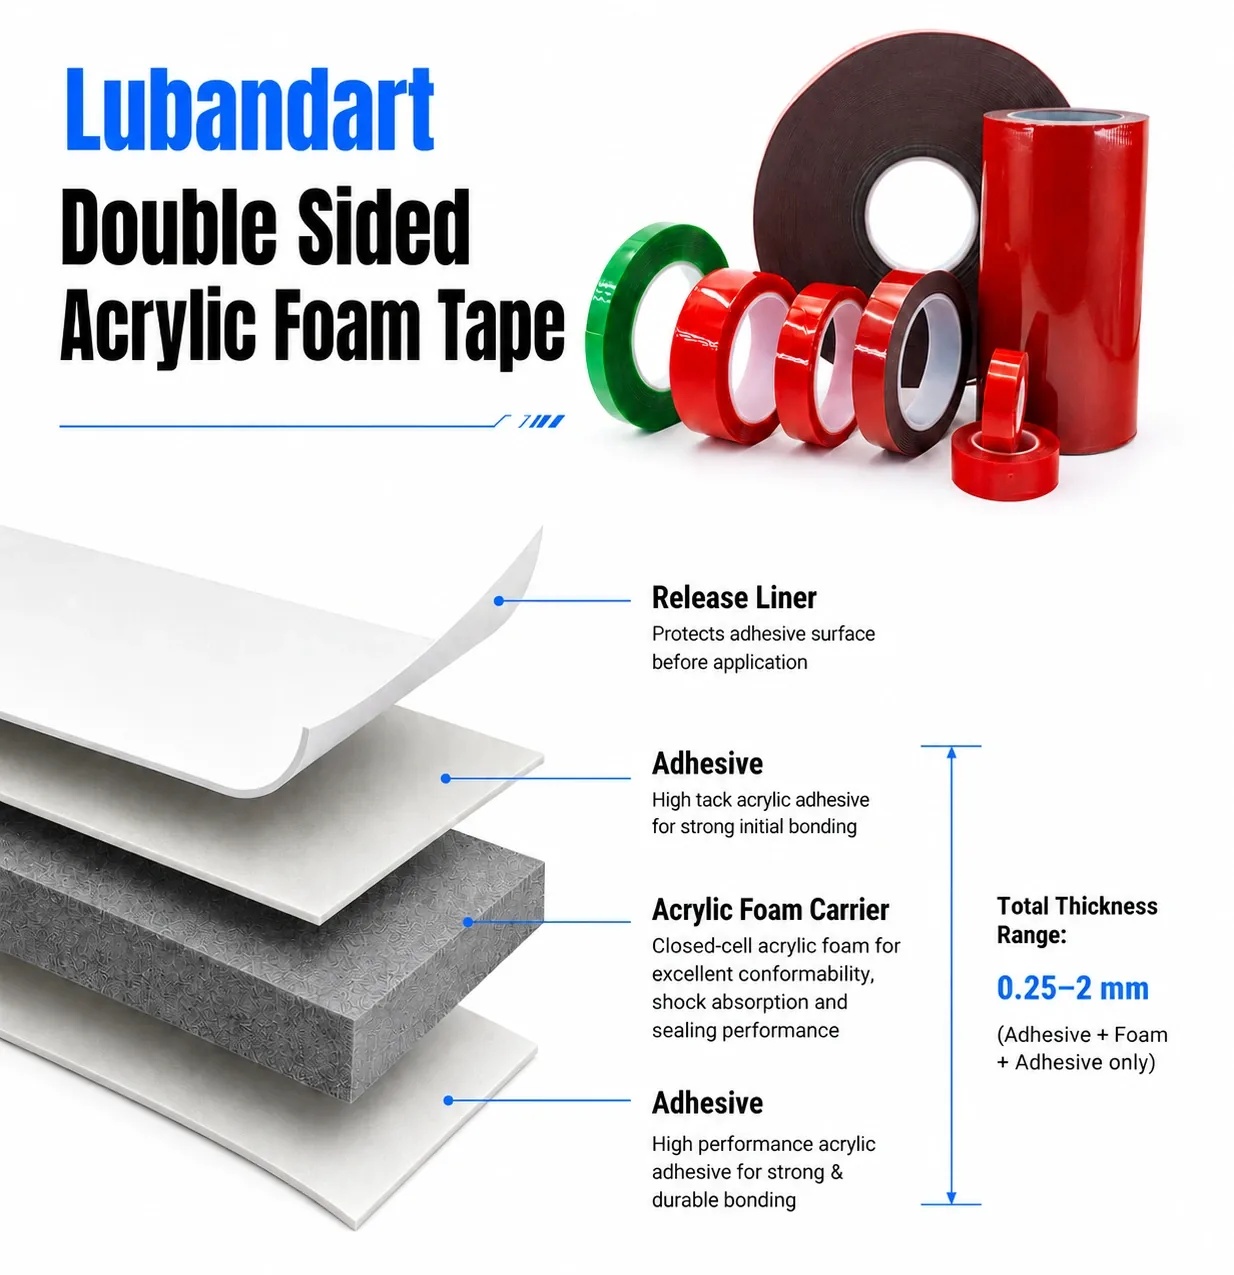
Nel disegno, rappresentate il supporto del nastro separatamente dal liner. Il supporto rimane nel giunto adesivo; il liner sostiene il nastro durante il taglio e viene rimosso al momento dell’applicazione. Un sottile supporto in PET può aiutare il nastro a mantenere la forma durante il taglio longitudinale e la fustellatura, come osserva Note 3M per una struttura con supporto in PET, ma non sostituisce la funzione del liner di rilascio nel sostenere il nastro e controllare il distacco. La pagina nastro biadesivo in PET di LubandArt elenca sia liner in carta sia liner in film, oltre a pezzi fustellati finiti. Questo conferma le categorie di configurazione disponibili, non l’idoneità convalidata di un liner specifico per la vostra fustella.
Eseguire una prova di converting che permetta di scartare la scelta sbagliata
Utilizzare il disegno di produzione, la velocità effettiva della pressa, la fustella e il senso di avvolgimento. Confrontare almeno una struttura con film e una con carta, se entrambe sono adatte al componente. Registrare la precisione di registro all’inizio e alla fine del rotolo, i danni al liner dopo la fustellatura a mezzo taglio, la continuità della rimozione della matrice, la tenuta del pezzo durante l’avanzamento indicizzato e il distacco in corrispondenza della testa di applicazione. Ripetere le verifiche dopo aver sottoposto i materiali alle condizioni di stoccaggio effettivamente previste durante la spedizione. I limiti di accettazione devono derivare dal disegno e dal processo dell’acquirente; non è possibile dedurre valori universali per la precisione di registro o la forza di distacco da una categoria generica di liner.
Nella prima fase, sostituite il liner mantenendo invariati l’adesivo e il supporto. Altrimenti, un bordo più netto potrebbe dipendere da un adesivo diverso anziché dal liner. Se il liner supera la fase di pressatura ma il componente non aderisce al substrato, si tratta di un problema distinto di qualifica dell’adesivo.
Inserite i vincoli di trasformazione nella richiesta di offerta
Fornite la struttura del nastro, il disegno del componente, il metodo di taglio, il tipo di fustella, la larghezza della bobina, il senso di avvolgimento, le condizioni di stoccaggio e il metodo di rimozione. Specificate se il componente finito rimane in rotolo o viene fornito in fogli. Chiedete al fornitore di indicare il materiale e il rivestimento del liner proposti, quale lato rimane dopo la trasformazione e un formato di campione utilizzabile sulla pressa di produzione. Per un componente finito in PET fustellato, il preventivo deve specificare il liner e il formato di fornitura con la stessa chiarezza dello spessore dell’adesivo.
La scelta è pratica: specificare il film in PET quando sono richiesti precisione, avanzamento stabile del nastro o ispezione; mantenere l’opzione carta quando la geometria e il processo lo consentono. Approvare la combinazione solo dopo che una prova di fustellatura abbia dimostrato che il pezzo può essere tagliato, separato dallo sfrido, trasportato e rilasciato senza scarti evitabili.
Domande frequenti
La carta glassine può essere fustellata con una fustella rotativa?
Sì. Secondo le indicazioni dei produttori, il glassine è adatto alla fustellatura rotativa, ma la sua stabilità all’umidità differisce da quella del film; verificate la precisione di registro dopo aver sottoposto i rotoli alle condizioni di stoccaggio previste.
Un supporto in PET del nastro significa che il liner di rilascio è in PET?
No. Il supporto rimane nell’incollaggio finito, mentre il liner viene rimosso. Specificare i due materiali separatamente nel disegno tecnico e nella richiesta di offerta.
Come si verifica che un liner sia idoneo alla posa automatizzata?
Una prova alla velocità di produzione dovrebbe dimostrare la rimozione continua della matrice di sfrido, la tenuta dei pezzi durante l’avanzamento a passi e il distacco pulito alla testa di applicazione, utilizzando la fustella e il disegno effettivi.
Invia il disegno del componente, i dettagli della pressa e della fustella, le condizioni di stoccaggio e il formato di consegna richiesto per richiedere un campione di fustellatura con liner specifico.
Richiedete un preventivo · [email protected] · WhatsApp +86 180 6469 2463
Ti serve questa costruzione per una produzione?
Ottieni un preventivo