Pregunta principal: ¿Debe una cinta PET de doble cara troquelada con precisión utilizar un protector de película PET o un protector de papel?
Respuesta directa: Empiece con película de PET cuando se requiera un registro preciso, se fabriquen piezas pequeñas o se realice una colocación automatizada; pruebe papel glassine o papel polirrecubierto cuando el plano y la prensa lo permitan. Apruebe el soporte antiadherente solo después de una prueba de conversión en condiciones de producción.
Nota técnica: los valores y las referencias a los métodos de ensayo de esta guía sirven únicamente para una selección preliminar. El rendimiento final depende de la estructura exacta, el espesor, el sustrato, la aplicación y el método de ensayo; solicite el informe correspondiente al grado propuesto antes de aprobarlo.
El liner de una cinta PET de doble cara forma parte de la especificación de conversión; no es un embalaje que deba desecharse. Si la aplicación exige tolerancias de registro estrechas, una retirada limpia de la matriz y una colocación automatizada, inicie la prueba con un liner de película PET. Para piezas más anchas o geometrías menos exigentes, el papel glassine o el papel kraft recubierto de polietileno pueden ofrecer un rendimiento adecuado en la conversión y no deben descartarse solo porque se utilice un troquel.
Empiece con un liner de película de PET cuando se requiera un registro preciso, se fabriquen piezas pequeñas o se utilice una colocación automatizada; pruebe papel glassine o papel recubierto de polietileno cuando el plano y la prensa lo permitan. Apruebe el liner solo después de una tirada de troquelado en producción. La elección debe evaluarse con la prensa, el troquel, el plano de la pieza y las condiciones de almacenamiento reales. Un soporte de PET dentro de la cinta y un liner antiadherente de PET en el exterior cumplen funciones distintas: el soporte permanece en la unión adhesiva; el liner sostiene el adhesivo durante el corte y se retira al aplicar la cinta. Confundirlos da lugar a una solicitud de cotización que no permite controlar el rendimiento del troquelado.
Empiece por el corte y el método de aplicación
El convertidor necesita saber si la prensa troquelará la cinta sin cortar el liner, cómo se retirará la matriz de desperdicio y si cada pieza será extraída por un operario o por un cabezal de recogida y colocación. El liner debe resistir esa secuencia y permitir que la pieza terminada se desprenda en el momento adecuado. Si se desgarra al retirar la matriz o se estira lo suficiente para desplazar la pieza, una estructura adhesiva que en principio cumple las especificaciones acaba convirtiéndose en desperdicio.
Para cortes kiss-cut de alta precisión, la película de PET es la primera opción de soporte antiadherente. guía de láminas protectoras de tesa relaciona los soportes de PET con el troquelado de alta precisión y destaca su estabilidad dimensional, tolerancia de espesor y aptitud para el corte kiss-cut. La guía de selección de adhesivos para uniones delgadas de 3M también describe los soportes de poliéster como adecuados para el troquelado rotativo, por su estabilidad frente a la humedad y su transparencia para la inspección visual. Estos datos orientan la selección del material, pero no garantizan que cualquier soporte de PET funcione en una prensa determinada.
El papel sigue teniendo su lugar en el troquelado
La evidencia de los proveedores desmiente la suposición de que un soporte antiadherente de papel no puede troquelarse. El papel glassine y el papel recubierto de polietileno pueden troquelarse; compare la curvatura tras el almacenamiento, la precisión del registro y el desmallado en la prensa de producción. tesa indica que el papel glassine y el papel recubierto de PE son aptos para el troquelado. 3M indica que el papel kraft densificado o el papel glassine son aptos para el troquelado rotativo, y el papel kraft recubierto de polímero para el troquelado en prensa plana. El grado concreto del papel, el recubrimiento y la configuración del troquel importan más que la clasificación general de papel frente a película.
Cuando la humedad o el curvado durante el almacenamiento hayan afectado al registro, conviene examinar con más atención el papel sin recubrimiento. 3M distingue la estabilidad frente a la humedad del poliéster y del papel kraft recubierto de polímero de la del papel kraft densificado o el glassine; tesa también identifica el papel recubierto de PE como la opción de papel resistente a la humedad. El transformador debe comparar el estado de la bobina en la prensa después del almacenamiento habitual, no solo en el momento del despacho. Un liner de papel recubierto de polímero puede ser una prueba intermedia razonable cuando el glassine actual se curva, pero no se requiere una película por otros motivos.
Para una pieza ancha y sencilla que se recoge a mano, un soporte desprendible de papel puede funcionar perfectamente. Para una pequeña zona adhesiva con separaciones reducidas y transferencia automatizada, resulta más fácil justificar la mayor estabilidad de una película. Estas son hipótesis iniciales; la prueba en prensa será decisiva.
Especifique el comportamiento de despegue, además del material del liner protector.
El liner debe permanecer con la banda durante el desenrollado y la retirada de la matriz, pero permitir que la pieza troquelada se transfiera durante la aplicación. Especifique las caras recubiertas, el liner que debe permanecer unido y el comportamiento de despegue previsto para el desenrollado, la retirada de la matriz y la aplicación. tesa señala que los recubrimientos antiadherentes pueden ajustarse para facilitar o dificultar el desenrollado, especialmente cuando la aplicación automatizada se realiza a alta velocidad. Por tanto, el nombre del material por sí solo no basta para cerrar la especificación.
Solicite la composición del liner, las caras recubiertas y el comportamiento de despegue previsto. Si la cinta tiene dos liners, indique cuál retira primero el transformador y cuál permanece en la pieza terminada. Indique también si resulta útil la inspección visual a través de un liner transparente. La guía de 3M señala la transparencia como una ventaja de los liners de poliéster, pero solo aporta valor si se utiliza en la estación de inspección.
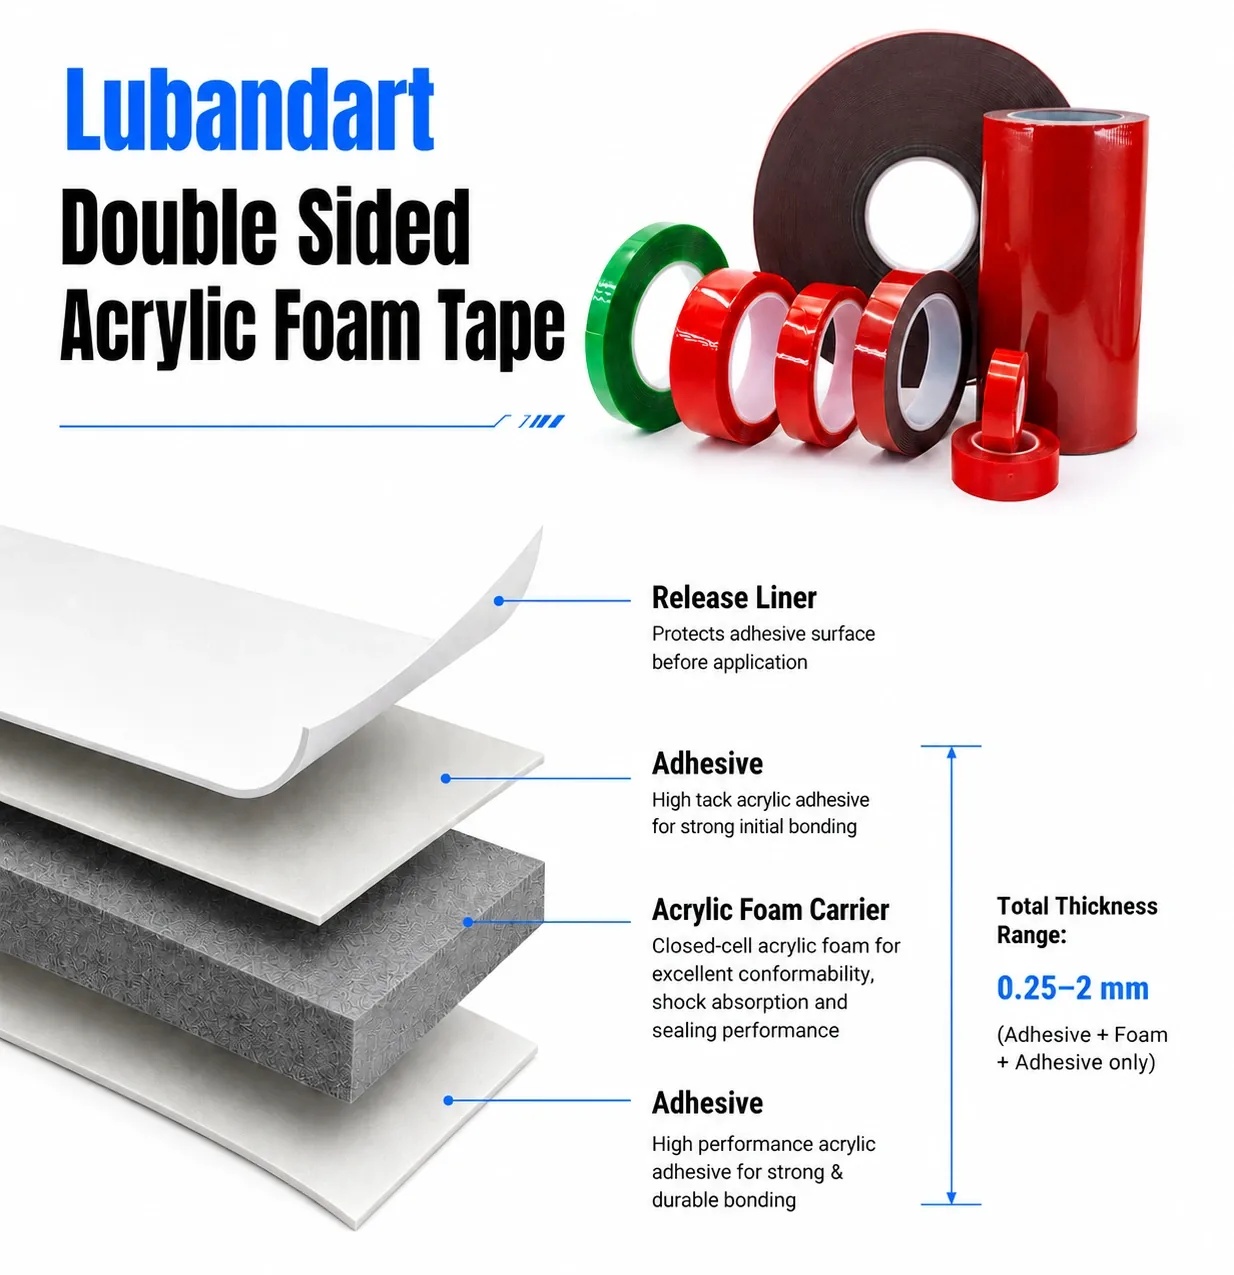
Indique por separado el soporte de la cinta en el plano. El soporte permanece en la unión adhesiva; el liner facilita el corte y se retira durante la aplicación. Un soporte delgado de PET puede ayudar a que la cinta conserve su forma durante el corte longitudinal y el troquelado, como señala notas de 3M sobre una estructura con soporte de PET, pero no sustituye la función del liner antiadherente de sostener la banda y controlar el desprendimiento. La página de cinta de PET de doble cara de LubandArt enumera opciones de liner de papel y de película, así como piezas troqueladas terminadas. Esto confirma las categorías de configuración disponibles, pero no que se haya validado un grado de liner para su troquel.
Realice una prueba de conversión que permita descartar una elección incorrecta
Utilice el plano de producción, la velocidad real de la prensa, el troquel y el sentido de bobinado. Compare al menos una configuración con película y una con papel si ambas son viables para la pieza. Registre la precisión de registro al principio y al final del rollo, los daños en el liner tras el troquelado a medio corte, la continuidad de la retirada de la matriz, la retención de las piezas durante el avance intermitente y el despegue en el cabezal de aplicación. Repita la evaluación después de someter el material a las condiciones de almacenamiento que encontrará durante el envío. Los límites de aceptación deben proceder del plano y del proceso del comprador; no se puede inferir un valor universal de precisión de registro ni de fuerza de despegue a partir de una categoría genérica de liner.
Cambie el liner y mantenga constantes el adhesivo y el soporte en la primera ronda. De lo contrario, un borde más limpio podría deberse a un adhesivo diferente en lugar de al liner. Si el liner supera el proceso de prensado, pero la pieza no se adhiere a su sustrato, se trata de un problema independiente de homologación del adhesivo.
Incluya las limitaciones de conversión en la solicitud de cotización.
Envíe la estructura de la cinta, el plano de la pieza, el método de corte, el tipo de troquel, el ancho de banda, el sentido de bobinado, las condiciones de almacenamiento y el método de retirada. Indique si la pieza terminada permanece en un rollo o se suministra en hojas. Solicite al proveedor que identifique el material y el recubrimiento del liner propuesto, qué lado permanece tras la conversión y un formato de muestra que pueda procesarse en la prensa de producción. Para una pieza terminada de PET troquelado, la cotización debe especificar el liner y el formato de entrega con el mismo nivel de detalle que el espesor del adhesivo.
La decisión es práctica: especifique película de PET cuando se requieran precisión, estabilidad en el manejo de la banda o inspección; mantenga la opción de papel cuando la geometría y el proceso lo permitan. Apruebe la combinación solo después de que una prueba de conversión demuestre que la pieza puede troquelarse, retirarse el material sobrante, transportarse y desprenderse sin generar desperdicio evitable.
Preguntas frecuentes
¿Se puede troquelar en rotativo el papel glassine?
Sí. La documentación del fabricante indica que el papel glassine admite el troquelado rotativo, pero su estabilidad frente a la humedad difiere de la del film; confirme la precisión del registro después de someter los rollos a las condiciones de almacenamiento previstas.
¿Que el soporte de una cinta sea de PET significa que el liner antiadherente también es de PET?
No. El soporte permanece en la unión final, mientras que el liner se retira. Especifique ambos materiales por separado en el plano y en la solicitud de cotización (RFQ).
¿Qué demuestra que un revestimiento antiadherente funciona para la colocación automatizada?
Una prueba a velocidad de producción debe demostrar la retirada continua de la matriz sobrante, la retención de las piezas durante el avance indexado y su desprendimiento limpio en el cabezal de aplicación, utilizando el troquel y el plano reales.
Envíe el plano de la pieza, los detalles de la prensa y el troquel, las condiciones de almacenamiento y el formato de entrega requerido para solicitar una muestra de conversión adaptada al liner.
Solicitar presupuesto · [email protected] · WhatsApp +86 180 6469 2463
¿Necesita esta construcción para una producción?
Obtener cotización