Câu hỏi chính: Băng keo PET hai mặt bế chính xác nên sử dụng lớp lót màng PET hay lớp lót giấy?
Trả lời trực tiếp: Hãy bắt đầu với màng PET khi cần độ chính xác định vị cao, chi tiết nhỏ hoặc đặt băng keo tự động; thử nghiệm giấy glassine hoặc giấy tráng poly khi bản vẽ và máy dập cho phép. Chỉ phê duyệt lớp lót sau khi chạy thử quy trình gia công chuyển đổi trong điều kiện sản xuất.
Lưu ý kỹ thuật: Các số liệu và viện dẫn phương pháp thử trong hướng dẫn này chỉ phục vụ việc lựa chọn sơ bộ. Hiệu năng cuối cùng phụ thuộc vào cấu tạo, độ dày, bề mặt dán, điều kiện sử dụng và phương pháp thử cụ thể; hãy yêu cầu báo cáo thử nghiệm của cấp sản phẩm được đề xuất trước khi phê duyệt.
Lớp màng lót của băng keo PET hai mặt là một phần của thông số kỹ thuật gia công chuyển đổi, không phải vật liệu bao gói để bỏ đi. Nếu công việc đòi hỏi dung sai định vị chặt, bóc bỏ phần vật liệu thừa sau bế sạch và đặt dán tự động, hãy bắt đầu thử nghiệm với màng lót PET. Với các chi tiết rộng hơn hoặc hình dạng ít khắt khe hơn, giấy glassine hoặc giấy kraft tráng polyme có thể đáp ứng yêu cầu gia công và không nên bị loại chỉ vì công việc có sử dụng khuôn bế.
Hãy bắt đầu với màng PET khi cần độ chính xác định vị cao, chi tiết nhỏ hoặc đặt chi tiết tự động; thử nghiệm giấy glassine hoặc giấy tráng polyme khi bản vẽ và máy dập cho phép. Chỉ phê duyệt lớp lót sau khi đã chạy thử công đoạn gia công chuyển đổi trong điều kiện sản xuất. Việc lựa chọn phải dựa trên máy dập, khuôn bế, bản vẽ chi tiết và điều kiện lưu kho thực tế. Lớp nền PET bên trong băng keo và lớp lót tách PET bên ngoài có chức năng khác nhau: lớp nền nằm lại trong mối dán; lớp lót đỡ lớp keo trong quá trình cắt và được bóc ra khi dán. Nhầm lẫn hai lớp này sẽ dẫn đến yêu cầu báo giá (RFQ) không đủ thông tin để kiểm soát tỷ lệ thành phẩm trong quá trình gia công chuyển đổi.
Bắt đầu từ cách cắt và phương pháp thi công
Đơn vị gia công cần biết khuôn bế có cắt xuyên qua băng keo nhưng vẫn giữ nguyên lớp lót hay không, phần vật liệu thừa sau bế sẽ được bóc tách như thế nào, và từng chi tiết sẽ được lấy ra bằng tay hay bằng đầu gắp đặt tự động. Lớp lót phải chịu được toàn bộ quy trình đó và nhả chi tiết thành phẩm đúng thời điểm. Nếu lớp lót bị rách khi bóc phần vật liệu thừa hoặc giãn đến mức làm xê dịch chi tiết, cấu trúc băng keo vốn đạt yêu cầu cũng sẽ trở thành phế phẩm.
Đối với các đường cắt kiss-cut có độ chính xác cao, màng PET là lựa chọn đầu tiên cần xem xét cho lớp lót. Hướng dẫn về lớp lót chống dính của tesa cho biết lớp lót PET phù hợp với các đường cắt bằng khuôn có độ chính xác cao, đồng thời nêu các đặc tính ổn định kích thước, dung sai độ dày và khả năng cắt kiss-cut. Hướng dẫn lựa chọn giải pháp dán ghép vật liệu mỏng của 3M cũng mô tả lớp lót polyester phù hợp với phương pháp cắt khuôn quay, có độ ổn định trước độ ẩm và độ trong suốt để kiểm tra bằng mắt. Đây là các căn cứ để lựa chọn vật liệu, không phải sự bảo đảm rằng mọi loại lớp lót PET đều có thể chạy trên một máy ép cụ thể.
Giấy vẫn có vai trò trong quá trình bế cắt
Giả định rằng lớp lót giấy không thể bế cắt không phù hợp với tài liệu từ nhà cung cấp. Giấy glassine và giấy phủ polyme có thể được bế cắt; cần so sánh độ cong sau khi lưu kho, độ chính xác căn vị trí và khả năng bóc tách phần thừa trên máy ép sản xuất. tesa liệt kê giấy glassine và giấy phủ PE là vật liệu có thể bế cắt. 3M liệt kê giấy kraft nén chặt hoặc giấy glassine cho bế cắt quay, và giấy kraft phủ polyme cho bế cắt phẳng. Cấp giấy, lớp phủ và thiết lập khuôn bế cụ thể có ảnh hưởng lớn hơn cách phân loại đơn giản thành giấy hay màng.
Khi độ ẩm hoặc hiện tượng cong cuộn trong quá trình bảo quản làm sai lệch vị trí đăng ký, cần xem xét kỹ hơn việc dùng giấy thường. 3M phân biệt khả năng ổn định trước độ ẩm của polyester và giấy kraft phủ poly với giấy kraft được nén chặt hoặc giấy glassine; tesa cũng xác định giấy phủ PE là lựa chọn giấy có khả năng chống ẩm. Đơn vị gia công chuyển đổi nên so sánh tình trạng cuộn vật liệu tại máy in sau khi bảo quản theo điều kiện thông thường, thay vì chỉ kiểm tra lúc xuất hàng. Có thể thử lớp đế giấy phủ poly như một phương án trung gian hợp lý khi lớp đế glassine hiện dùng bị cong cuộn nhưng quy trình không có yêu cầu khác bắt buộc dùng màng.
Với chi tiết rộng, hình dạng đơn giản được lấy bằng tay, lớp lót giấy có thể hoàn toàn phù hợp. Với vùng dán nhỏ, khoảng cách bố trí sát và công đoạn chuyển chi tiết tự động, tính ổn định cao hơn của lớp lót màng dễ được chứng minh là cần thiết. Đây chỉ là các giả thuyết ban đầu; kết quả chạy thử trên máy ép sẽ quyết định.
Nêu rõ đặc tính tách lớp bên cạnh vật liệu màng lót chống dính
Lớp lót phải đi cùng dải vật liệu trong quá trình tháo cuộn và bóc phần vật liệu thừa sau bế, nhưng phải cho phép chi tiết đã bế tách khỏi lớp lót khi dán. Cần nêu rõ các mặt được phủ lớp chống dính, lớp lót được giữ lại và mức độ tách dự kiến ở từng công đoạn: tháo cuộn, bóc phần vật liệu thừa và dán. tesa lưu ý rằng lớp phủ chống dính có thể được điều chỉnh để tháo cuộn dễ hơn hoặc khó hơn, đặc biệt khi thiết bị dán tự động vận hành ở tốc độ cao. Vì vậy, chỉ nêu tên vật liệu là chưa đủ để chốt thông số kỹ thuật.
Hãy yêu cầu thông tin về cấu tạo lớp lót, các mặt được phủ và đặc tính tách lớp mong muốn. Nếu băng keo có hai lớp lót, hãy nêu rõ bên gia công bóc lớp lót ở mặt nào trước và lớp lót nào được giữ lại trên chi tiết thành phẩm. Đồng thời, hãy cho biết việc kiểm tra bằng mắt xuyên qua lớp lót trong suốt có hữu ích hay không. Hướng dẫn của 3M nêu tính trong suốt là một ưu điểm của lớp lót polyester, nhưng ưu điểm này chỉ có giá trị nếu trạm kiểm tra sử dụng nó.
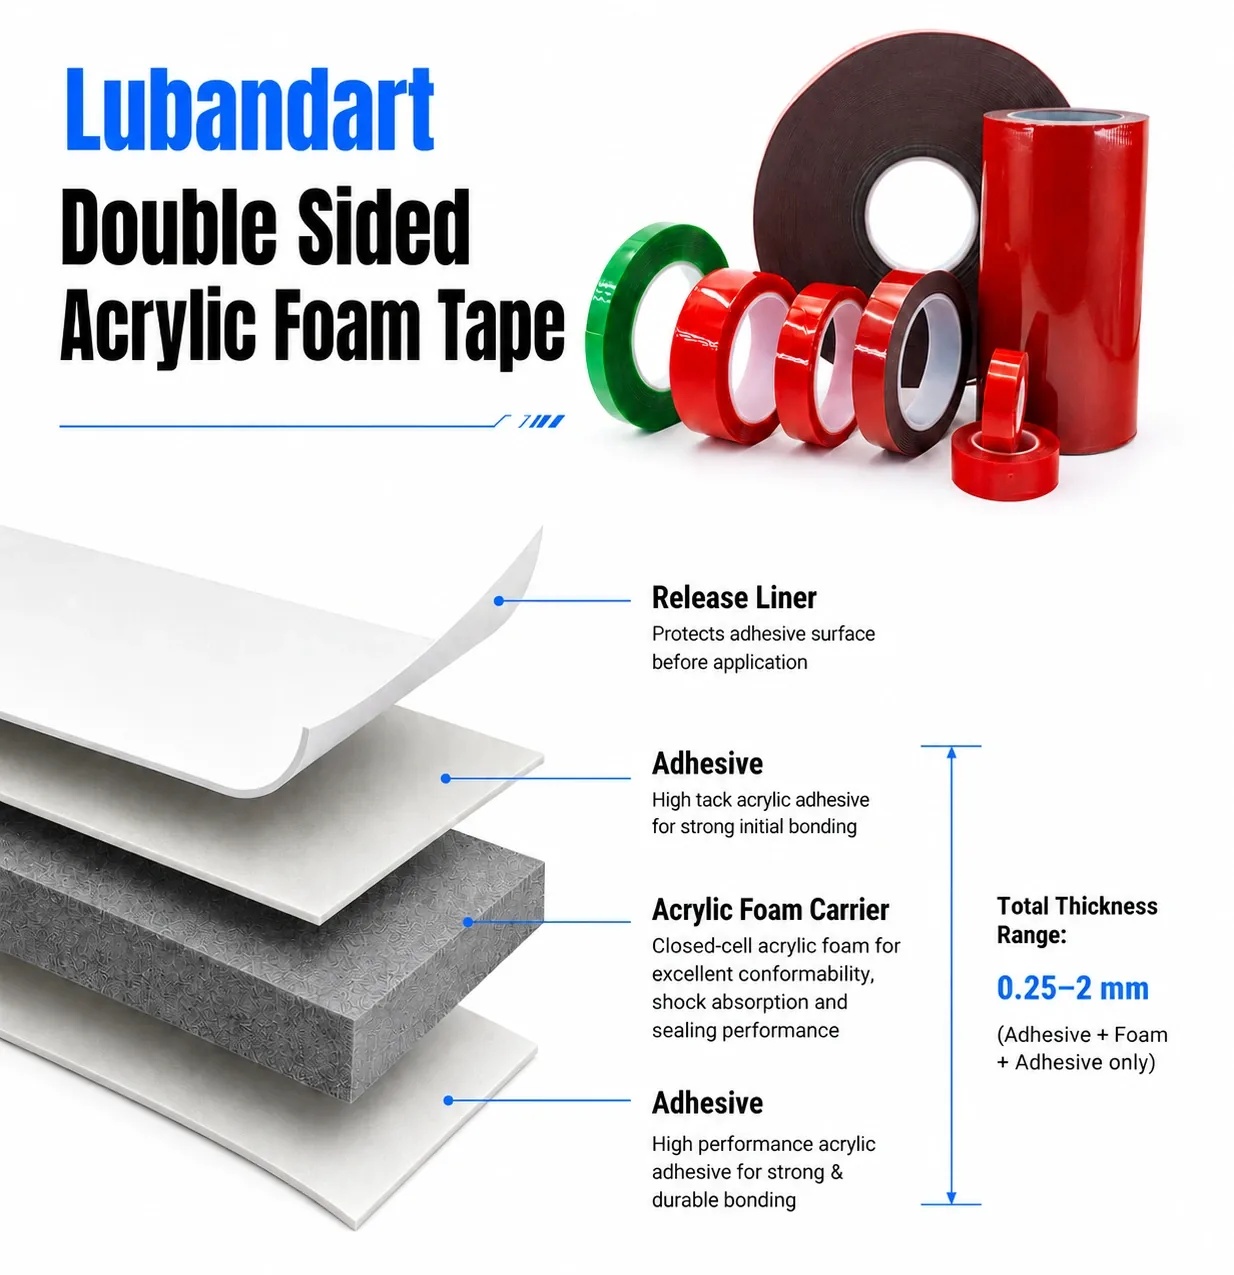
Trên bản vẽ, hãy thể hiện riêng lớp nền của băng keo. Lớp nền ở lại trong mối dán; lớp lót hỗ trợ quá trình cắt và được bóc ra khi dán. Lớp nền PET mỏng có thể giúp băng keo giữ hình dạng trong quá trình xẻ cuộn và bế, như Ghi chú của 3M về cấu trúc sử dụng màng PET làm lớp nền, nhưng không thay thế vai trò của lớp lót tách trong việc đỡ dải vật liệu và kiểm soát quá trình bóc tách. Trang băng keo PET hai mặt của LubandArt liệt kê các lựa chọn lớp lót bằng giấy và màng, cùng các chi tiết đã bế thành phẩm. Điều đó xác nhận các nhóm cấu hình hiện có, chứ không xác nhận cấp lớp lót đã được kiểm chứng cho khuôn bế của bạn.
Tiến hành thử nghiệm gia công chuyển đổi để có thể loại bỏ lựa chọn không phù hợp
Sử dụng bản vẽ sản xuất, tốc độ máy ép thực tế, khuôn bế và chiều cuộn. So sánh ít nhất một cấu trúc dùng màng và một cấu trúc dùng giấy nếu cả hai đều phù hợp với chi tiết. Ghi nhận độ chính xác đăng ký vị trí ở đầu và cuối cuộn, hư hại của lớp lót sau khi bế nửa đứt, tính liên tục khi bóc phần vật liệu thừa, khả năng giữ chi tiết khi cấp liệu theo bước và khả năng tách lớp lót tại đầu dán. Lặp lại phép kiểm tra sau khi mẫu trải qua các điều kiện bảo quản mà lô hàng thực tế sẽ gặp. Giới hạn đạt phải căn cứ vào bản vẽ và quy trình của bên mua; không thể suy ra một giá trị chung về độ chính xác đăng ký vị trí hoặc lực tách từ một loại lớp lót thông dụng.
Trong vòng thử nghiệm đầu tiên, chỉ thay đổi lớp lót tách dính, giữ nguyên lớp keo và vật liệu nền của băng keo. Nếu thay đổi cả các thành phần đó, mép cắt sạch hơn có thể là do loại keo khác chứ không phải do lớp lót. Nếu lớp lót đáp ứng yêu cầu trong công đoạn ép nhưng chi tiết không bám dính vào bề mặt cần dán, đó là vấn đề riêng cần đánh giá mức độ phù hợp của keo.
Nêu rõ các yêu cầu về gia công chuyển đổi trong yêu cầu báo giá (RFQ)
Hãy gửi cấu tạo băng keo, bản vẽ chi tiết, phương pháp cắt, loại khuôn bế, chiều rộng cuộn vật liệu, chiều cuộn, điều kiện bảo quản và phương pháp bóc bỏ. Nêu rõ chi tiết thành phẩm được giữ trên cuộn hay cung cấp dưới dạng tờ. Yêu cầu nhà cung cấp xác định vật liệu và lớp phủ của màng lót đề xuất, mặt nào được giữ lại sau gia công, và dạng mẫu có thể chạy trên máy ép sản xuất. Đối với chi tiết PET thành phẩm được bế theo khuôn, báo giá cần nêu rõ màng lót và hình thức giao hàng như đối với độ dày lớp keo.
Quyết định cần dựa trên yêu cầu thực tế: chỉ định màng PET khi cần độ chính xác, khả năng vận hành ổn định của băng vật liệu hoặc khả năng kiểm tra; duy trì phương án giấy khi hình dạng chi tiết và quy trình cho phép. Chỉ phê duyệt tổ hợp này sau khi chạy thử gia công chuyển đổi cho thấy chi tiết có thể được cắt, loại bỏ phần vật liệu thừa, vận chuyển và tách ra mà không phát sinh phế liệu có thể tránh được.
Câu hỏi thường gặp
Giấy glassine có thể được bế quay không?
Có. Tài liệu hướng dẫn của nhà sản xuất cho biết giấy glassine có thể bế quay, nhưng độ ổn định kích thước khi độ ẩm thay đổi của giấy khác với màng; hãy kiểm tra độ chính xác định vị sau khi cuộn được bảo quản trong các điều kiện dự kiến.
Lớp nền của băng keo làm từ PET có đồng nghĩa với việc lớp lót chống dính cũng làm từ PET không?
Không. Lớp nền vẫn nằm trong mối dán hoàn thiện, còn lớp lót được bóc bỏ. Hãy ghi rõ từng vật liệu riêng biệt trên bản vẽ và trong yêu cầu báo giá (RFQ).
Điều gì chứng minh lớp giấy lót bảo vệ phù hợp với quy trình dán tự động?
Thử nghiệm ở tốc độ sản xuất cần cho thấy khả năng bóc tách phần phế liệu xung quanh chi tiết liên tục, chi tiết vẫn giữ đúng vị trí trong quá trình dịch chuyển theo bước và tách ra sạch tại đầu dán, khi sử dụng khuôn cắt và bản vẽ thực tế.
Gửi bản vẽ chi tiết, thông tin về máy ép và khuôn bế, điều kiện bảo quản và định dạng giao hàng yêu cầu để đề nghị cung cấp mẫu gia công chuyển đổi phù hợp với lớp lót.
Yêu cầu báo giá · [email protected] · WhatsApp +86 180 6469 2463
Cần cấu tạo này cho một lô sản xuất?
Nhận báo giá