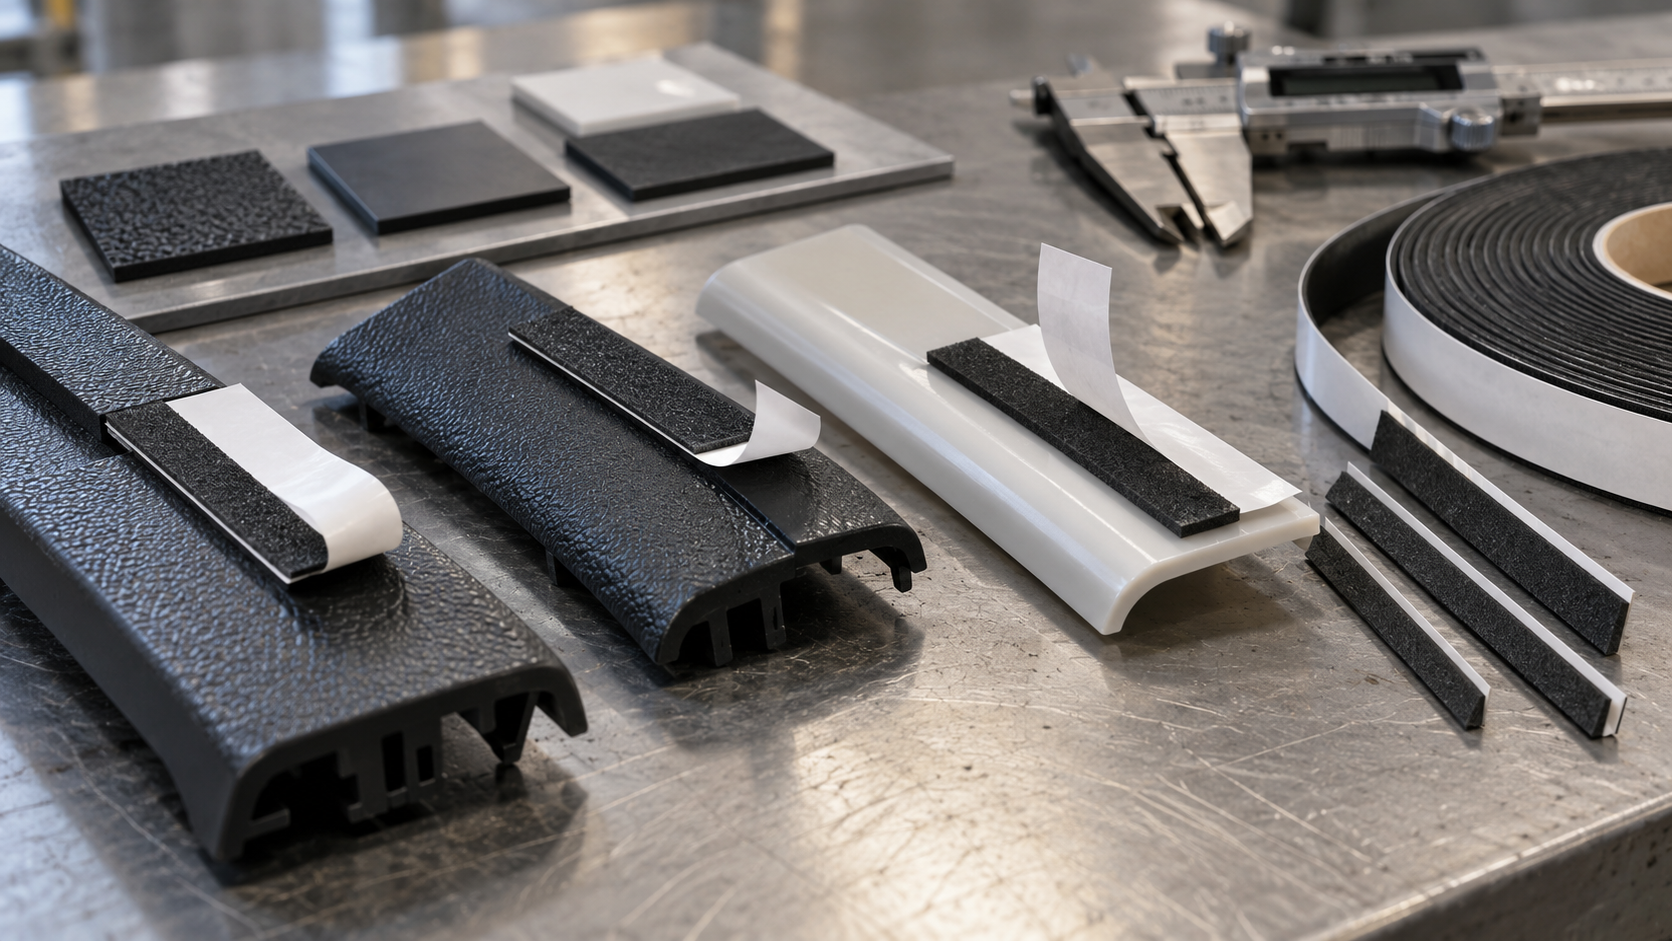
Wählen Sie für spritzgegossene Zierleisten aus PP oder PE ein PE-Schaumstoffklebeband, indem Sie den Klebstoff an Serienteilen qualifizieren. Der Schaumstoffträger gleicht einen Spalt aus, bestimmt aber nicht die Haftung auf dem Kunststoff. Ein Lieferant kann innerhalb derselben Schaumstofffamilie Acrylat-, Kautschuk- oder Schmelzklebstoff anbieten. LubandArts Seite zu PE-Schaumstoff beschreibt diese Optionen, nennt jedoch nicht für jede PP- oder PE-Formulierung einen geprüften Klebstofftyp.
Leiten Sie die Haftung auf Kunststoff nicht aus dem PE-Schaumstoffträger ab
Fordern Sie zunächst die tatsächlichen Spritzgussteile an, nicht nur die Bezeichnung des Kunststoffs. Trennmittel, Oberflächenstruktur, Füllstoffe, Lack und Oberflächenbehandlung verändern die Fläche, auf die das Klebeband trifft. Prüfen Sie Serienteile aus mehr als einer Charge, wenn die Oberfläche schwankt. Eine saubere PP-Prüfplatte aus dem Labor kann bei einer strukturierten, bereits gehandhabten Zierleiste eine trügerische Sicherheit vermitteln.
Wählen Sie Klebstoffkandidaten anhand der Einsatzbedingungen aus
tesa 64962 ist ein konkretes Beispiel: Dieses doppelseitige PE-Schaumstoffklebeband verwendet einen Synthesekautschuk-Klebstoff und wird für Materialien mit niedriger Oberflächenenergie sowie Kunststoffzierleisten angeboten. Damit kommt eine Konstruktion mit Kautschukklebstoff als Kandidat infrage. Das bedeutet weder, dass alle Kautschukklebstoffe auf allen PP- und PE-Teilen haften, noch, dass sie automatisch für Wärme und den Außeneinsatz geeignet sind.
3Ms Datenblatt zum PE-Schaumstoffklebeband 4496B beschreiben eine Konstruktion mit Acrylatklebstoff sowie deren gemessene Eigenschaften und Anwendungsgrenzen. Ein Vergleich dieser Markenbeispiele dient nur der Vorauswahl; unterschiedliche Prüfmethoden erlauben keine Rangfolge der Optionen von LubandArt. Für den Käufer zählt, ob der festgelegte Klebstoff nach der vorgesehenen Verweilzeit und Beanspruchung die Anforderungen an Schälfestigkeit oder Haltekraft auf dem tatsächlichen Substrat erfüllt.
Verwenden Sie das Spritzgussteil als Prüfsubstrat
PP und PE sind allgemeine Materialbezeichnungen. Das Klebeband berührt hingegen eine konkrete Oberfläche, die durch Spritzguss, Additive und Handhabung entsteht. Eine strukturierte Zierleiste kann weniger tatsächliche Kontaktfläche bieten als eine glatte Prüfplatte. Farbstoffe, Füllstoffe und Rezyklatanteile können die Oberfläche von einer Liefercharge zur nächsten verändern. Trennmittelrückstände oder eine kurz zuvor aufgebrachte Beschichtung können die Anfangshaftung maßgeblich bestimmen. Fragen Sie den Kunststofflieferanten nach dem verwendeten Kunststoff und der bisherigen Oberflächenbehandlung. Ein Kunststoffdatenblatt ersetzt jedoch keinen Klebversuch an Serienteilen.
Stellen Sie Muster aus dem üblichen Produktionsprozess bereit und, falls im Werk Schwankungen auftreten, zusätzlich aus einer zweiten Charge oder Werkzeugkavität. Halten Sie fest, ob die Teile gewaschen, flammbehandelt, plasmabehandelt oder mit Primer vorbehandelt wurden. Ziel ist nicht der abstrakte Nachweis, dass ein Klebstoff auf „PP“ haftet, sondern ein reproduzierbarer Prozess für diese konkrete Zierleiste. Ist eine Behandlung erforderlich, gehört auch die Beständigkeit ihrer Wirkung zwischen Behandlung und Montage in den Validierungsplan.
Prüfen Sie die Kandidaten in einer Testmatrix, die ungeeignete Klebstoffe ausschließen kann
Wählen Sie eine kleine Anzahl von Klebebandaufbauten mit klar unterschiedlichen Klebstoffsystemen oder Anforderungen an die Oberflächenbehandlung aus. Verwenden Sie auf identischen Bauteilen gleich große Klebeflächen sowie denselben Anpressdruck und dieselbe Verweilzeit. Prüfen Sie die Anfangsfestigkeit nur, wenn sie für die Fertigungslinie erforderlich ist, und anschließend den dauerhaften Halt nach der festgelegten Verweilzeit. Ergänzen Sie Wärmealterung, Temperaturwechsel oder Feuchtebeanspruchung nur, wenn diese Belastungen im Einsatz auftreten. Ein Kandidat, der sich unmittelbar nach dem Fügen positionieren lässt, nach Wärmeeinwirkung aber seinen Halt verliert, ist nicht gleichwertig mit einem Kandidaten, der den Einsatzbedingungen standhält – auch wenn sich beide für den Bediener klebrig anfühlen.
Dokumentieren Sie, wo die Verbindung versagt: an der PP- oder PE-Oberfläche, an der Oberfläche des Fügepartners, innerhalb des Klebstoffs oder im Schaumstoff. Diese Beobachtung grenzt den nächsten Versuch ein. Wenn sich die Kunststoffoberfläche sauber ablöst, hilft eine andere Schaumstoffdicke möglicherweise nicht. Wenn der Schaumstoff reißt, während beide Klebstoffgrenzflächen haften bleiben, sollten die Festigkeit des Trägers oder die Geometrie der Verbindung geprüft werden. Ein Schälfestigkeitswert allein kann diese Versagensmechanismen nicht unterscheiden.
Entscheidungen zum Primer ausdrücklich festlegen
Ein Primer kann die Haftung an einer schwierigen Grenzfläche verbessern, führt aber einen weiteren kontrollierten Prozessschritt ein: Auftragsmenge, Ablüftzeit, zulässige Lagerdauer vor dem Verkleben und Handhabung durch das Personal. Wenn ein Aufbau mit Primer vorgeschlagen wird, vergleichen Sie ihn mit einem Kandidaten ohne Primer anhand der gesamten Verarbeitungskosten und der Prozesssicherheit, nicht nur anhand eines im Labor gemessenen Schälfestigkeitswerts. Ein Primer, den der OEM nicht gleichbleibend auftragen kann, ist keine praktikable Lösung für die Serienfertigung.
Lassen Sie sich vom Lieferanten genau angeben, welche Klebeseite den Kunststoff berührt, insbesondere wenn das Klebeband auf beiden Seiten unterschiedliche Klebstoffe hat. Vermerken Sie diese Ausrichtung in der Zeichnung und auf dem Verpackungsetikett. Das freigegebene Muster sollte die zugehörige Abdeckung und Wickelform umfassen, da diese bestimmen, welche Klebeseite der Bediener zuerst freilegt. So wird verhindert, dass ein technisch geeignetes Klebeband an der Fertigungslinie seitenverkehrt angebracht wird.
Den Prozess zur Herstellung der Klebeverbindung kontrollieren
Dokumentieren Sie Reinigungsverfahren, Oberflächentemperatur, Anpressdruck, Zeit bis zur Belastung und ob die Bauteile von Hand oder in einer Vorrichtung montiert werden. Ein Klebeband, das bei einem sofortigen Zugtest von Hand haftet, kann sich dennoch lösen, wenn die Rückstellkraft einer Zierleiste tagelang darauf einwirkt. Umgekehrt kann eine anfangs geringe Haftung nach einer Verweilzeit zunehmen; beurteilen Sie die Verbindung zu dem Zeitpunkt, der für die Montagespezifikation maßgeblich ist.
Wenn eine Oberflächenbehandlung oder ein Primer erforderlich ist, nehmen Sie diesen Schritt in die Arbeitsanweisung für die Fertigung auf und validieren Sie ihn an denselben Bauteilen. Bieten Sie keinen Aufbau ohne Primer allein auf Grundlage einer allgemeinen Kunststoffliste des Lieferanten an. Übermitteln Sie für eine Angebotsanfrage die PP- oder PE-Sorte, Oberflächenausführung und -struktur, Musterbauteile, den Fügepartner, die verfügbare Klebefläche, die Belastungsrichtung und die thermische Beanspruchung. Fordern Sie Muster der Klebstoffkandidaten für einen direkten Vergleich anhand eines festgelegten Prüfplans an.
Häufig gestellte Fragen
Haftet PE-Schaumstoffklebeband automatisch auf Bauteilen aus Polyethylen?
Nein. Der Schaumstoffträger und der zur Oberfläche gerichtete Klebstoff erfüllen unterschiedliche Aufgaben; testen Sie den Klebstoff an den tatsächlichen Formteilen.
Sollte für PP-Zierleisten ein Primer verwendet werden?
Nur wenn der ausgewählte Klebstoff und das tatsächliche Bauteil dies erfordern. Beziehen Sie den Primerprozess dann in die Produktionsvalidierung ein.
Welche Muster sollte ein Lieferant erhalten?
Senden Sie Formteile aus der Serienproduktion aus repräsentativen Chargen sowie Angaben zum Fügematerial, zur Oberflächenbeschaffenheit, zur Belastung und zu den Einsatzbedingungen.
Senden Sie die genaue Kunststoffsorte und Formteilmuster sowie Angaben zur Oberflächenstruktur, zum Trennmittel und zum Fügesubstrat. Fordern Sie außerdem ein auf die Kunststoffsorte abgestimmtes Muster und einen Prüfplan an.
Angebot anfordern · [email protected] · WhatsApp +86 180 6469 2463
Diese Konstruktion für eine Serie benötigt?
Angebot erhalten