
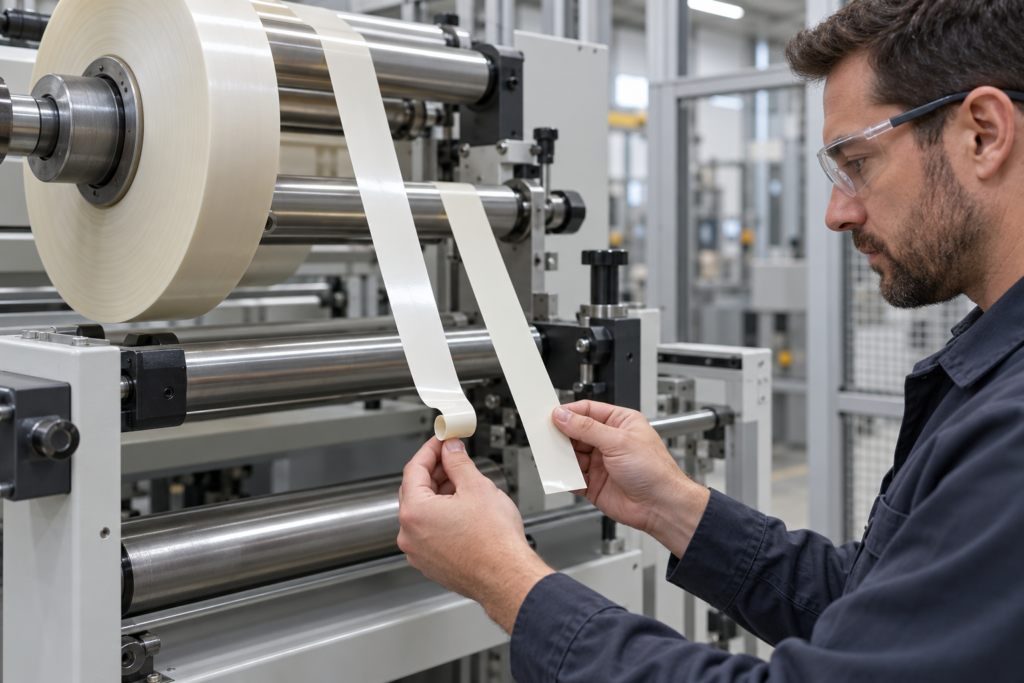
Non bloccare né respingere un lotto di rotoli di nastro sulla base di un singolo episodio di arricciamento o di formazione a tubo. Registrare la forma e la direzione, ripetere l’osservazione in condizioni documentate con impostazioni di linea stabili e confrontare rotoli identificati. Se il fenomeno cambia con la tensione, la velocità, l’accelerazione o il condizionamento, esaminare prima l’interazione tra processo e materiale. Se si ripresenta su rotoli o lotti identificati, conservare campioni e avviare una contestazione sulla base dei criteri concordati con l’acquirente.
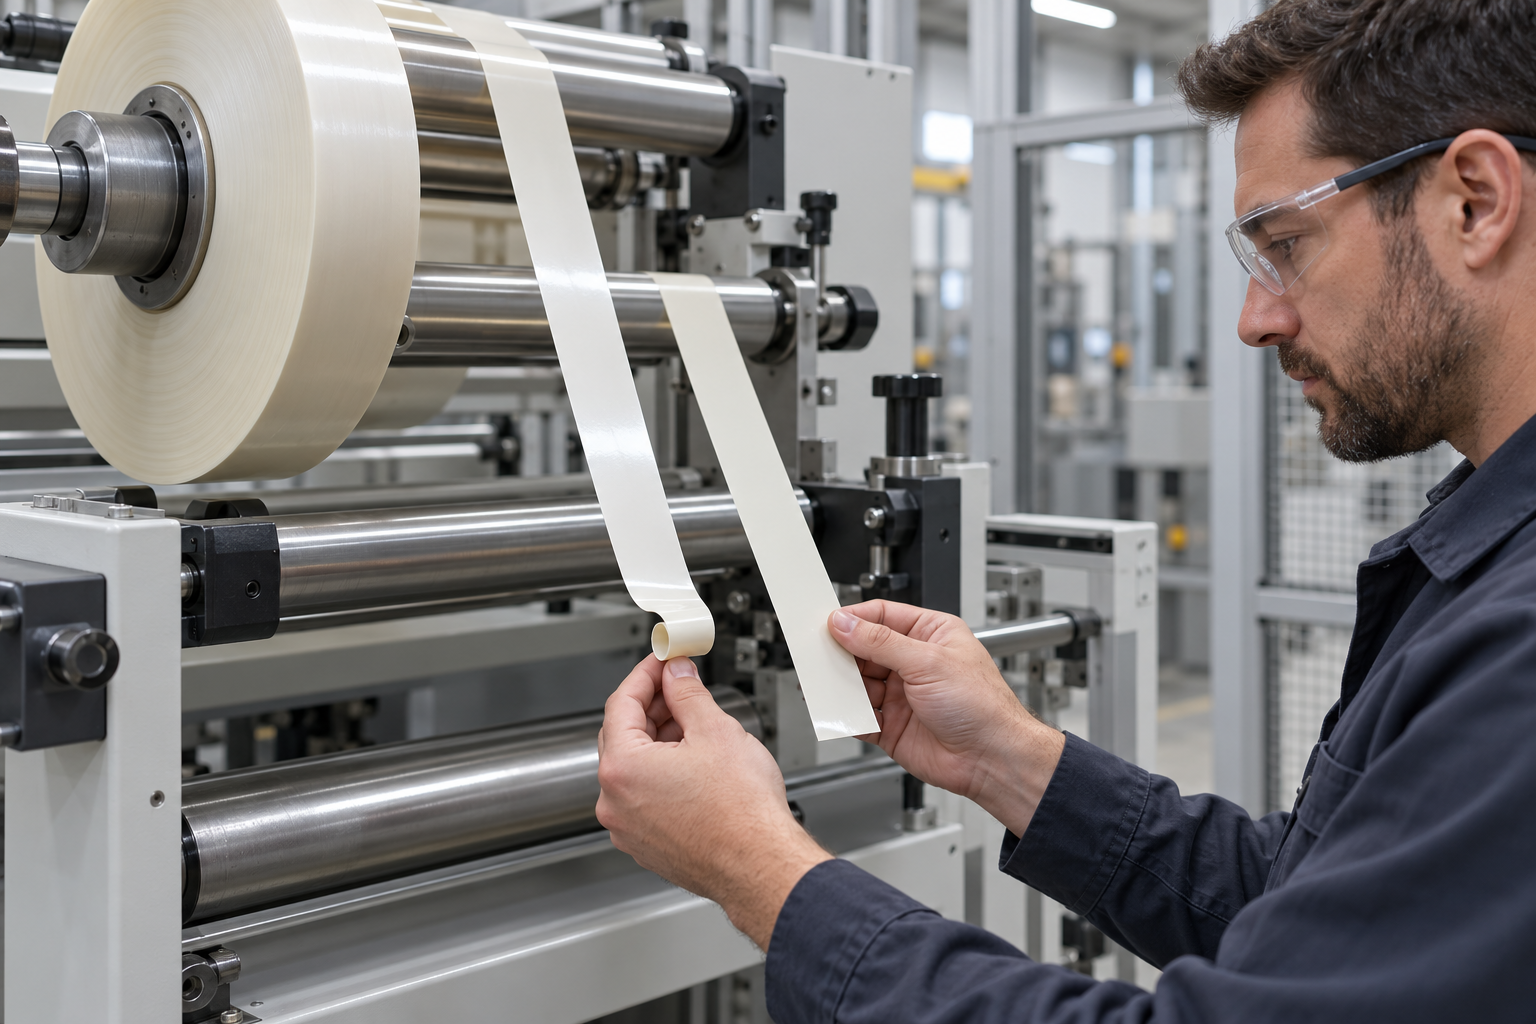
Per un trasformatore che riscontra un arricciamento del nastro durante la lavorazione, la decisione pratica non dipende semplicemente dal fatto che una striscia appaia piana. Occorre stabilire se l’arricciamento osservato interferirà con l’erogazione, la guida del nastro, la laminazione o la movimentazione successiva, e se la causa sia legata al rotolo in ingresso o alle condizioni della linea. Una contestazione al fornitore e una regolazione del processo richiedono evidenze diverse. Modificare più impostazioni contemporaneamente può nascondere un problema del materiale; respingere un lotto sulla base di una sola prova non controllata può portare a scartare materiale utilizzabile.
Classificare il fenomeno prima di modificare le impostazioni
Registrare il comportamento della striscia prima che raggiunga il primo rullo di processo. Si piega lungo la direzione macchina, trasversalmente alla banda, oppure si arrotola su sé stessa fino ad avvicinare i bordi? Annotare dove inizia il fenomeno: al bordo del rotolo, sull’intera larghezza, dopo una giunzione, dopo il passaggio su un rullo o solo dopo la laminazione. Fotografare la striscia rispetto a un semplice piano di riferimento e indicare la direzione macchina e il lato rivolto verso l’operatore.
Questa descrizione è importante perché «arricciamento» può indicare più di una forma. Guida Mactac alla risoluzione dei problemi dei nastri industriali distingue l’arricciamento longitudinale legato alla tensione dall’arricciamento trasversale o dalla formazione a tubo legati all’umidità, per alcuni materiali flessibili. Esamina inoltre la struttura del materiale e la storia del processo come possibili fattori. Questi esempi aiutano a formulare un’ipotesi diagnostica; non stabiliscono una causa universale per ogni supporto del nastro, supporto in schiuma, liner o sistema adesivo.
Usare termini precisi nel registro di produzione. Una striscia che si arriccia lungo la propria lunghezza non presenta necessariamente lo stesso difetto di una striscia che si incurva trasversalmente. L’arrotolamento a tubo è un’osservazione distinta. Se la banda è piana allo svolgimento ma si arriccia dopo il punto di contatto dei rulli di laminazione, registrare questa transizione invece di descrivere l’intero rotolo come arricciato. Lo scopo è individuare quando e dove cambia la geometria.
Distinguere gli effetti della linea da quelli del rotolo o del lotto
Partire da una condizione di riferimento controllata. Registrare il tipo di nastro o l’identità del campione, i numeri del rotolo e del lotto, la larghezza e il diametro del rotolo, l’anima, il liner, l’orientamento del materiale, la storia di stoccaggio e la data di apertura del rotolo. Registrare la configurazione della macchina che può influire sulla gestione della banda: impostazione o modalità di controllo della tensione di svolgimento, profilo di velocità, accelerazione, percorso della banda, stato dei rulli, disposizione dei punti di contatto tra i rulli ed eventuali cambi di produzione o giunzioni.
Modificare quindi una variabile alla volta. Se è sicuro per l’attrezzatura e il prodotto, confrontare una condizione di tensione più bassa e una più alta entro l’intervallo operativo approvato per la linea. Mantenere altrimenti stabili il materiale, il percorso della banda e il profilo di velocità. Confrontare poi velocità o accelerazione ripristinando la tensione di riferimento. Non copiare valori numerici dalle guide applicative di altri fornitori: dipendono dal prodotto e dall’attrezzatura. Per esempio, Indicazioni applicative di 3M per i suoi specifici sistemi in schiuma acrilica individuano tensione, velocità, accelerazione e condizioni dei rulli come fattori che possono influire sull’allungamento in tale applicazione. Usarle come promemoria per controllare le variabili, non come specifica di impostazione per una struttura diversa.
Se il fenomeno cambia prontamente al variare di una variabile di processo, documentare la relazione e riesaminare la configurazione della linea prima di dichiarare difettoso il rotolo in ingresso. Materiale e processo possono interagire, quindi questo non dimostra che il rotolo sia privo di difetti. Indica però al team che cosa riprodurre nella prova successiva. Viceversa, se lo stesso rotolo presenta lo stesso arricciamento con impostazioni ripetibili, confrontare un altro rotolo identificato dello stesso lotto e, se disponibile, un rotolo di controllo noto come conforme, utilizzando la stessa attrezzatura e le stesse condizioni.
Non confrontate campioni con storie di condizionamento diverse come se fossero equivalenti. Per alcuni materiali flessibili possono incidere la temperatura e l’umidità di stoccaggio, le condizioni dell’imballaggio e il tempo trascorso tra l’apertura e la lavorazione. La guida alla risoluzione dei problemi di Mactac segnala comportamenti legati all’umidità in alcuni casi riguardanti liner e materiali flessibili. Registrate le informazioni disponibili; se manca la storia delle condizioni ambientali, indicatela come sconosciuta invece di attribuire a posteriori il difetto all’umidità.
Preparate una documentazione utile per il reclamo al fornitore
Una documentazione utile per la segnalazione consente al fornitore di riprodurre il fenomeno osservato. Includete una breve descrizione del difetto, foto o video che mostrino la direzione dell’arricciamento, gli identificativi del rotolo e del lotto, l’orientamento del materiale, il momento o la posizione lungo il nastro continuo in cui il difetto compare e le impostazioni della linea. Se possibile, conservate un campione interessato dal difetto e un campione di confronto non interessato. Indicate se il problema si manifesta prima o dopo i rulli di pressione e se la striscia torna più piatta dopo essere stata tagliata e lasciata riposare.
Concordate come confrontare i campioni prima di stabilire se il materiale è conforme o non conforme. Definite il periodo di condizionamento, la configurazione di svolgimento o erogazione, il punto di misura, il numero di rotoli o campioni e il risultato della movimentazione in produzione rilevante per l’acquirente. Il limite di accettazione deve derivare dalla specifica dell’acquirente o da un accordo documentato relativo alla struttura e all’impiego effettivi. Questa guida non stabilisce un valore universale di arricciamento né sostiene che un unico metodo di ispezione visiva sia valido per ogni nastro adesivo.
Se il sintomo riguarda un rotolo ma non un altro, conservate entrambe le etichette e spezzoni di entrambi i rotoli. Se compare su diversi rotoli ma soltanto su una linea, confrontate quella linea con una configurazione di movimentazione alternativa approvata prima di respingere il materiale. Se compare su più lotti in condizioni stabili, documentate questa ricorrenza e chiedete al fornitore di verificare i dati relativi alla struttura del prodotto, all’avvolgimento, al liner e allo stoccaggio. Basate la decisione finale sulle evidenze e sull’effettiva esigenza produttiva.
Collegate la diagnosi alla struttura del nastro adesivo
Un rotolo è costituito da un insieme di componenti, non dal solo adesivo. Supporto o carrier, strati adesivi, liner di rilascio, larghezza del rotolo, avvolgimento e formato di trasformazione possono influire sulla movimentazione del materiale. La Pagina prodotto del nastro in schiuma acrilica elenca spessore, larghezza, lunghezza del rotolo, sistema adesivo e liner di rilascio configurabili, con formati jumbo, trasformati e finiti. Specifica inoltre che i valori finali e l’idoneità vengono confermati in base alla specifica di progetto e alle prove sui campioni. La pagina presenta una gamma di prodotto; non pubblica un limite di arricciamento specifico per grado né garantisce che un rotolo possa funzionare senza arricciarsi su una determinata linea.
Se il difetto compare all’interfaccia con il liner, distinguete il distacco o la separazione del liner dall’arricciamento del supporto stesso. La Guida comparativa tra liner in film PET e liner in carta tratta la scelta del liner per la trasformazione; offre informazioni di contesto utili, ma non diagnostica il difetto di questo rotolo. Se il problema riguarda una perdita di adesione dopo la laminazione, trattatelo separatamente dal problema di movimentazione del nastro continuo e utilizzate la Guida alla preparazione delle superfici e alla forza di adesione come percorso diagnostico distinto.
Per una richiesta di offerta o di campioni, inviate l’identificazione del nastro adesivo, il formato del rotolo, il liner, la larghezza, il profilo di velocità della linea, la modalità di controllo della tensione, il percorso sui rulli, la storia di stoccaggio e una foto del difetto. Specificate se l’obiettivo è migliorare la guida del nastro, ridurre l’arricciamento prima della laminazione o prevenire interruzioni nelle lavorazioni successive. Il fornitore potrà così valutare una struttura candidata e un piano di campionatura in base al processo effettivo, invece di rispondere a una segnalazione generica come «il nastro si arriccia».
Stabilite quando mettere il rotolo in sospeso
È ragionevole sospendere temporaneamente l’utilizzo quando il difetto è ripetibile, riconducibile a materiale identificato e può compromettere un requisito di processo documentato dall’acquirente. Limitare la sospensione ai rotoli o ai lotti identificabili mentre si raccolgono le evidenze. Se un confronto controllato mostra che il sintomo dipende esclusivamente da un’impostazione di processo, correggere e documentare tale impostazione e ripetere il controllo approvato. Se il sintomo si manifesta sui rotoli identificati in condizioni stabili, inviare campioni e registrazioni al fornitore per una valutazione e concordare la decisione sul materiale.
La regola pratica è rendere riproducibile il confronto prima di prendere una decisione irreversibile sul materiale. Classificare la forma della deformazione, documentare la storia della linea e del condizionamento, confrontare i risultati con impostazioni stabili e definire criteri di accettazione per il nastro e il processo effettivi. Questa sequenza aiuta il trasformatore a distinguere una correzione delle condizioni di lavorazione da un problema di qualità del materiale, senza introdurre un limite universale di accettazione o rifiuto.
Domande frequenti
La curvatura durante lo svolgimento indica automaticamente che il lotto di rotoli è difettoso?
No. Una singola osservazione non permette di distinguere gli effetti del materiale, dello stoccaggio e delle condizioni della linea. Riprodurre il sintomo in condizioni documentate e confrontare rotoli identificati prima di decidere la destinazione del materiale.
Qual è la differenza tra la curvatura longitudinale e quella trasversale?
La curvatura longitudinale si sviluppa lungo la direzione macchina; quella trasversale si sviluppa lungo la larghezza. Mactac descrive diversi possibili fattori per alcuni materiali flessibili, ma occorre verificare la struttura effettiva del nastro e il processo.
È possibile garantire che il nastro in schiuma acrilica LubandArt non presenti curvatura?
La pagina del prodotto non pubblica un limite di arricciamento o una garanzia specifici per il grado. Comunicate la larghezza proposta, la lunghezza del rotolo, il liner, l’attrezzatura di applicazione e il difetto osservato, così da poter valutare il prodotto candidato e predisporre un campione.
Inviate il grado del nastro o un campione, la larghezza e la lunghezza del rotolo, il liner, gli ID dei lotti, la velocità della linea e le impostazioni di tensione, il percorso del nastro, la cronologia di stoccaggio e condizionamento e le foto che mostrano la direzione dell’arricciamento, per richiedere una valutazione del prodotto candidato e un piano di campionamento controllato.
Richiedi un preventivo · [email protected] · WhatsApp +86 180 6469 2463
Ti serve questa costruzione per una produzione?
Ottieni un preventivo