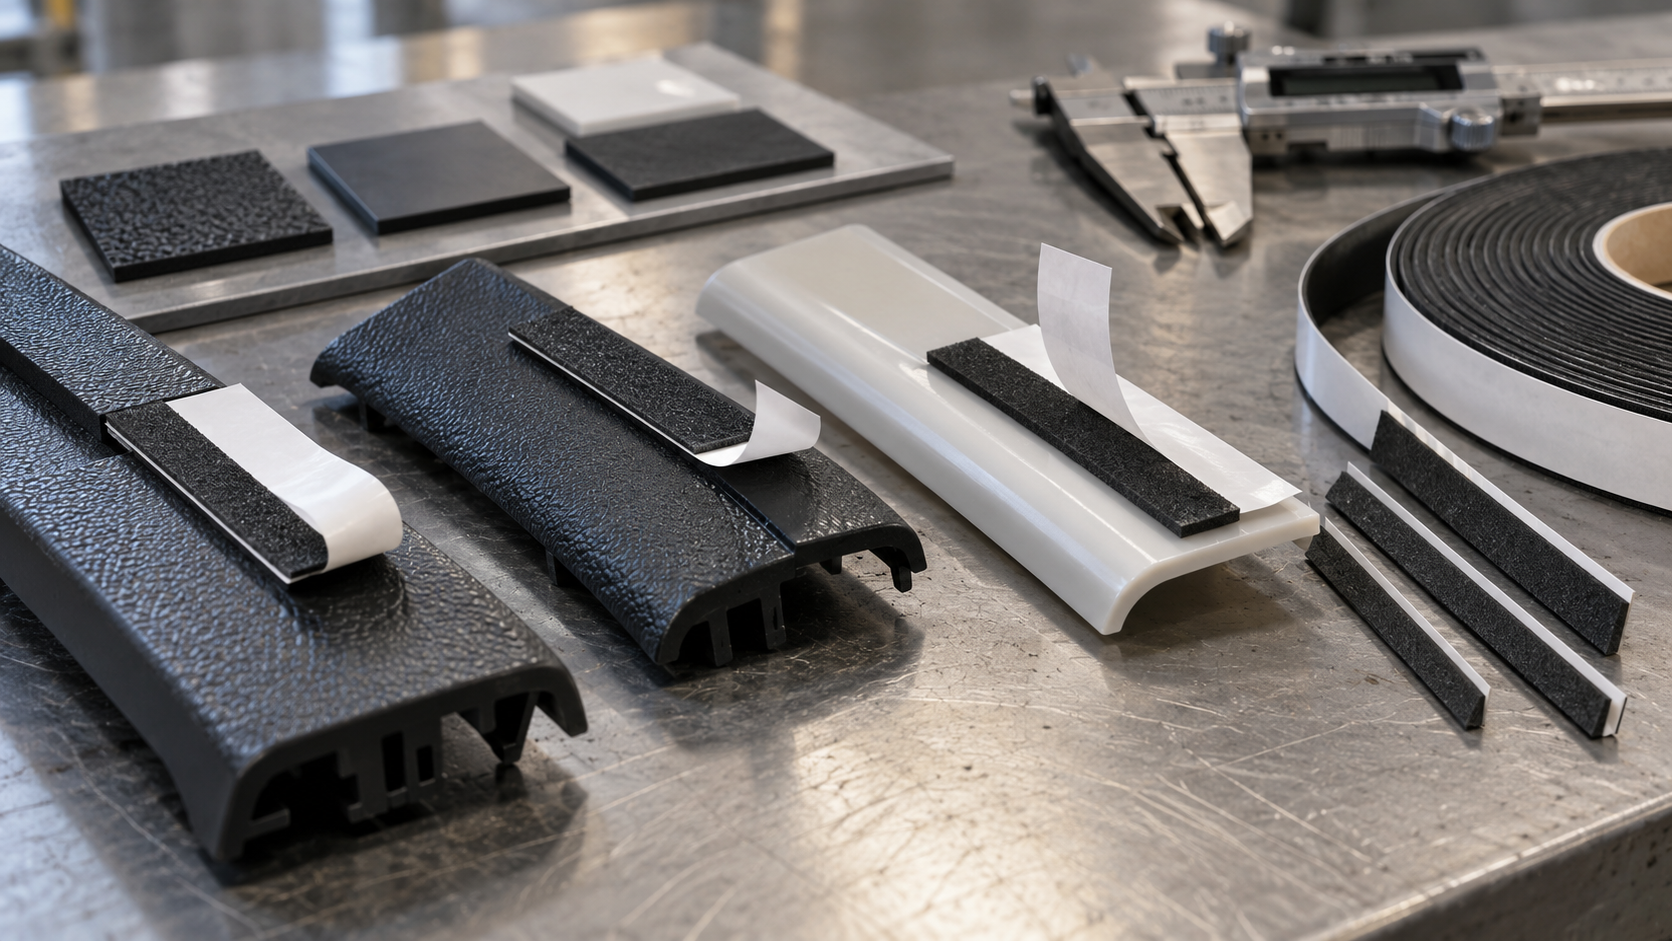
Per le finiture stampate in PP o PE, scegliere un nastro in schiuma di PE qualificando l’adesivo sui componenti di produzione: il supporto in schiuma compensa un’intercapedine, ma non determina l’adesione alla plastica. Un fornitore può offrire adesivi acrilici, a base di gomma o hot-melt sulla stessa famiglia di supporti in schiuma. Pagina LubandArt dedicata alla schiuma PE descrive queste opzioni, ma non indica un grado di adesivo collaudato per ogni formulazione di PP o PE.
Non dedurre l’adesione alla plastica dal supporto in schiuma di PE
Iniziare richiedendo i componenti stampati effettivi, non soltanto il nome della resina. Distaccanti, texture, cariche, verniciatura e trattamenti superficiali modificano la superficie con cui il nastro entra in contatto. Se la finitura varia, eseguire prove su componenti di produzione provenienti da più di un lotto. Una lastra liscia di PP da laboratorio può dare una falsa sicurezza rispetto a una finitura testurizzata e manipolata.
Selezionare gli adesivi candidati in base alle condizioni di esercizio
tesa 64962 offre un esempio concreto: questo nastro biadesivo in schiuma di PE utilizza un adesivo a base di gomma sintetica ed è proposto per substrati a bassa energia superficiale e finiture in plastica. È quindi ragionevole valutare una struttura con adesivo a base di gomma come candidata. Questo non significa che tutti gli adesivi a base di gomma aderiscano a tutti i componenti in PP e PE, né che siano automaticamente idonei all’esposizione al calore e all’esterno.
Dati tecnici del nastro in schiuma PE 4496B di 3M descrivono una struttura con adesivo acrilico, con proprietà misurate e limiti applicativi propri. Il confronto tra questi esempi di marca serve soltanto a selezionare i candidati; metodi di prova non equivalenti non consentono di classificare le opzioni LubandArt. Per l’acquirente, la decisione pratica è verificare se l’adesivo specificato supera le prove di pelatura o di tenuta sul substrato effettivo dopo il tempo di assestamento e l’esposizione previsti.
Usare il componente stampato come substrato di prova
PP e PE sono denominazioni generiche dei materiali, mentre il nastro entra in contatto con una superficie specifica, determinata dallo stampaggio, dagli additivi e dalla manipolazione. Una finitura testurizzata può offrire un’area di contatto effettiva inferiore a quella di una lastra liscia. Coloranti, cariche e contenuto riciclato possono modificare la superficie da un lotto di acquisto all’altro. Residui di distaccante o un rivestimento applicato di recente possono influire in modo determinante sull’adesione iniziale. Chiedere al fornitore della plastica la storia della resina e dei trattamenti superficiali, ma non sostituire la prova di adesione sui componenti di produzione con una scheda tecnica della resina.
Preparare campioni provenienti dal processo normale e, se lo stabilimento riscontra variabilità, da un secondo lotto o da un’altra cavità dello stampo. Registrare se i componenti sono stati lavati, trattati a fiamma, trattati al plasma o primerizzati. L’obiettivo non è dimostrare che un adesivo aderisce al «PP» in astratto, ma definire un processo riproducibile per questa specifica finitura. Se è necessario un trattamento, il mantenimento della sua efficacia nell’intervallo tra il trattamento e l’assemblaggio deve rientrare nel piano di validazione.
Eseguire una matrice di prove sui candidati che consenta di escludere un adesivo
Selezionare un numero limitato di strutture con sistemi adesivi o requisiti di trattamento superficiale chiaramente diversi. Applicare la stessa area di incollaggio a componenti identici, usando la stessa pressione e lo stesso tempo di attesa. Verificare la resistenza alla manipolazione immediata solo se necessaria sulla linea, quindi verificare la tenuta finale dopo il tempo di attesa definito. Aggiungere prove di invecchiamento termico, cicli termici o esposizione all’umidità solo se l’applicazione prevede tali condizioni. Un candidato che supera il posizionamento iniziale ma perde tenuta dopo l’esposizione al calore non è equivalente a uno che resiste nelle condizioni di esercizio, anche se entrambi risultano appiccicosi al tatto per l’operatore.
Registrare dove si verifica la rottura della giunzione: sulla superficie in PP o PE, sulla superficie di accoppiamento, all’interno dell’adesivo o attraverso la schiuma. Questa osservazione indirizza la prova successiva. Se il distacco dalla superficie plastica è netto, modificare lo spessore della schiuma potrebbe non essere utile. Se la schiuma si lacera mentre entrambe le interfacce adesive restano incollate, occorre esaminare la resistenza del supporto o la geometria della giunzione. Il solo valore di pelatura non permette di distinguere questi meccanismi.
Definire esplicitamente le decisioni sull’uso del primer
Un primer può migliorare l’adesione su un’interfaccia difficile, ma introduce un ulteriore processo da controllare: quantità applicata, tempo di evaporazione, periodo di stoccaggio consentito prima dell’incollaggio e modalità di manipolazione da parte degli operatori. Se viene proposta una soluzione con primer, confrontarla con una senza primer in termini di costo totale di applicazione e affidabilità del processo, non solo in base a un valore di pelatura misurato in laboratorio. Un primer che l’OEM non riesce ad applicare in modo uniforme non è una soluzione produttiva praticabile.
Chiedere al fornitore di identificare esattamente il lato che entra in contatto con la plastica, soprattutto se il nastro presenta adesivi diversi sui due lati. Indicare l’orientamento sul disegno e sull’etichetta della confezione. Il campione approvato deve includere il relativo liner e il formato di avvolgimento, perché questi determinano quale lato adesivo l’operatore espone per primo. Questo dettaglio evita che un nastro tecnicamente idoneo venga applicato al contrario sulla linea.
Controllare il processo che forma il legame adesivo
Registrare il metodo di pulizia, la temperatura superficiale, la pressione applicata, il tempo prima dell’applicazione del carico e se i componenti vengono assemblati manualmente o con un’attrezzatura di posizionamento. Un nastro che aderisce durante una prova manuale di trazione immediata può comunque staccarsi dopo che la forza di ritorno elastico di una finitura ha agito per giorni. Viceversa, una bassa adesione iniziale può migliorare dopo un tempo di attesa; valutarla al momento pertinente per la specifica di assemblaggio.
Se è necessario un trattamento superficiale o un primer, inserire questa fase nelle istruzioni operative di produzione e convalidarla sugli stessi componenti. Non proporre una soluzione senza primer basandosi su un elenco generico di materie plastiche fornito dal produttore. Per una richiesta di offerta, inviare il grado di PP o PE, la finitura e la texture superficiale, i componenti campione, il substrato di accoppiamento, l’area di incollaggio disponibile, la direzione del carico e l’esposizione termica. Richiedere campioni affiancati degli adesivi candidati, accompagnati da un piano di prova definito.
Domande frequenti
Il nastro biadesivo in schiuma PE aderisce automaticamente ai componenti in polietilene?
No. Il supporto in schiuma e l’adesivo a contatto con la superficie svolgono funzioni diverse; provate l’adesivo sui componenti stampati effettivi.
È necessario usare un primer per i profili in PP?
Solo se l’adesivo selezionato e il componente effettivo lo richiedono; in tal caso, includete l’applicazione del primer nella validazione del processo produttivo.
Quali campioni deve ricevere il fornitore?
Inviate componenti stampati di produzione provenienti da lotti rappresentativi, insieme al materiale di accoppiamento, alla finitura, al carico e alle condizioni di esposizione in esercizio.
Comunicate il grado della plastica e inviate campioni stampati, informazioni sulla texture superficiale e sull’agente distaccante, e il substrato di accoppiamento; richiedete un campione e un piano di prova specifici per il grado.
Richiedete un preventivo · [email protected] · WhatsApp +86 180 6469 2463
Ti serve questa costruzione per una produzione?
Ottieni un preventivo