
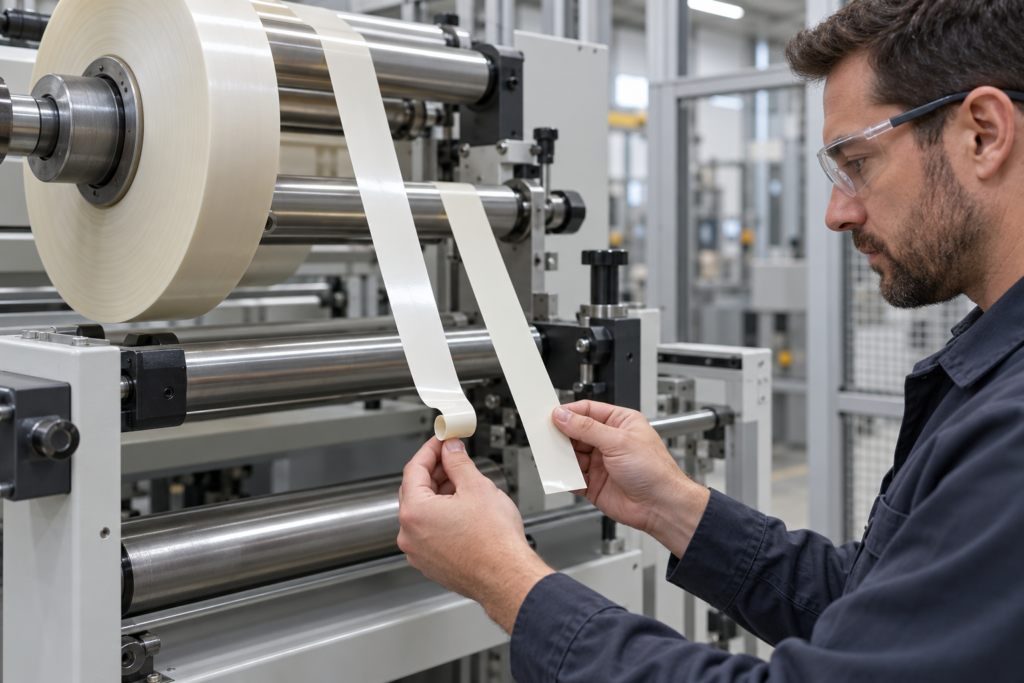
Sperren oder reklamieren Sie eine Charge Klebebandrollen nicht aufgrund eines einzelnen Befunds zu Krümmung oder Röhrenbildung. Dokumentieren Sie Form und Richtung, wiederholen Sie die Beobachtung unter dokumentierten Bedingungen bei stabilen Anlageneinstellungen und vergleichen Sie eindeutig identifizierte Rollen. Ändert sich das Symptom mit Bahnspannung, Geschwindigkeit, Beschleunigung oder Konditionierung, untersuchen Sie zuerst das Zusammenspiel von Prozess und Material. Tritt es bei bestimmten Rollen oder Chargen auf, bewahren Sie Proben auf und eskalieren Sie den Vorgang anhand der mit dem Käufer vereinbarten Kriterien.
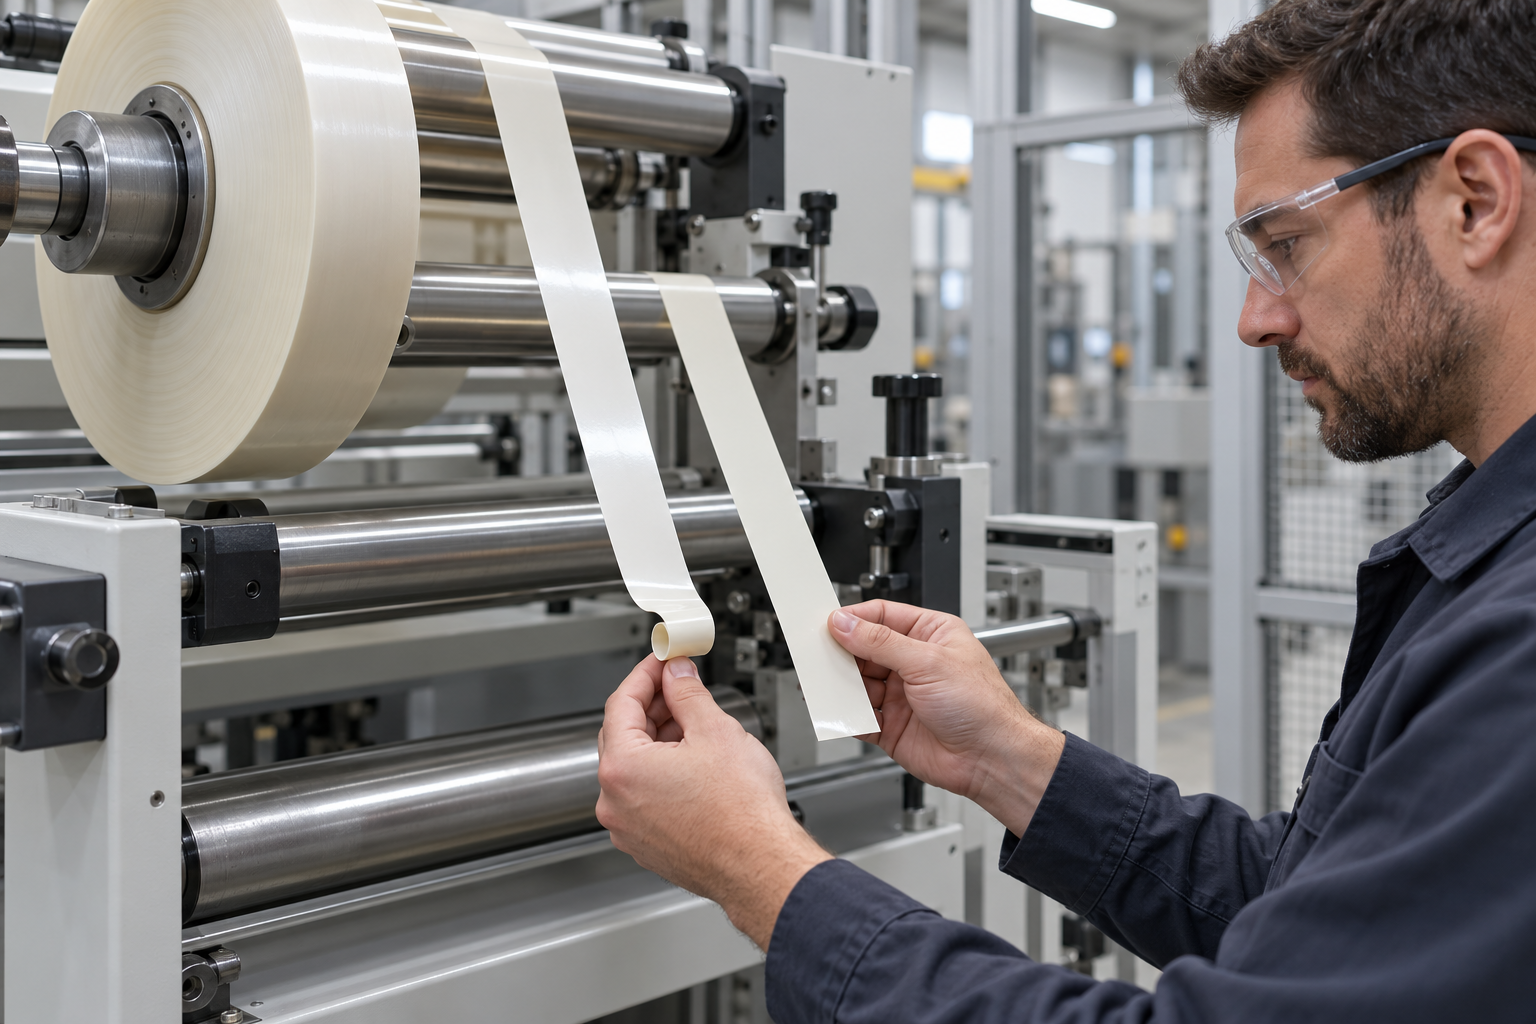
Für einen Verarbeiter, bei dem sich Klebeband während der Verarbeitung krümmt, ist nicht allein entscheidend, ob ein Streifen flach aussieht. Entscheidend ist, ob die beobachtete Krümmung das Abspenden, die Bahnführung, die Laminierung oder die nachgelagerte Handhabung beeinträchtigt – und ob die Ursache mit der angelieferten Rolle oder den Anlagenbedingungen zusammenhängt. Eine Lieferantenreklamation und eine Prozessanpassung erfordern unterschiedliche Nachweise. Werden mehrere Einstellungen gleichzeitig geändert, kann ein Materialproblem verdeckt werden; wird eine Charge nach einem einzigen Lauf unter unkontrollierten Bedingungen zurückgewiesen, kann verwendbares Material verloren gehen.
Symptom vor Änderungen an den Einstellungen einordnen
Dokumentieren Sie das Verhalten des Streifens, bevor er die erste Prozesswalze erreicht. Krümmt er sich in Maschinenrichtung oder quer zur Bahn, oder rollt er sich zu sich selbst hin auf, bis sich die Kanten annähern? Halten Sie fest, wo das Verhalten beginnt: am Rollenrand, über die gesamte Breite, nach einer Verbindungsstelle, nach dem Durchlauf über eine Walze oder erst nach der Laminierung. Fotografieren Sie den Streifen vor einer einfachen Referenzebene und kennzeichnen Sie die Maschinenrichtung sowie die dem Bediener zugewandte Seite.
Diese Beschreibung ist wichtig, weil „Krümmung“ mehrere Formen bezeichnen kann. Mactacs Leitfaden zur Fehlerbehebung bei Industrieklebebändern unterscheidet bei bestimmten flexiblen Materialien zwischen einer spannungsbedingten Krümmung in Bahnlängsrichtung und einer feuchtigkeitsbedingten Krümmung quer zur Bahn oder Röhrenbildung. Er behandelt auch den Materialaufbau und die Prozesshistorie als mögliche Einflussfaktoren. Diese Beispiele helfen, eine Diagnosehypothese aufzustellen; sie belegen keine allgemeingültige Ursache für jedes Trägermaterial, jeden Schaumstoffträger, jeden Liner oder jedes Klebstoffsystem.
Verwenden Sie im Produktionsprotokoll präzise Begriffe. Ein Streifen, der sich entlang seiner Länge krümmt, weist nicht automatisch denselben Fehler auf wie ein Streifen, der sich über seine Breite wölbt. Ein röhrenförmiges Aufrollen ist eine weitere Beobachtung. Ist eine Bahn beim Abwickeln flach und krümmt sich erst nach einem Laminierwalzenspalt, dokumentieren Sie diesen Übergang, statt die gesamte Rolle als gekrümmt zu beschreiben. Ziel ist festzustellen, wann und wo sich die Geometrie ändert.
Anlageneinflüsse von Rollen- oder Chargeneinflüssen trennen
Beginnen Sie mit dokumentierten Ausgangsbedingungen. Erfassen Sie Klebebandtyp oder Probenidentität, Rollen- und Chargennummern, Rollenbreite und -durchmesser, Kern, Liner, Materialausrichtung, Lagerungshistorie und das Datum, an dem die Rolle geöffnet wurde. Dokumentieren Sie die Maschineneinstellungen, die die Bahnführung beeinflussen können: Sollwert oder Regelungsart der Abwickelspannung, Geschwindigkeitsprofil, Beschleunigung, Bahnverlauf, Zustand der Walzen, Anordnung der Walzenspalte sowie jeden Produktwechsel und jede Verbindungsstelle.
Ändern Sie anschließend jeweils nur eine Variable. Wenn es für Anlage und Produkt sicher ist, vergleichen Sie innerhalb des freigegebenen Betriebsbereichs der Anlage eine niedrigere mit einer höheren Bahnspannung. Halten Sie Material, Bahnverlauf und Geschwindigkeitsprofil ansonsten konstant. Vergleichen Sie danach Geschwindigkeit oder Beschleunigung und stellen Sie dabei die ursprüngliche Bahnspannung wieder her. Übernehmen Sie keine Zahlenwerte aus dem Anwendungsleitfaden eines anderen Lieferanten: Solche Einstellungen sind produkt- und anlagenspezifisch. Beispielsweise nennt 3Ms Verarbeitungshinweise für die genannten Acrylschaum-Systeme Spannung, Geschwindigkeit, Beschleunigung und Walzenzustand als Faktoren, die in dieser Anwendung die Dehnung beeinflussen können. Nutzen Sie dies als Hinweis, Variablen zu kontrollieren, nicht als Einstellvorgabe für einen anderen Materialaufbau.
Ändert sich das Symptom unmittelbar mit einer Prozessvariablen, dokumentieren Sie diesen Zusammenhang und prüfen Sie die Anlageneinstellungen, bevor Sie die angelieferte Rolle als fehlerhaft einstufen. Material und Prozess können zusammenwirken; daraus folgt also nicht, dass die Rolle fehlerfrei ist. Es zeigt dem Team jedoch, was als Nächstes reproduziert werden sollte. Zeigt dieselbe Rolle dagegen unter reproduzierbaren Einstellungen dieselbe Krümmung, vergleichen Sie eine weitere eindeutig identifizierte Rolle derselben Charge und, falls verfügbar, eine nachweislich einwandfreie Referenzrolle auf derselben Anlage unter denselben Bedingungen.
Vergleichen Sie Proben mit unterschiedlicher Vorgeschichte bei der Konditionierung nicht, als wären sie gleichwertig. Lagertemperatur, Luftfeuchtigkeit, Verpackungszustand und die Zeit zwischen Öffnen und Verarbeitung können bei manchen flexiblen Materialien eine Rolle spielen. Der Leitfaden zur Fehlerbehebung von Mactac beschreibt feuchtigkeitsbedingtes Verhalten bei bestimmten Trennliner- und flexiblen Materialien. Halten Sie fest, was bekannt ist. Fehlen Angaben zu den Umgebungsbedingungen, kennzeichnen Sie diese als unbekannt, statt den Fehler nachträglich der Luftfeuchtigkeit zuzuschreiben.
Eine aussagekräftige Dokumentation für die Reklamation beim Lieferanten erstellen
Eine aussagekräftige Reklamationsdokumentation ermöglicht es dem Lieferanten, die Beobachtung nachzustellen. Fügen Sie eine kurze Fehlerbeschreibung, Fotos oder Videos mit erkennbarer Krümmungsrichtung, Rollen- und Chargenkennzeichnungen, die Materialausrichtung, den Zeitpunkt oder die Position in der Materialbahn, an der der Fehler auftritt, sowie die Anlageneinstellungen bei. Bewahren Sie nach Möglichkeit eine betroffene Probe und eine nicht betroffene Vergleichsprobe auf. Vermerken Sie, ob das Problem vor oder nach dem Walzenspalt auftritt und ob der Streifen nach dem Abtrennen und einer Ruhezeit wieder flacher wird.
Legen Sie vor einer Gut-/Schlecht-Entscheidung fest, wie die Proben verglichen werden. Definieren Sie die Konditionierungsdauer, den Aufbau zum Abwickeln oder Dosieren, die Messstelle, die Anzahl der Rollen oder Proben und das für den Käufer maßgebliche Ergebnis bei der Handhabung in der Produktion. Der Grenzwert für die Abnahme muss aus der Spezifikation des Käufers oder einer dokumentierten Vereinbarung für den tatsächlichen Aufbau und Einsatz hervorgehen. Dieser Leitfaden legt keinen allgemeingültigen Grenzwert für die Krümmung fest und behauptet nicht, dass eine einzige Sichtprüfungsmethode für jedes Klebeband geeignet ist.
Tritt das Symptom bei einer Rolle auf, bei einer anderen jedoch nicht, bewahren Sie beide Etiketten und Materialabschnitte auf. Tritt es bei mehreren Rollen nur auf einer Anlage auf, vergleichen Sie diese Anlage mit einem anderen freigegebenen Handhabungsaufbau, bevor Sie das Material zurückweisen. Tritt es unter stabilen Bedingungen bei mehreren Chargen auf, dokumentieren Sie dieses Muster und bitten Sie den Lieferanten, Aufbau, Wicklung, Trennliner und Lagerungsunterlagen zu prüfen. Stützen Sie die abschließende Entscheidung über das Material auf die Nachweise und die tatsächlichen Produktionsanforderungen.
Die Diagnose mit dem Klebebandaufbau verknüpfen
Eine Rolle besteht aus einem vollständigen Materialaufbau, nicht nur aus Klebstoff. Trägermaterial, Klebstoffschichten, Trennliner, Rollenbreite, Wicklung und Konfektionierungsformat können die Handhabung des Materials beeinflussen. Die Produktseite für Acrylschaumklebeband nennt konfigurierbare Dicke, Breite, Rollenlänge, Klebstoffsystem und Trennliner sowie Jumbo-, konfektionierte und fertige Formate. Sie hält außerdem fest, dass endgültige Werte und Eignung anhand der Projektspezifikation und eines Mustertests bestätigt werden. Die Seite dient der Produktauswahl; sie veröffentlicht weder einen sortenspezifischen Grenzwert für die Krümmung noch eine Garantie, dass eine Rolle auf einer bestimmten Anlage ohne Krümmung läuft.
Tritt der Fehler an einer Trennliner-Grenzfläche auf, unterscheiden Sie zwischen dem Ablösen oder Trennen des Liners und der Krümmung des Trägermaterials selbst. Der Leitfaden zu PET-Folien- und Papiertrennlinern behandelt die Linerauswahl für die Konfektionierung. Er liefert nützliche Hintergrundinformationen, stellt aber keine Diagnose für den Fehler dieser Rolle. Geht es um ein Versagen der Klebverbindung nach der Laminierung, behandeln Sie dies getrennt von einem Problem bei der Bahnführung und nutzen Sie den Leitfaden zur Oberflächenvorbereitung und Klebkraft als separaten Diagnoseweg.
Senden Sie für eine Angebots- oder Musteranfrage die Klebebandbezeichnung, das Rollenformat, den Liner, die Breite, das Profil der Anlagengeschwindigkeit, die Art der Spannungsregelung, den Walzenverlauf, die Lagerungshistorie und ein Foto des Fehlers. Geben Sie an, ob eine bessere Bahnführung, eine geringere Krümmung vor der Laminierung oder die Vermeidung nachgelagerter Unterbrechungen bei der Handhabung das Ziel ist. So kann der Lieferant einen geeigneten Materialaufbau und Musterplan anhand des tatsächlichen Prozesses prüfen, statt auf die Angabe „Klebeband krümmt sich“ ohne weiteren Kontext zu reagieren.
Entscheiden, wann eine Rolle gesperrt werden sollte
Eine vorläufige Sperrung ist angemessen, wenn der Fehler reproduzierbar ist, sich identifiziertem Material zuordnen lässt und voraussichtlich die dokumentierten Prozessanforderungen des Käufers beeinträchtigt. Beschränken Sie die Sperrung auf eindeutig identifizierbare Rollen oder Chargen, während die Nachweise gesammelt werden. Zeigt ein kontrollierter Vergleich, dass das Symptom ausschließlich mit einer Prozesseinstellung zusammenhängt, korrigieren und dokumentieren Sie diese Einstellung und wiederholen Sie die freigegebene Prüfung. Tritt es bei identifizierten Rollen unter stabilen Bedingungen auf, legen Sie dem Lieferanten die Muster und Aufzeichnungen zur Prüfung vor und vereinbaren Sie das weitere Vorgehen.
In der Praxis gilt: Machen Sie den Vergleich reproduzierbar, bevor Sie eine unumkehrbare Entscheidung über das Material treffen. Klassifizieren Sie die Verformung, dokumentieren Sie die Anlagenparameter und die Vorgeschichte der Klimatisierung, vergleichen Sie unter stabilen Einstellungen und legen Sie Abnahmekriterien für das konkrete Klebeband und den tatsächlichen Prozess fest. So kann ein Verarbeiter eine Anpassung der Handhabung von einem Materialqualitätsproblem unterscheiden, ohne einen allgemeingültigen Grenzwert für bestanden oder nicht bestanden zu erfinden.
Häufig gestellte Fragen
Bedeutet ein Aufrollen des Klebebands beim Abwickeln automatisch, dass die Rollencharge fehlerhaft ist?
Nein. Eine einzelne Beobachtung erlaubt keine Unterscheidung zwischen Materialeinflüssen, Lagerungseinflüssen und Anlagenbedingungen. Reproduzieren Sie das Symptom unter dokumentierten Bedingungen und vergleichen Sie identifizierte Rollen, bevor Sie über das weitere Vorgehen entscheiden.
Worin unterscheiden sich eine Krümmung in Laufrichtung und eine Krümmung quer zur Laufrichtung?
Eine Krümmung in Laufrichtung verläuft entlang der Maschinenrichtung; eine Krümmung quer zur Laufrichtung verläuft über die Breite. Mactac beschreibt für bestimmte flexible Materialien unterschiedliche mögliche Einflussfaktoren. Die konkrete Klebebandkonstruktion und der Prozess müssen jedoch geprüft werden.
Kann garantiert werden, dass sich LubandArt Acrylschaumklebeband nicht aufrollt?
Auf der Produktseite wird kein sortenspezifischer Grenzwert für die Rollneigung und keine entsprechende Garantie angegeben. Teilen Sie die geplante Breite, Rollenlänge, das Trennmaterial, die Verarbeitungsanlage und den beobachteten Fehler mit, damit das geeignete Produkt beurteilt und bemustert werden kann.
Senden Sie die Klebebandsorte oder ein Muster, Rollenbreite und -länge, Trennmaterial, Chargen-IDs, Liniengeschwindigkeit und Zugeinstellungen, Bahnführung, Lagerungs- und Konditionierungshistorie sowie Fotos der Rollrichtung, um eine Prüfung des geeigneten Produkts und einen Plan für eine kontrollierte Bemusterung anzufordern.
Angebot anfordern · [email protected] · WhatsApp +86 180 6469 2463
Diese Konstruktion für eine Serie benötigt?
Angebot erhalten