
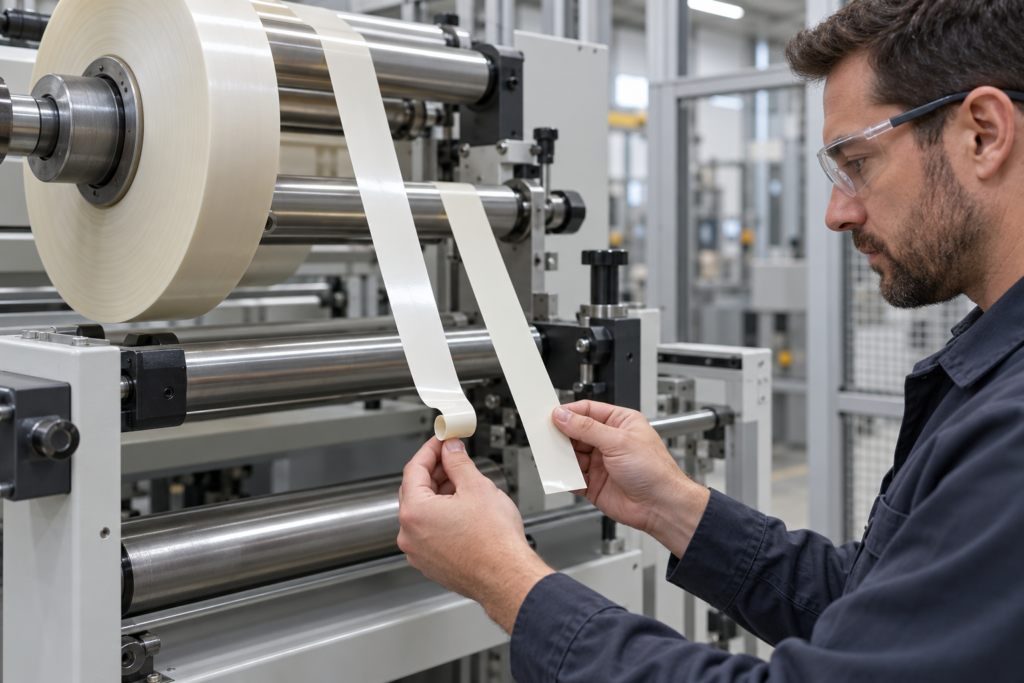
Ne bloquez ni ne rejetez un lot de rouleaux de ruban sur la base d’un seul signe de courbure ou de formation en tube. Consignez la forme et la direction, répétez l’observation dans des conditions documentées avec des réglages de ligne stables, puis comparez les rouleaux identifiés. Si le phénomène varie avec la tension, la vitesse, l’accélération ou le conditionnement, examinez d’abord l’interaction entre le procédé et le matériau. S’il est lié à des rouleaux ou lots identifiés, conservez des échantillons et engagez une réclamation selon les critères convenus avec l’acheteur.
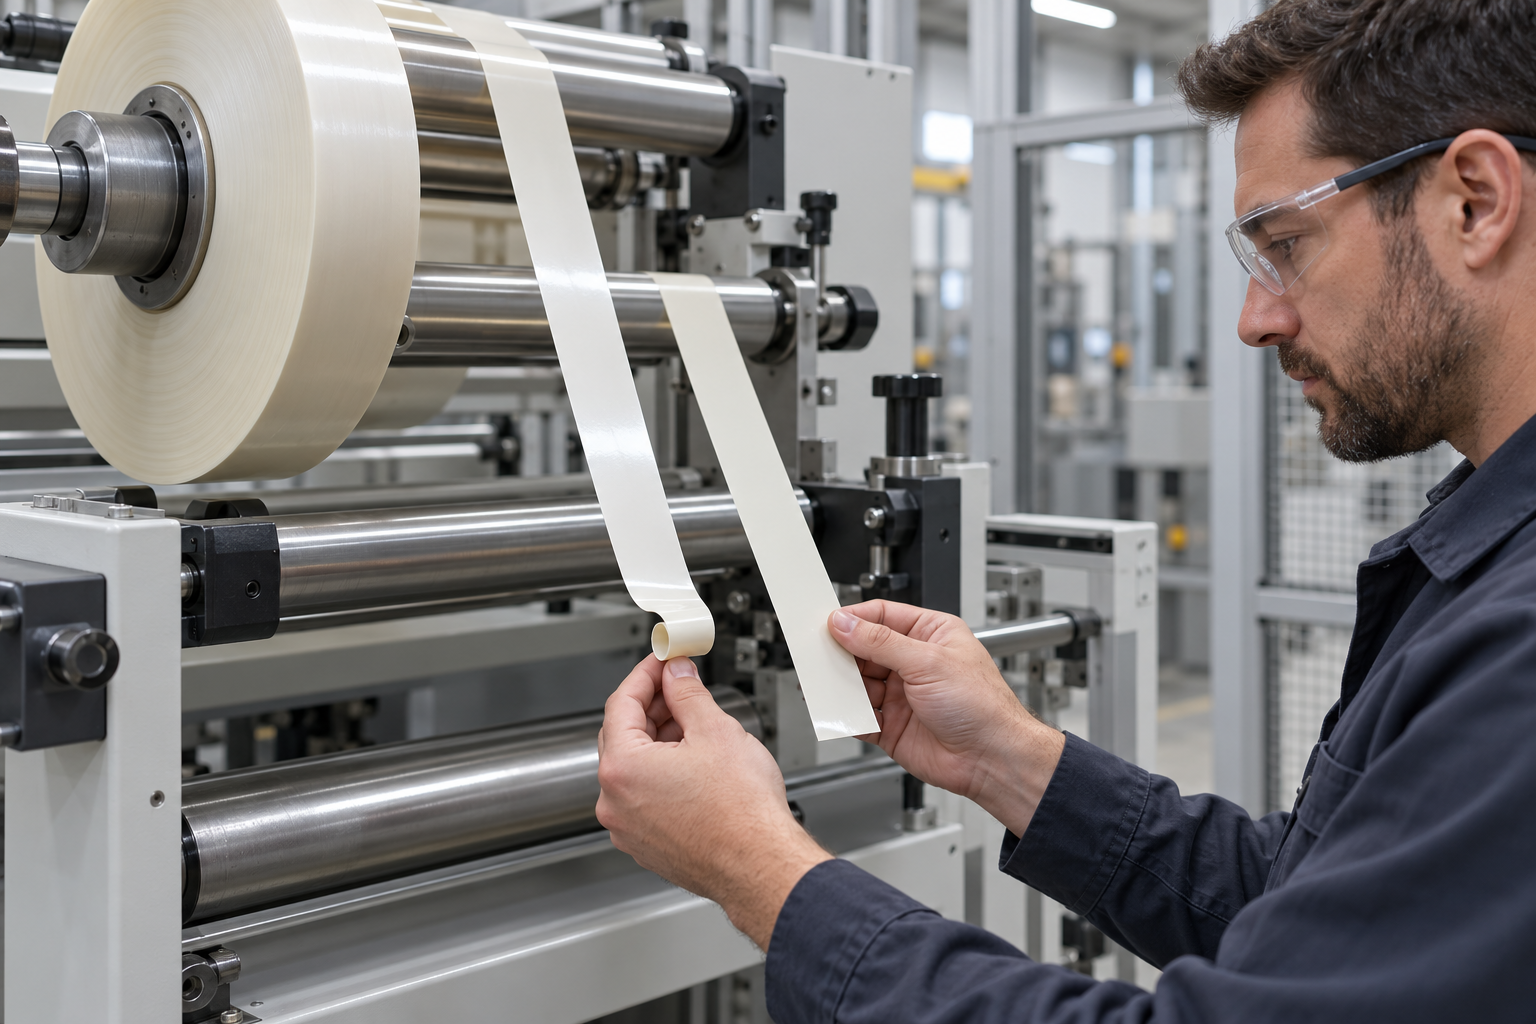
Pour un transformateur confronté à une courbure du ruban pendant la transformation, la décision pratique ne se limite pas à déterminer si une bande semble plane. Il faut établir si la courbure observée perturbera la distribution, le guidage, la lamination ou la manutention en aval, et si sa cause est liée au rouleau reçu ou aux conditions de la ligne. Une réclamation fournisseur et un ajustement du procédé exigent des éléments de preuve différents. Modifier plusieurs réglages à la fois peut masquer un problème de matériau ; rejeter un lot après un seul essai non contrôlé peut conduire à écarter un stock utilisable.
Caractériser le phénomène avant de modifier les réglages
Consignez le comportement de la bande avant qu’elle n’atteigne le premier rouleau du procédé. Se courbe-t-elle dans le sens machine, transversalement à la bande, ou s’enroule-t-elle sur elle-même jusqu’à ce que ses bords se rapprochent ? Notez où le phénomène apparaît : au bord du rouleau, sur toute la largeur, après une jonction, après le passage sur un rouleau, ou seulement après la lamination. Photographiez la bande par rapport à un plan de référence simple et indiquez le sens machine ainsi que la face orientée vers l’opérateur.
Cette description est importante, car le terme « courbure » peut désigner plusieurs formes. Guide de dépannage des rubans adhésifs industriels de Mactac distingue la courbure dans le sens de défilement liée à la tension de la courbure transversale ou de la formation en tube liées à l’humidité pour certains matériaux souples. Il évoque également la structure du matériau et l’historique du procédé comme facteurs possibles. Ces exemples aident à formuler une hypothèse de diagnostic ; ils ne démontrent pas une cause universelle pour tous les supports de ruban, supports en mousse, protecteurs ou systèmes adhésifs.
Employez des termes précis dans le dossier de production. Une bande qui se courbe dans sa longueur ne présente pas automatiquement le même défaut qu’une bande qui se creuse dans sa largeur. L’enroulement en forme de tube constitue une autre observation. Si une bande est plane au déroulement mais se courbe après le point de contact des rouleaux de lamination, consignez cette transition au lieu de qualifier tout le rouleau de courbé. L’objectif est de déterminer quand et où la géométrie change.
Distinguer les effets de la ligne de ceux du rouleau ou du lot
Établissez d’abord une référence dans des conditions contrôlées. Consignez la référence du ruban ou l’identité de l’échantillon, les numéros de rouleau et de lot, la largeur et le diamètre du rouleau, le mandrin, le protecteur, l’orientation du matériau, l’historique de stockage et la date d’ouverture du rouleau. Consignez les paramètres de la machine susceptibles d’influencer la conduite de la bande : réglage ou mode de régulation de la tension au déroulement, profil de vitesse, accélération, trajet de la bande, état des rouleaux, configuration des points de contact des rouleaux, ainsi que tout changement de série ou toute jonction.
Modifiez ensuite une seule variable à la fois. Si l’équipement et le produit le permettent en toute sécurité, comparez une tension plus faible et une tension plus élevée dans la plage de fonctionnement approuvée de la ligne. Maintenez par ailleurs stables le matériau, le trajet de la bande et le profil de vitesse. Comparez ensuite la vitesse ou l’accélération après avoir rétabli la tension de référence. Ne reprenez pas les réglages chiffrés du guide d’application d’un autre fournisseur : ils dépendent du produit et de l’équipement. Par exemple, Recommandations d’application de 3M pour ses systèmes de mousse acrylique désignés indiquent que la tension, la vitesse, l’accélération et l’état des rouleaux peuvent influer sur l’étirement dans cette application. Utilisez cet exemple pour penser à maîtriser les variables, et non comme une spécification de réglage pour une autre structure.
Si le phénomène change rapidement lorsqu’une variable du procédé est modifiée, consignez cette relation et examinez les réglages de la ligne avant de déclarer le rouleau reçu défectueux. Le matériau et le procédé peuvent interagir : cela ne prouve donc pas que le rouleau est exempt de défaut. Cela indique toutefois à l’équipe ce qu’elle doit reproduire ensuite. À l’inverse, si le même rouleau présente la même courbure dans des conditions reproductibles, comparez-le à un autre rouleau identifié du même lot et, si disponible, à un rouleau témoin reconnu conforme, sur le même équipement et dans les mêmes conditions.
Ne comparez pas comme équivalents des échantillons ayant subi des conditions de conditionnement différentes. La température et l’humidité de stockage, l’état de l’emballage et le délai entre l’ouverture et la mise en œuvre peuvent avoir une incidence sur certains matériaux souples. Le guide de dépannage de Mactac signale des comportements liés à l’humidité dans certains cas concernant les protecteurs antiadhésifs et les matériaux souples. Consignez les informations connues ; si l’historique des conditions ambiantes manque, indiquez qu’il est inconnu au lieu d’attribuer après coup le défaut à l’humidité.
Constituer un dossier de réclamation fournisseur exploitable
Un dossier de réclamation exploitable permet au fournisseur de reproduire le phénomène observé. Incluez une brève description du défaut, des photos ou une vidéo montrant le sens de l’enroulement, les identifiants du rouleau et du lot, l’orientation du matériau, le moment ou la position dans la bande où le défaut apparaît, ainsi que les réglages de la ligne. Conservez si possible un échantillon affecté et un échantillon de comparaison non affecté. Précisez si le problème survient avant ou après le point de pincement des rouleaux et si la bande reprend une forme plus plane après avoir été découpée et laissée au repos.
Définissez les modalités de comparaison des échantillons avant de conclure à la conformité ou à la non-conformité. Précisez la durée de conditionnement, la configuration de déroulement ou de distribution, l’emplacement de mesure, le nombre de rouleaux ou d’échantillons et le résultat de manutention en production qui importe à l’acheteur. La limite d’acceptation doit provenir du cahier des charges de l’acheteur ou d’un accord documenté portant sur la construction et l’utilisation réelles. Ce guide ne fixe aucune valeur universelle d’enroulement et ne prétend pas qu’une seule méthode d’inspection visuelle convient à tous les rubans.
Si le symptôme touche un rouleau mais pas un autre, conservez les étiquettes et des longueurs d’échantillon des deux rouleaux. S’il apparaît sur plusieurs rouleaux mais uniquement sur une ligne, comparez cette ligne à une autre configuration de mise en œuvre approuvée avant de rejeter le matériau. S’il apparaît sur plusieurs lots dans des conditions stables, consignez cette récurrence et demandez au fournisseur d’examiner les dossiers relatifs à la construction, à l’enroulement, au protecteur antiadhésif et au stockage. Fondez la décision finale sur les preuves et les exigences réelles de production.
Relier le diagnostic à la construction du ruban
Un rouleau constitue un ensemble complet, et non un simple adhésif. Le support ou l’âme, les couches adhésives, le protecteur antiadhésif, la largeur du rouleau, l’enroulement et le format de transformation peuvent influer sur la mise en œuvre du matériau. La Page produit du ruban adhésif en mousse acrylique présente des options configurables pour l’épaisseur, la largeur, la longueur du rouleau, le système adhésif et le protecteur antiadhésif, ainsi que des formats jumbo, transformés et finis. Elle précise également que les valeurs finales et l’adéquation à l’usage sont confirmées au regard du cahier des charges du projet et d’essais sur échantillons. Cette page présente une gamme de produits ; elle ne publie aucune limite d’enroulement propre à une référence ni aucune garantie qu’un rouleau fonctionnera sans enroulement sur une ligne donnée.
Si le défaut apparaît à l’interface du protecteur antiadhésif, distinguez le décollement ou la séparation de ce protecteur de l’enroulement du support lui-même. Le Guide comparatif des protecteurs en film PET et en papier traite du choix du protecteur pour la transformation ; il apporte des éléments de contexte utiles, mais ne permet pas de diagnostiquer le défaut de ce rouleau. Si le problème concerne une défaillance du collage après contrecollage, traitez-le séparément d’un problème de guidage de la bande et consultez le Guide de préparation des surfaces et de résistance de l’adhésion dans le cadre d’un diagnostic distinct.
Pour une demande de prix ou d’échantillon, communiquez la référence du ruban, le format du rouleau, le protecteur antiadhésif, la largeur, le profil de vitesse de la ligne, le mode de régulation de la tension, le parcours des rouleaux, l’historique de stockage et une photo du défaut. Précisez si l’objectif est d’améliorer le guidage, de réduire l’enroulement avant contrecollage ou d’éviter les interruptions de manutention en aval. Le fournisseur pourra ainsi examiner une construction candidate et un plan d’échantillonnage adaptés au procédé réel, au lieu de répondre à un simple signalement indiquant que « le ruban s’enroule » sans autre contexte.
Déterminer quand mettre le rouleau en attente
Une mise en attente temporaire est justifiée lorsque le défaut est reproductible, qu’il peut être rattaché à un matériau identifié et qu’il risque de perturber une exigence documentée du procédé de l’acheteur. Limitez cette mise en attente aux rouleaux ou lots identifiables pendant la collecte des preuves. Si une comparaison contrôlée montre que le symptôme dépend uniquement d’un réglage du procédé, corrigez et documentez ce réglage, puis répétez le contrôle approuvé. S’il se manifeste sur des rouleaux identifiés dans des conditions stables, transmettez les échantillons et les relevés au fournisseur pour examen et convenez du sort du matériau.
La règle pratique consiste à rendre la comparaison reproductible avant de prendre une décision irréversible sur le sort du matériau. Caractérisez la forme de la déformation, documentez l’historique de la ligne et du conditionnement, comparez les résultats à des réglages stables et définissez des critères d’acceptation adaptés au ruban et au procédé concernés. Cette démarche aide le transformateur à distinguer un ajustement de manutention d’un problème de qualité du matériau, sans inventer de seuil universel de conformité.
Foire aux questions
Une courbure lors du déroulement signifie-t-elle automatiquement que le lot de rouleaux est défectueux ?
Non. Une observation isolée ne permet pas de distinguer les effets du matériau, du stockage et des conditions de ligne. Reproduisez le symptôme dans des conditions documentées et comparez des rouleaux identifiés avant de décider du sort du matériau.
Quelle est la différence entre une courbure dans le sens machine et une courbure dans le sens travers ?
La courbure dans le sens machine se produit dans le sens de défilement ; la courbure dans le sens travers se produit sur la largeur. Mactac décrit différents facteurs possibles pour certains matériaux souples, mais la structure du ruban et le procédé réels doivent être vérifiés.
Peut-on garantir que le ruban en mousse acrylique LubandArt ne présentera aucune courbure ?
La page produit ne publie aucune limite ni garantie de courbure propre à une référence. Communiquez la largeur proposée, la longueur du rouleau, le protecteur, l’équipement d’application et le défaut observé afin que le produit envisagé puisse être évalué et échantillonné.
Pour demander l’examen d’un produit envisagé et un plan d’échantillonnage contrôlé, envoyez la référence du ruban ou un échantillon, la largeur et la longueur du rouleau, le protecteur, les identifiants des lots, la vitesse de ligne et les réglages de tension, le parcours de la bande, l’historique de stockage et de conditionnement ainsi que des photos montrant le sens de la courbure.
Demander un devis · [email protected] · WhatsApp +86 180 6469 2463
Besoin de cette construction pour une série ?
Obtenir un devis