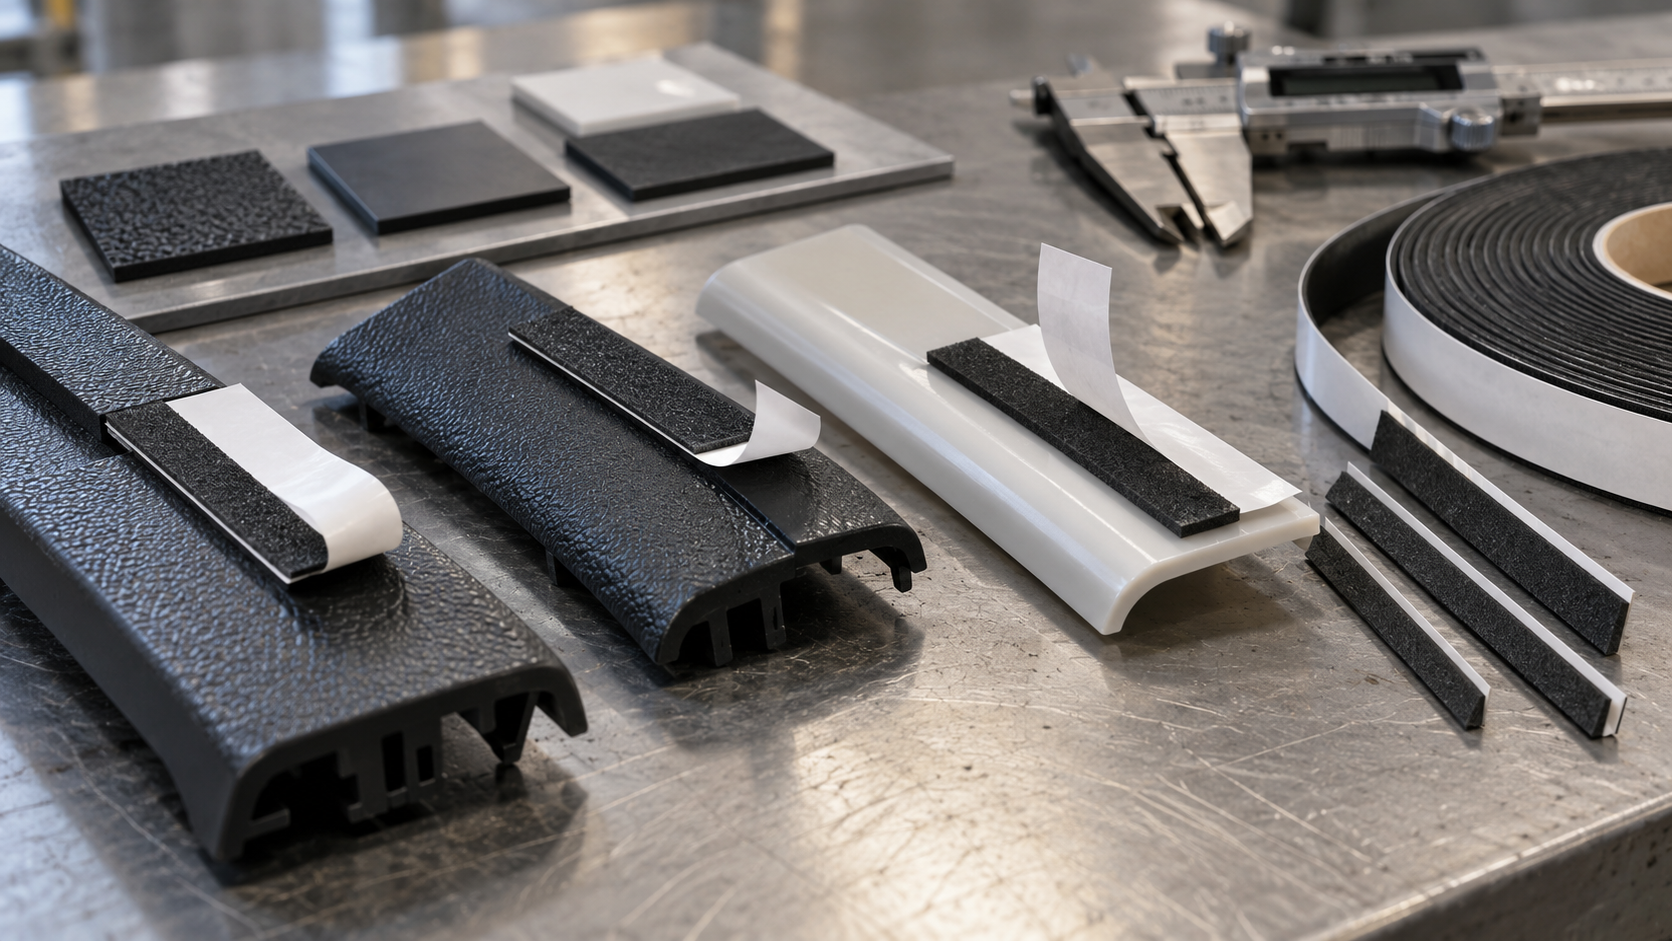
Pour les garnitures moulées en PP ou en PE, choisissez un ruban mousse PE en qualifiant l’adhésif sur des pièces de production ; le support en mousse comble un jeu, mais ne détermine pas l’adhérence au plastique. Un fournisseur peut proposer un adhésif acrylique, en caoutchouc ou thermofusible sur une même famille de mousses. Page de LubandArt consacrée à la mousse PE décrit ces options, mais n’indique pas de référence d’adhésif testée pour chaque formulation de PP ou de PE.
Ne déduisez pas l’adhérence au plastique du support en mousse PE
Commencez par demander les pièces moulées réelles, et pas seulement le nom de la résine. Les agents de démoulage, la texture, les charges, la peinture et les traitements de surface modifient la surface avec laquelle le ruban entre en contact. Si la finition varie, effectuez des essais sur des pièces de production provenant de plusieurs lots. Une plaque de PP lisse et propre utilisée en laboratoire peut donner une confiance trompeuse pour une garniture texturée qui a été manipulée.
Présélectionnez l’adhésif en fonction des conditions d’utilisation
tesa 64962 fournit un exemple concret : ce ruban mousse PE double face utilise un adhésif en caoutchouc synthétique et est présenté pour les substrats à faible énergie de surface et les garnitures en plastique. Cela justifie d’envisager une construction à base de caoutchouc comme candidate. Cela ne signifie pas que tous les adhésifs en caoutchouc adhèrent à toutes les pièces en PP et en PE, ni qu’ils conviennent automatiquement à la chaleur et à une exposition extérieure.
Données techniques du ruban adhésif en mousse PE 4496B de 3M décrivent une construction à adhésif acrylique, avec ses propres propriétés mesurées et limites d’application. La comparaison de ces exemples de marques sert uniquement à présélectionner des candidats ; des méthodes d’essai différentes ne permettent pas de classer les options de LubandArt. Pour l’acheteur, la décision pratique consiste à vérifier si l’adhésif spécifié satisfait aux essais de pelage ou de maintien sur le substrat réel, après le temps de prise et l’exposition prévus.
Utilisez la pièce moulée comme substrat d’essai
PP et PE désignent de larges familles de matériaux, alors que le ruban entre en contact avec une surface particulière, issue du moulage, des additifs et des manipulations. Une garniture texturée peut offrir une surface de contact réelle moindre qu’une plaque lisse. Les colorants, les charges et la teneur en matière recyclée peuvent modifier la surface d’un lot d’achat à l’autre. Des résidus d’agent de démoulage ou un revêtement récemment appliqué peuvent déterminer l’adhérence initiale. Demandez au fournisseur de plastique l’historique de la résine et des traitements de surface, mais ne remplacez pas l’essai d’adhérence sur des pièces de production par une fiche technique de résine.
Préparez des échantillons issus du procédé habituel et, si l’usine constate des variations, d’un second lot ou d’une autre empreinte du moule. Consignez si les pièces ont été lavées, traitées à la flamme, traitées au plasma ou enduites d’un primaire. L’objectif n’est pas de prouver qu’un adhésif adhère au « PP » de manière générale, mais d’établir un procédé reproductible pour cette garniture précise. Si un traitement est nécessaire, la tenue de son effet entre le traitement et l’assemblage doit également figurer dans le plan de validation.
Établissez une matrice d’essais permettant d’écarter un adhésif
Sélectionnez un petit nombre de structures présentant des systèmes adhésifs ou des exigences de traitement de surface clairement différents. Appliquez-les sur des surfaces de collage égales, sur des pièces identiques, avec la même pression et le même temps de repos. Ne testez la tenue immédiatement après la pose que si la ligne de production l’exige, puis testez la tenue finale après le temps de repos défini. Ajoutez un vieillissement à la chaleur, des cycles thermiques ou une exposition à l’humidité uniquement si l’application y sera soumise. Un candidat qui tient immédiatement après la pose mais perd sa tenue après exposition à la chaleur n’est pas équivalent à un candidat qui résiste en service, même si les deux semblent collants au toucher pour l’opérateur.
Consignez l’endroit où l’assemblage cède : à l’interface avec le PP ou le PE, à l’interface avec l’autre surface, dans l’adhésif ou dans la mousse. Cette observation permet de cibler l’essai suivant. Si le décollement est net du côté du plastique, modifier l’épaisseur de la mousse peut ne rien résoudre. Si la mousse se déchire alors que les deux interfaces adhésives restent collées, il faut examiner la résistance du support ou la géométrie de l’assemblage. Une valeur de pelage seule ne permet pas de distinguer ces mécanismes.
Définir explicitement le recours au primaire
Un primaire peut améliorer l’adhérence sur une interface difficile, mais il ajoute une étape à maîtriser : quantité appliquée, temps d’évaporation, durée de stockage autorisée avant collage et modalités de manipulation par les opérateurs. Si une structure avec primaire est proposée, comparez-la à une solution sans primaire sur le coût total de mise en œuvre et la fiabilité du procédé, et pas seulement sur une valeur de pelage mesurée en laboratoire. Un primaire que l’OEM ne peut pas appliquer de façon constante ne constitue pas une solution de production viable.
Demandez au fournisseur d’indiquer précisément la face en contact avec le plastique, surtout si le ruban porte des adhésifs différents sur ses deux faces. Indiquez cette orientation sur le plan et l’étiquette d’emballage. L’échantillon approuvé doit inclure sa doublure de protection et son format d’enroulement, car ils déterminent la face adhésive que l’opérateur découvre en premier. Cette précision évite qu’un ruban techniquement adapté soit posé à l’envers sur la ligne.
Maîtriser le procédé de collage
Consignez la méthode de nettoyage, la température de surface, la pression appliquée, le délai avant mise en charge et le mode d’assemblage des pièces, manuel ou sur un gabarit. Un ruban qui tient lors d’un essai de traction manuel immédiat peut se décoller après plusieurs jours sous l’effet de la force de rappel d’une garniture. À l’inverse, une faible adhérence initiale peut augmenter après un temps de repos ; évaluez-la au moment pertinent selon les spécifications d’assemblage.
Si un traitement de surface ou un primaire est nécessaire, inscrivez cette étape dans l’instruction de travail de production et validez-la sur les mêmes pièces. Ne proposez pas de structure sans primaire sur la seule base d’une liste générique de plastiques fournie par le fournisseur. Pour une demande de prix, transmettez la nuance de PP ou de PE, la finition et la texture, des pièces échantillons, le substrat à assembler, la surface de collage disponible, la direction de la charge et l’exposition thermique. Demandez des échantillons comparatifs des adhésifs candidats, accompagnés d’un plan d’essai défini.
Foire aux questions
Un ruban adhésif en mousse PE adhère-t-il automatiquement aux pièces en polyéthylène ?
Non. Le support en mousse et l’adhésif en contact avec la surface remplissent des fonctions différentes ; testez l’adhésif sur les pièces moulées réelles.
Faut-il utiliser un primaire d’adhérence pour une garniture en PP ?
Uniquement si l’adhésif sélectionné et la pièce réelle l’exigent ; intégrez alors l’application du primaire d’adhérence à la validation du procédé de production.
Quels échantillons faut-il envoyer au fournisseur ?
Envoyez des pièces moulées de production issues de lots représentatifs, ainsi que le matériau à assembler, la finition, la charge et les conditions d’exposition en service.
Communiquez la qualité du plastique et envoyez des échantillons moulés ; précisez la texture de surface, l’agent de démoulage et le substrat à assembler, puis demandez un échantillon adapté à cette qualité ainsi qu’un plan d’essai.
Demander un devis · [email protected] · WhatsApp +86 180 6469 2463
Besoin de cette construction pour une série ?
Obtenir un devis