
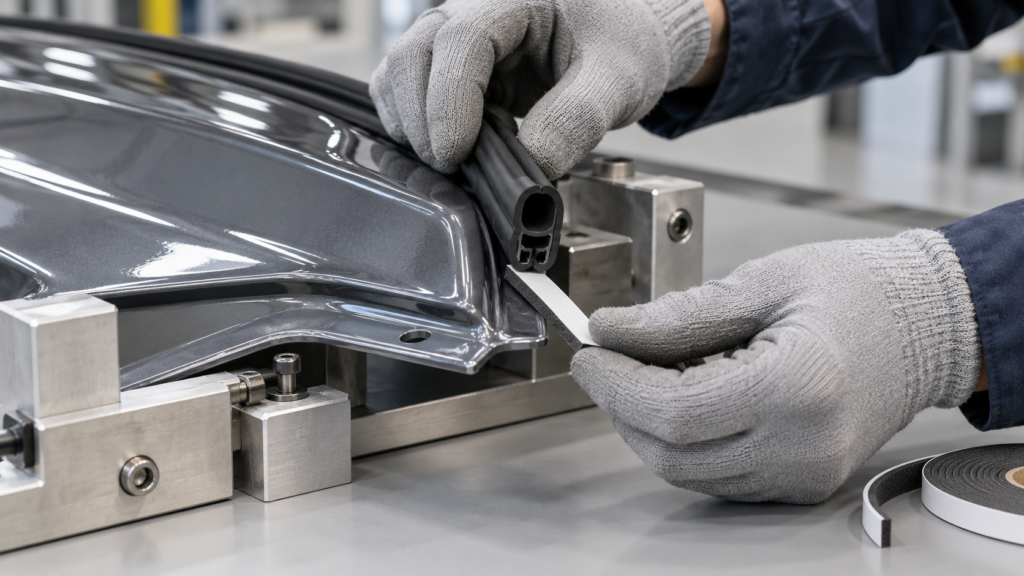
Che cosa occorre verificare prima di approvare un nastro per incollare una guarnizione automobilistica al trasparente?
Prima dell’approvazione, identificare entrambe le superfici effettive e l’architettura adesiva, riprodurre il processo produttivo e superare le prove sul giunto assemblato definite dall’OEM con il grado proposto. Le denominazioni delle famiglie di prodotto e i dati dei concorrenti non qualificano una specifica coppia di materiali.
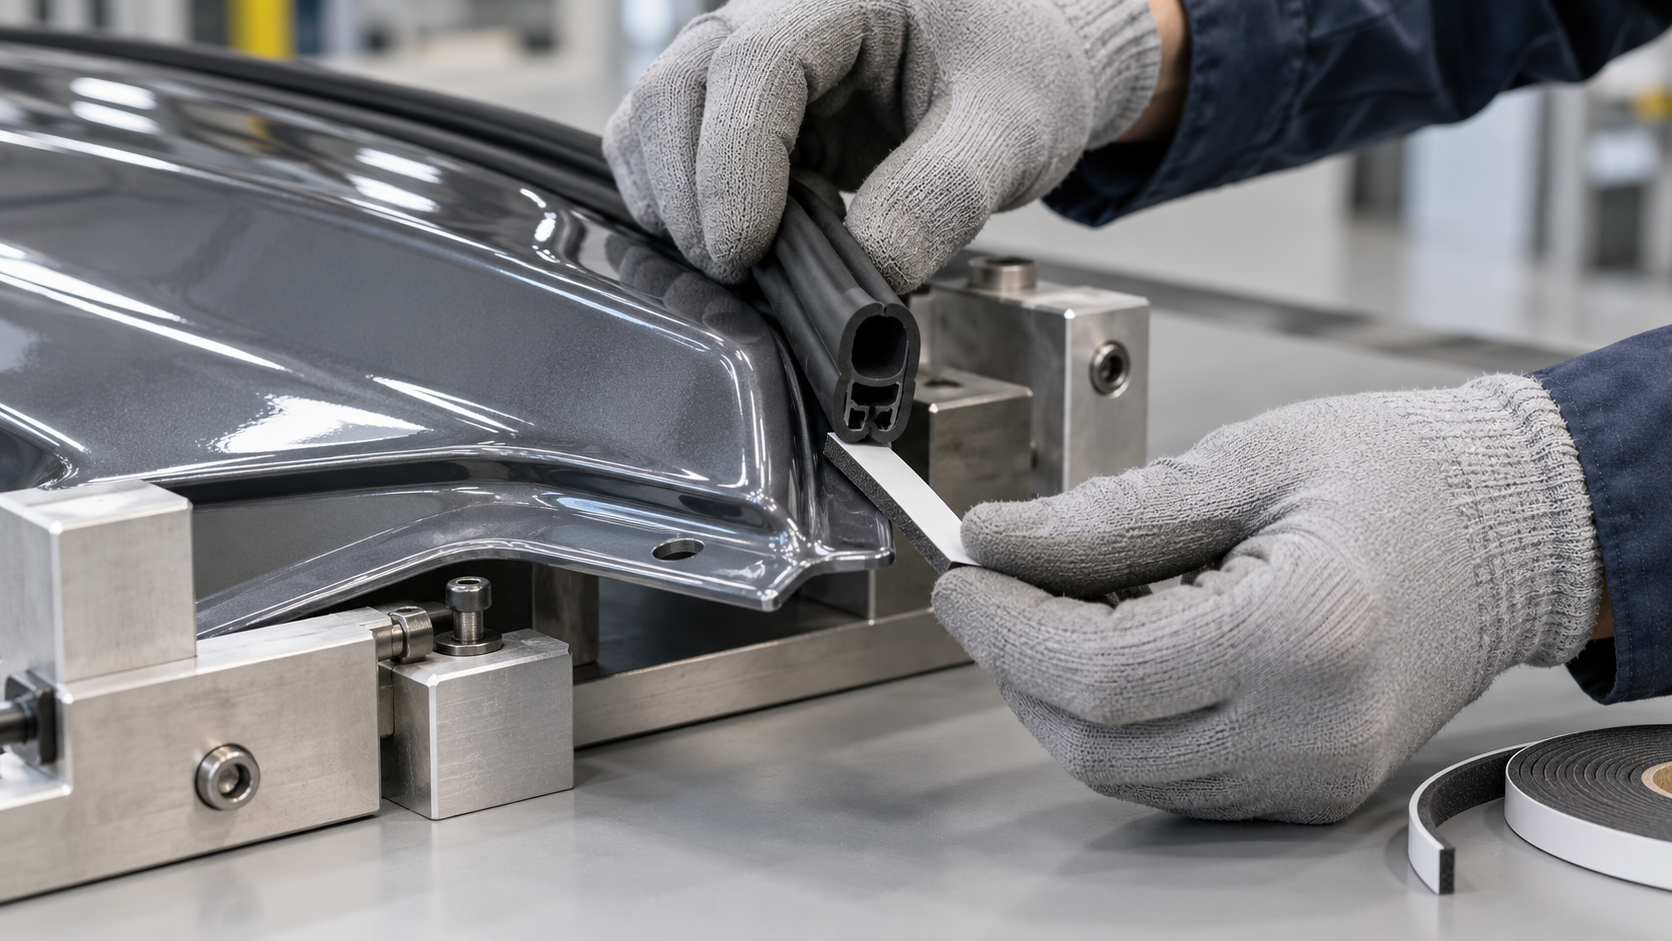
Queste sono indicazioni preliminari per il B2B. Le fonti 3M e tesa descrivono esclusivamente i prodotti che nominano. LubandArt presenta schiuma PE con PSA su entrambi i lati e un percorso applicativo per guarnizioni automobilistiche, ma qui non viene approvato alcun grado specifico per una determinata mescola della guarnizione, un trasparente o un programma veicolo.
Un nastro che trattiene una guarnizione automobilistica durante l’assemblaggio non è qualificato dalle diciture «nastro in schiuma» o «grado automotive». La decisione di rilascio per la qualifica del nastro per guarnizioni automobilistiche sul trasparente consiste nel verificare che una struttura identificata aderisca alla guarnizione esatta e alla finitura reale del veicolo, con il processo produttivo, e soddisfi poi i criteri di ritenzione e aspetto del programma veicolo. Prima dell’approvazione, identificare entrambe le superfici effettive e l’architettura adesiva, riprodurre il processo produttivo e superare le prove sul giunto assemblato definite dall’OEM con il grado proposto.
In un nastro in schiuma PE biadesivo, entrambe le facce adesive sono sensibili alla pressione. Questa architettura differisce da quella di un prodotto progettato con un adesivo termoattivabile sul lato dell’elastomero e un adesivo sensibile alla pressione sul lato del pannello verniciato. Le due soluzioni possono rispondere a esigenze diverse delle superfici e della produzione; non sono intercambiabili senza prove.
Partire dalle due superfici e dall’architettura del giunto
Registrare la formulazione/revisione esatta e lo stato delle superfici, quindi provare la reale faccia di contatto dell’adesivo. Annotare la mescola e la revisione della guarnizione, specificando se l’adesivo tocca EPDM, TPE, un rivestimento, un floccaggio o un’altra superficie trattata. Sul lato carrozzeria, identificare il sistema di verniciatura e trasparente, la revisione, la storia di cura, la texture e l’eventuale esposizione dovuta alla manipolazione o ad agenti distaccanti. «Gomma su vernice» lascia troppe incognite per un piano di qualifica.
Disegnare quindi la stratigrafia proposta. Un nastro in schiuma PE biadesivo presenta normalmente un adesivo sensibile alla pressione su entrambi i lati del supporto in schiuma. Confermare quale faccia tocca la guarnizione e quale il trasparente, oltre a liner, spessore, larghezza, formato con giunta o fustellato e qualsiasi primer o trattamento superficiale effettivamente ammesso dal programma veicolo.
Confermare la stratigrafia esatta e seguire esclusivamente il processo previsto per il grado indicato; non trasferire a LubandArt processi o valori 3M. Un confronto utile è 3M Attachment Tape 4981. La relativa scheda tecnica descrive una struttura specifica con un adesivo termoattivabile destinato a materiali EPDM o Santoprene e un adesivo sensibile alla pressione per superfici che includono le vernici automobilistiche. Ciò dimostra che esistono strutture adesive asimmetriche per applicazioni definite; non dimostra che questo prodotto, i suoi valori o il suo processo siano applicabili a un grado LubandArt. La questione ingegneristica pertinente è se l’architettura del nastro proposto sia compatibile con entrambe le interfacce e con il processo disponibile in linea. Una scheda distinta, pagina prodotto tesa ACXplus 74508 Seal Line, descrive un prodotto tesa specifico; non prova equivalenza né prestazioni di LubandArt.
La pagina del prodotto in schiuma PE di LubandArt descrive un supporto in schiuma PE con adesivo sensibile alla pressione su entrambi i lati, dimensioni e sistema adesivo configurabili. Il percorso automotive elenca il montaggio di guarnizioni tra gli esempi applicativi e invita gli acquirenti a confermare la famiglia adatta tramite brief di progetto e prove su campioni. Queste pagine consentono di discutere una famiglia candidata; non ne stabiliscono la compatibilità con uno specifico trasparente, una mescola della guarnizione o un programma OEM.
Verificare geometria, compressione e sollecitazioni
Nella prova utilizzare un percorso, angoli, tolleranze, area di contatto e compressione installata rappresentativi. I giunti delle guarnizioni non sono provini piani per prove di pelatura. Registrare la sezione della guarnizione, la larghezza della zona di incollaggio, la lunghezza del percorso, i raggi degli angoli, le giunte e le variazioni previste dalle tolleranze di estrusione e del pannello carrozzeria. Verificare che il nastro segua il percorso senza grinze, ponti, sbordi sui bordi o vuoti localizzati. Per una sezione formata o curva, ispezionare il componente installato nella geometria di caso peggiore, senza affidarsi soltanto al disegno nominale.
Definire quindi le condizioni operative della guarnizione. Il giunto adesivo deve solo trattenere una guarnizione la cui compressione è controllata dal progetto della porta o del pannello, oppure deve resistere a un carico prolungato di pelatura o taglio? Definire la compressione installata e l’origine del carico. Il nastro non va considerato un sostituto degli elementi di ritenzione meccanica della guarnizione né di un progetto che controlli la compressione.
Prima di preparare i campioni, definire osservazioni misurabili: spostamento di posizione, sollevamento del bordo, fuoriuscita visibile, esposizione della linea di incollaggio, distacco localizzato e qualsiasi variazione del profilo della guarnizione. Concordare i limiti accettabili con l’OEM o con l’autorità di progettazione responsabile. Non esiste uno spessore o un valore di compressione universale selezionabile sulla sola base del nome della famiglia.
Riprodurre il processo produttivo
Registrare struttura del nastro, liner, preparazione delle superfici, sequenza, pressione, tempo di permanenza, temperatura e tempistiche di linea; convalidare l’attivazione termica solo quando è richiesta da quella specifica struttura. Un campione realizzato a mano può nascondere problemi che emergono in linea. Registrare come viene tagliata o estrusa la guarnizione, come viene convertito e linerizzato il nastro, come l’operatore o l’attrezzatura posiziona il componente e come la pressione raggiunge l’area di incollaggio. Includere la preparazione delle superfici solo secondo quanto specificato per i materiali effettivi e il sistema adesivo candidato; non copiare il metodo di pulizia di un altro fornitore senza verificare che sia ammesso per la vernice e la guarnizione.
Per una struttura sensibile alla pressione, definire pressione di applicazione, sequenza di contatto, tempo di permanenza prima della manipolazione, temperatura del componente e intervallo tra incollaggio e prova. Per una struttura termoattivabile, il processo richiede anche un metodo di attivazione controllato e una finestra termica adatta alla guarnizione e all’adesivo esatti. Sono piani di processo diversi. Non applicare ipotesi di attivazione termica a un nastro in schiuma PE con PSA su entrambi i lati.
Utilizzare attrezzature, operatori o impianti, liner e componenti rappresentativi della produzione. Includere velocità di linea e manipolazione realistiche se incidono sul posizionamento o sul contatto. Registrare le condizioni affinché un campione conforme possa essere riprodotto e un campione non conforme possa essere ricondotto all’interfaccia, alla geometria o al processo, anziché formulare ipotesi a posteriori.
Costruire una matrice di qualifica specifica per il programma
L’OEM dovrebbe definire il profilo di servizio e i criteri di accettazione. In funzione della posizione sul veicolo, il piano può richiedere cicli di temperatura, esposizione a umidità o acqua, vibrazioni, prodotti chimici di pulizia o condizioni di invecchiamento specificati. Includere solo le condizioni richieste per l’applicazione; una lista di controllo generica non sostituisce la specifica del veicolo.
Provare giunti assemblati con il trasparente e la guarnizione specificati, non soltanto provini adesivi isolati. Ispezionare ritenzione e posizione prima e dopo il condizionamento, quindi documentare la posizione e l’aspetto del cedimento. In caso di cedimento, distinguere il distacco adesivo dalla rottura coesiva, dal danno al substrato, dalla deformazione della guarnizione o dal danno alla vernice. Un singolo risultato di pelatura non può rispondere a ogni domanda su un giunto lungo e curvo di una guarnizione.
Provare campioni del grado identificato sulla guarnizione e sul trasparente specificati, utilizzando il processo produttivo e i criteri ambientali e di ritenzione definiti dal programma. Procedere per fasi: prima verificare se il candidato bagna le superfici esatte e resta in posizione; poi valutare geometria rappresentativa e applicazione in linea; infine eseguire le prove ambientali e di durabilità previste dal programma. Stabilire in anticipo i limiti di accettazione. Se cambiano la coppia di materiali, il processo o i criteri di accettazione, valutare se le evidenze restano applicabili prima di mantenere l’approvazione.
Che cosa chiedere prima di approvare un candidato
La valutazione del fornitore può procedere più rapidamente se la richiesta include mescola e stato superficiale della guarnizione, sistema di verniciatura/trasparente e revisione, disegno del giunto e tolleranze, compressione della guarnizione e metodo di ritenzione, sequenza applicativa, condizioni di linea, esposizioni richieste e metodi di prova OEM. Chiedere dati sul grado e sulla struttura esatti proposti. Una pagina riferita a un’intera famiglia o la scheda tecnica di un altro fornitore non costituisce un rapporto di qualifica specifico per il grado.
La regola pratica per il rilascio è semplice: approvare esclusivamente la struttura provata sulla guarnizione e sulla finitura specificate, con geometria rappresentativa, usando un processo ripetibile e rispetto ai criteri scritti del programma. Se uno specifico grado LubandArt non è stato provato su quella combinazione, trattarlo come candidato per campionatura e richiedere una valutazione con ambito definito. Le pagine pubbliche sulla schiuma PE e sulle applicazioni automotive indicano possibili percorsi di progetto, non un’approvazione OEM né una compatibilità garantita con il trasparente.
Per la struttura della famiglia di prodotto, consultare pagina prodotto LubandArt del nastro in schiuma PE biadesivo e applicazioni automotive dei nastri LubandArt. guida su schiuma PE e schiuma acrilica spiega la distinzione tra i supporti; guida alla qualifica di un giunto con nastro in schiuma PE tratta un caso d’uso distinto relativo a un giunto di un elettrodomestico.
Domande frequenti
Un nastro in schiuma PE biadesivo può incollare una guarnizione EPDM al trasparente automobilistico?
Può essere valutato come candidato, ma il nome della famiglia non ne stabilisce la compatibilità. Provare la mescola esatta della guarnizione, la finitura, la geometria e il processo con il grado proposto, rispetto ai requisiti del programma veicolo.
La schiuma PE biadesiva con PSA è uguale al nastro termoattivabile per il fissaggio delle guarnizioni?
No. La schiuma PE biadesiva con PSA utilizza adesivo sensibile alla pressione su entrambe le facce. Alcuni prodotti specifici impiegano tipi di adesivo diversi sulle due facce, incluso un adesivo termoattivabile sul lato della guarnizione. Confermare la struttura candidata e il processo di linea richiesto.
Quali informazioni devo inviare per la valutazione di un campione?
Inviare materiale e revisione della guarnizione, dettagli della vernice/del trasparente, disegno del giunto, progetto di compressione e ritenzione, processo applicativo, esposizioni di servizio e metodi di accettazione OEM. Includere il grado proposto e chiedere evidenze su quella combinazione esatta.
Per definire una prova su campione candidato, inviare materiale/revisione della guarnizione, sistema del trasparente, disegno del giunto, progetto di compressione/ritenzione, sequenza di processo e criteri di accettazione OEM.
Richiedi un preventivo · [email protected] · WhatsApp +86 180 6469 2463
Ti serve questa costruzione per una produzione?
Ottieni un preventivo