
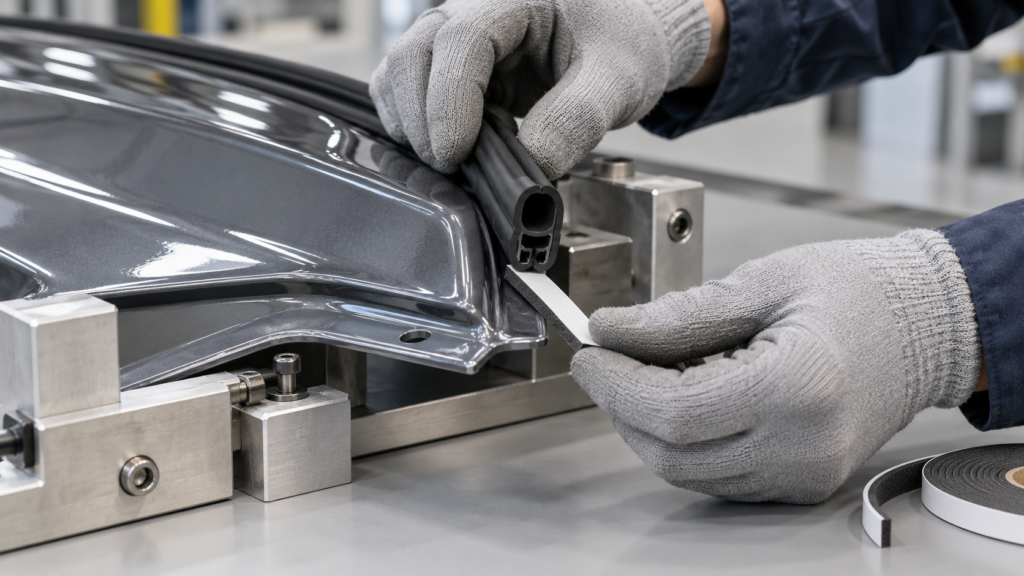
Was muss geprüft werden, bevor ein Klebeband für die Verklebung einer automobilen Dichtleiste auf Klarlack freigegeben wird?
Ermitteln Sie beide tatsächlichen Oberflächen und den Klebstoffaufbau, bilden Sie den Produktionsprozess nach und bestehen Sie mit der vorgeschlagenen Type die vom OEM festgelegten Prüfungen an der montierten Verbindung, bevor Sie die Freigabe erteilen. Bezeichnungen von Produktfamilien und Wettbewerberdaten qualifizieren keine konkrete Materialpaarung.
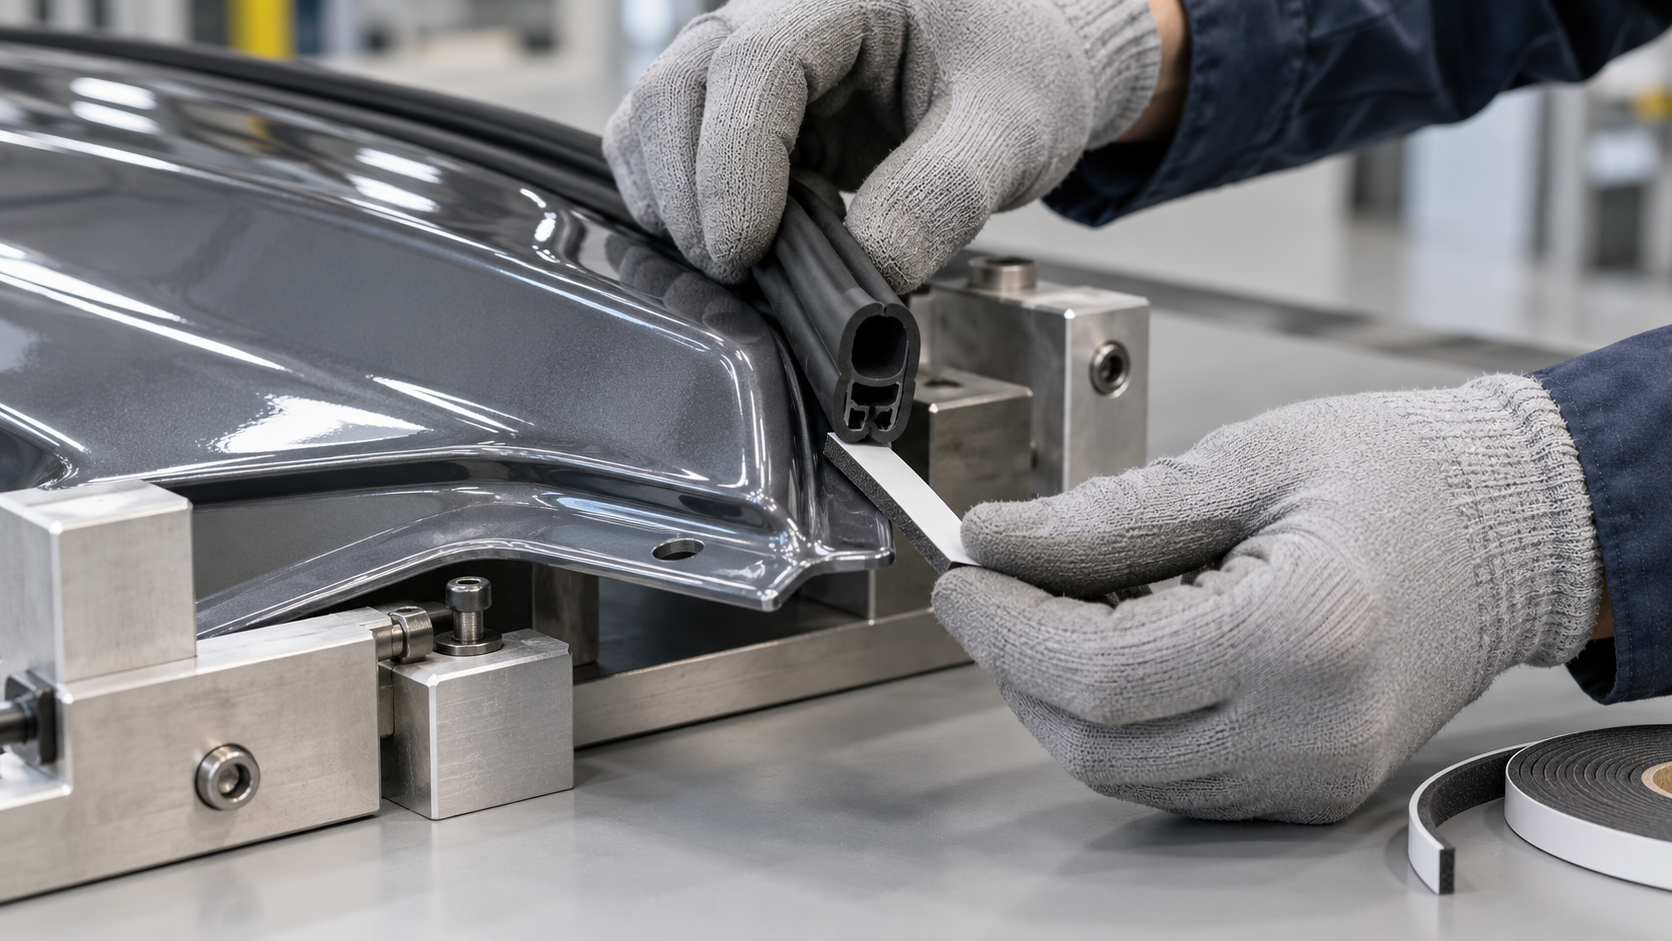
Dies ist eine vorläufige B2B-Empfehlung. Die Quellen von 3M und tesa beschreiben ausschließlich die jeweils genannten Produkte. LubandArt führt doppelseitigen PSA-PE-Schaumstoff und einen Anwendungsweg für automobile Dichtleisten auf; hier wird jedoch keine konkrete Type für eine bestimmte Dichtungsmasse, einen Klarlack oder ein Fahrzeugprogramm freigegeben.
Ein Klebeband, das eine automobile Dichtleiste während der Montage hält, ist nicht allein durch die Bezeichnungen „Schaumstoffklebeband“ oder „Automotive Grade“ qualifiziert. Für die Freigabe eines Klebebands zur Verklebung einer automobilen Dichtleiste auf Klarlack ist entscheidend, ob ein konkret benannter Aufbau die genaue Dichtleiste mit dem tatsächlichen Fahrzeuglack verbindet, im Produktionsprozess verarbeitet wird und anschließend die Anforderungen des Fahrzeugprogramms an Haltekraft und Erscheinungsbild erfüllt. Ermitteln Sie beide tatsächlichen Oberflächen und den Klebstoffaufbau, bilden Sie den Produktionsprozess nach und bestehen Sie mit der vorgeschlagenen Type die vom OEM festgelegten Prüfungen an der montierten Verbindung, bevor Sie die Freigabe erteilen.
Bei einem doppelseitigen PE-Schaumstoffklebeband sind beide Klebstoffseiten druckempfindlich. Dieser Aufbau unterscheidet sich von einem Produkt, das auf der Elastomerseite einen wärmeaktivierbaren Klebstoff und auf der lackierten Karosserieseite einen Haftklebstoff aufweist. Die beiden Ansätze können unterschiedlichen Anforderungen an Oberflächen und Fertigung gerecht werden; ohne Prüfung sind sie nicht austauschbar.
Beginnen Sie mit den beiden Oberflächen und dem Klebstoffaufbau
Dokumentieren Sie die genaue Rezeptur beziehungsweise Revision und den Oberflächenzustand und prüfen Sie anschließend die tatsächliche Kontaktfläche des Klebstoffs. Halten Sie die Dichtungsmasse und Revision der Dichtleiste fest, einschließlich der Angabe, ob der Klebstoff EPDM, TPE, eine Beschichtung, Beflockung oder eine andere behandelte Oberfläche berührt. Bestimmen Sie auf der Karosserieseite das Lack- und Klarlacksystem, die Revision, die Aushärtungshistorie und die Textur sowie mögliche Einflüsse durch Handhabung oder Trennmittel. „Gummi auf Lack“ lässt für einen Qualifizierungsplan zu viele Punkte offen.
Skizzieren Sie anschließend den vorgesehenen Schichtaufbau. Bei einem doppelseitigen PE-Schaumstoffklebeband befindet sich üblicherweise auf beiden Seiten des Schaumstoffträgers ein Haftklebstoff. Bestätigen Sie, welche Seite die Dichtung und welche den Klarlack berührt, und legen Sie außerdem Abdeckmaterial, Dicke, Breite, Spleiß- oder Stanzformat sowie etwaige Primer oder Oberflächenbehandlungen fest, die das Fahrzeugprogramm tatsächlich zulässt.
Bestätigen Sie den genauen Schichtaufbau und befolgen Sie ausschließlich den Prozess der konkret benannten Type; übertragen Sie weder Prozessparameter noch Werte von 3M auf LubandArt. Als Vergleich eignet sich 3M Attachment Tape 4981. Das technische Datenblatt beschreibt einen spezifischen Aufbau mit einem wärmeaktivierbaren Klebstoff für EPDM- oder Santoprene-Materialien und einem Haftklebstoff für Oberflächen, zu denen auch Fahrzeuglacke gehören. Dies belegt, dass asymmetrische Klebstoffaufbauten für festgelegte Anwendungen existieren; es belegt nicht, dass dieses Produkt, seine Werte oder sein Prozess für eine LubandArt-Type gelten. Die maßgebliche technische Frage ist, ob der vorgeschlagene Klebebandaufbau zu beiden Grenzflächen und zum verfügbaren Linienprozess passt. Ein separates Produkt von tesa wird unter tesa ACXplus 74508 Seal Line Produktseite beschrieben; dies ist weder ein Gleichwertigkeits- noch ein Leistungsnachweis für LubandArt.
Die Produktseite von LubandArt für PE-Schaumstoff beschreibt einen PE-Schaumstoffträger mit beidseitigem Haftklebstoff sowie konfigurierbaren Abmessungen und Klebstoffsystemen. Der Bereich Automotive nennt die Befestigung von Dichtleisten als Anwendungsbeispiel und empfiehlt Käufern, die geeignete Produktfamilie anhand des Projektbriefings und von Musterprüfungen zu bestätigen. Diese Seiten bieten eine Grundlage, eine mögliche Produktfamilie zu besprechen; sie belegen keine Kompatibilität mit einem bestimmten Klarlack, einer bestimmten Dichtungsmasse oder einem OEM-Programm.
Geometrie, Kompression und Belastung prüfen
Berücksichtigen Sie bei der Erprobung einen repräsentativen Verlauf, Ecken, Toleranzen, Kontaktfläche und den Einbau-Kompressionszustand. Dichtleistenverbindungen sind keine flachen Schälproben. Dokumentieren Sie den Dichtungsquerschnitt, die Breite der Klebefläche, die Verlaufslänge, Eckradien, Verbindungsstellen und Spleiße sowie die zu erwartenden Abweichungen aufgrund von Extrusions- und Karosserieteiltoleranzen. Prüfen Sie, ob das Klebeband dem Verlauf ohne Falten, Überbrücken, überstehende Kanten oder lokale Spalten folgt. Untersuchen Sie bei geformten oder gekrümmten Abschnitten das eingebaute Teil unter ungünstigster Geometrie und verlassen Sie sich nicht allein auf eine Nennmaßzeichnung.
Legen Sie danach die Betriebsbedingungen der Dichtung fest. Hält die Klebeverbindung lediglich eine Dichtung, deren Kompression durch die Tür- oder Karosserieteilkonstruktion vorgegeben ist, oder muss sie einer anhaltenden Schäl- oder Scherbelastung widerstehen? Definieren Sie die Kompression im Einbauzustand und die Ursache der Belastung. Das Klebeband darf weder als Ersatz für die mechanischen Halteelemente der Dichtung noch für eine Konstruktion betrachtet werden, die die Kompression kontrolliert.
Legen Sie vor der Musterfertigung messbare Beobachtungsgrößen fest: Positionsverschiebung, Kantenablösung, sichtbarer Klebstoffaustritt, freiliegende Klebfuge, lokale Ablösung und jede Veränderung des Dichtungsprofils. Vereinbaren Sie die zulässigen Grenzwerte mit dem OEM oder der zuständigen Konstruktionsverantwortung. Ein universeller Dicken- oder Kompressionswert lässt sich nicht allein aus einer Produktfamilienbezeichnung ableiten.
Fertigungsprozess nachbilden
Dokumentieren Sie Klebebandaufbau, Abdeckmaterial, Oberflächenvorbereitung, Reihenfolge, Anpressdruck, Einwirkzeit, Temperatur und Linienzeit; prüfen Sie die Wärmeaktivierung nur, wenn sie für den konkret benannten Aufbau erforderlich ist. Ein von Hand gefertigtes Muster kann Probleme verdecken, die erst an der Linie auftreten. Halten Sie fest, wie die Dichtleiste geschnitten oder extrudiert wird, wie das Klebeband konfektioniert und mit Abdeckmaterial versehen wird, wie Bediener oder Anlage das Teil positionieren und wie der Anpressdruck den Klebebereich erreicht. Berücksichtigen Sie eine Oberflächenvorbereitung nur, wenn sie für die tatsächlichen Materialien und das vorgesehene Klebstoffsystem spezifiziert ist; übernehmen Sie nicht ungeprüft das Reinigungsverfahren eines anderen Lieferanten, ohne sicherzustellen, dass es für Lack und Dichtung zulässig ist.
Legen Sie bei einem Haftklebstoff-Aufbau den Applikationsdruck, die Kontaktreihenfolge, die Wartezeit vor der Handhabung, die Bauteiltemperatur und die Zeit zwischen Verklebung und Prüfung fest. Bei einem wärmeaktivierbaren Aufbau sind zusätzlich ein kontrolliertes Aktivierungsverfahren und ein auf die konkrete Dichtung und den Klebstoff abgestimmtes Temperaturfenster erforderlich. Dafür gelten unterschiedliche Prozesspläne. Wenden Sie keine Annahmen zur Wärmeaktivierung auf ein doppelseitiges PSA-PE-Schaumstoffklebeband an.
Verwenden Sie produktionsnahe Werkzeuge, Bediener oder Anlagen, Abdeckmaterialien und Teile. Berücksichtigen Sie realistische Liniengeschwindigkeit und Handhabung, wenn sie Positionierung oder Kontakt beeinflussen. Protokollieren Sie die Bedingungen, damit ein bestandenes Muster reproduzierbar ist und sich bei einem nicht bestandenen Muster die Ursache der Grenzfläche, Geometrie oder dem Prozess zuordnen lässt, statt sie nachträglich zu vermuten.
Qualifizierungsmatrix am Fahrzeugprogramm ausrichten
Der OEM sollte das Einsatzprofil und die Akzeptanzkriterien festlegen. Je nach Einbauort im Fahrzeug können im Prüfplan definierte Temperaturwechsel, Feuchtigkeits- oder Wassereinwirkung, Vibration, Reinigungschemikalien oder Alterungsbedingungen erforderlich sein. Nehmen Sie nur die für die Anwendung erforderlichen Bedingungen auf; eine allgemeine Checkliste ersetzt nicht die Fahrzeugspezifikation.
Prüfen Sie montierte Verbindungen mit dem konkret benannten Klarlack und der Dichtleiste, nicht nur isolierte Klebstoffproben. Kontrollieren Sie Haltekraft und Position vor und nach der Konditionierung und dokumentieren Sie anschließend Fehlerort und Erscheinungsbild. Unterscheiden Sie im Fehlerfall zwischen Ablösung an der Klebstoffgrenzfläche, kohäsivem Versagen, Substratschädigung, Verformung der Dichtung und Lackschädigung. Ein einzelner Schälversuch beantwortet nicht alle Fragen zu einer langen, gekrümmten Dichtleistenverbindung.
Prüfen Sie Muster der konkret benannten Type auf der spezifizierten Dichtung und dem spezifizierten Klarlack, mit dem Produktionsprozess und anhand der im Programm festgelegten Umwelt- und Haltekriterien. Gehen Sie stufenweise vor: Prüfen Sie zunächst, ob sich der Kandidat auf den exakten Oberflächen benetzt und in Position bleibt; bewerten Sie anschließend repräsentative Geometrie und Linienapplikation; führen Sie abschließend die im Programm festgelegten Umwelt- und Dauerhaltbarkeitsprüfungen durch. Legen Sie die Bestehens- und Ablehnungsgrenzen vorab fest. Ändern sich Materialpaarung, Prozess oder Akzeptanzkriterien, bewerten Sie vor Übernahme der Freigabe, ob die vorhandenen Nachweise weiterhin gelten.
Was vor der Freigabe eines Kandidaten anzufordern ist
Eine Lieferantenprüfung lässt sich beschleunigen, wenn die Anfrage Dichtungsmasse und Oberflächenzustand der Dichtleiste, Lack-/Klarlacksystem und Revision, Verbindungszeichnung und Toleranzen, Kompression der Dichtung und Haltemethode, Applikationsreihenfolge, Linienbedingungen, erforderliche Einwirkungen und OEM-Prüfverfahren enthält. Fordern Sie Daten zur exakt vorgeschlagenen Type und ihrem Aufbau an. Eine Seite zur Produktfamilie oder das technische Datenblatt eines anderen Lieferanten ist kein typspezifischer Qualifizierungsbericht.
Die praktische Freigaberegel ist einfach: Geben Sie ausschließlich den Aufbau frei, der mit der spezifizierten Dichtung und Oberfläche, bei repräsentativer Geometrie, in einem reproduzierbaren Prozess und anhand der schriftlichen Kriterien des Programms geprüft wurde. Wurde eine konkrete LubandArt-Type nicht mit dieser Materialkombination geprüft, behandeln Sie sie als Musterkandidaten und fordern Sie eine klar abgegrenzte Bewertung an. Die öffentlich zugänglichen Seiten zu PE-Schaumstoff und Automotive zeigen mögliche Projektwege auf; sie bedeuten weder eine OEM-Freigabe noch garantierte Klarlackkompatibilität.
Informationen zum Produktfamilien-Aufbau finden Sie unter Produktseite für doppelseitiges PE-Schaumklebeband von LubandArt und Automotive-Klebebandanwendungen von LubandArt. Leitfaden PE-Schaumstoff- oder Acrylschaumband erläutert den Unterschied zwischen den Trägermaterialien; Leitfaden zur Qualifizierung einer PE-Schaumbandverbindung behandelt einen separaten Anwendungsfall für eine Geräteverbindung.
Häufig gestellte Fragen
Kann doppelseitiges PE-Schaumstoffklebeband eine EPDM-Dichtleiste mit Fahrzeugklarlack verbinden?
Es kann als Kandidat bewertet werden, doch die Produktfamilienbezeichnung belegt keine Kompatibilität. Prüfen Sie die genaue Dichtungsmasse, Oberfläche, Geometrie und den Prozess mit der vorgeschlagenen Type anhand der Anforderungen des Fahrzeugprogramms.
Ist doppelseitiger PSA-PE-Schaumstoff dasselbe wie wärmeaktivierbares Klebeband zur Befestigung von Dichtleisten?
Nein. Bei doppelseitigem PSA befindet sich auf beiden Seiten ein Haftklebstoff. Manche konkret benannten Produkte verwenden auf jeder Seite unterschiedliche Klebstofftypen, darunter einen wärmeaktivierbaren Klebstoff auf der Dichtungsseite. Bestätigen Sie den Aufbau des Kandidaten und den erforderlichen Linienprozess.
Welche Informationen sollte ich für eine Musterprüfung senden?
Senden Sie Material und Revision der Dichtleiste, Angaben zu Lack und Klarlack, die Verbindungszeichnung, das Kompressions- und Haltekonzept, den Applikationsprozess, die Einsatzbedingungen und die OEM-Akzeptanzverfahren. Geben Sie die vorgeschlagene Type an und fordern Sie Nachweise für genau diese Kombination an.
Senden Sie Material und Revision der Dichtleiste, Klarlacksystem, Verbindungszeichnung, Kompressions-/Haltekonzept, Prozessabfolge und OEM-Akzeptanzkriterien, damit ein Erprobungsumfang für ein Kandidatenmuster festgelegt werden kann.
Angebot anfordern · [email protected] · WhatsApp +86 180 6469 2463
Diese Konstruktion für eine Serie benötigt?
Angebot erhalten