
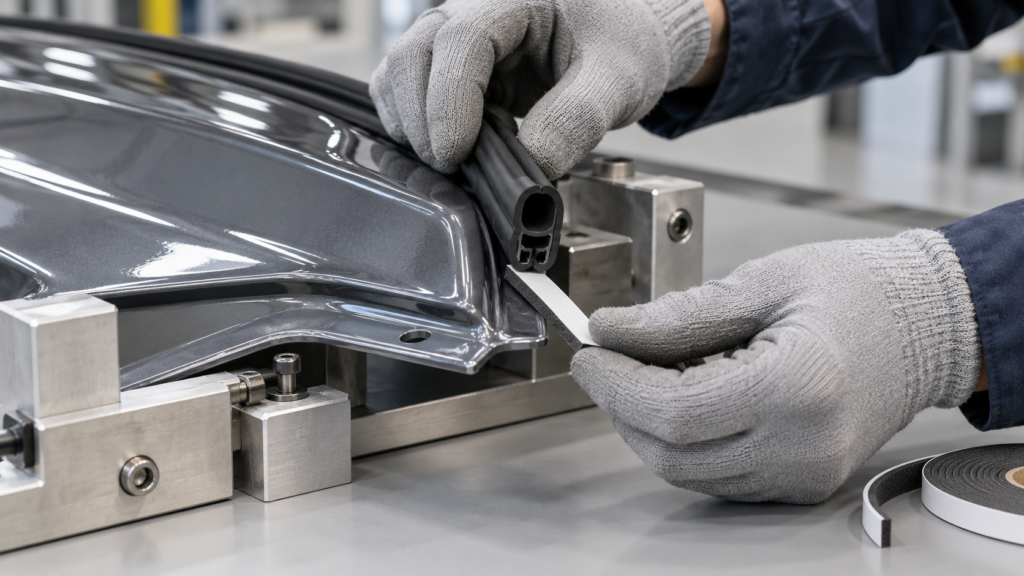
¿Qué debe verificarse antes de aprobar una cinta para adherir un burlete automotriz al barniz transparente?
Identifique ambas superficies reales y la arquitectura adhesiva, reproduzca el proceso de producción y supere las pruebas de la unión ensamblada definidas por el OEM con el grado propuesto antes de aprobarlo. Las denominaciones de familias de productos y los datos de la competencia no califican una combinación específica.
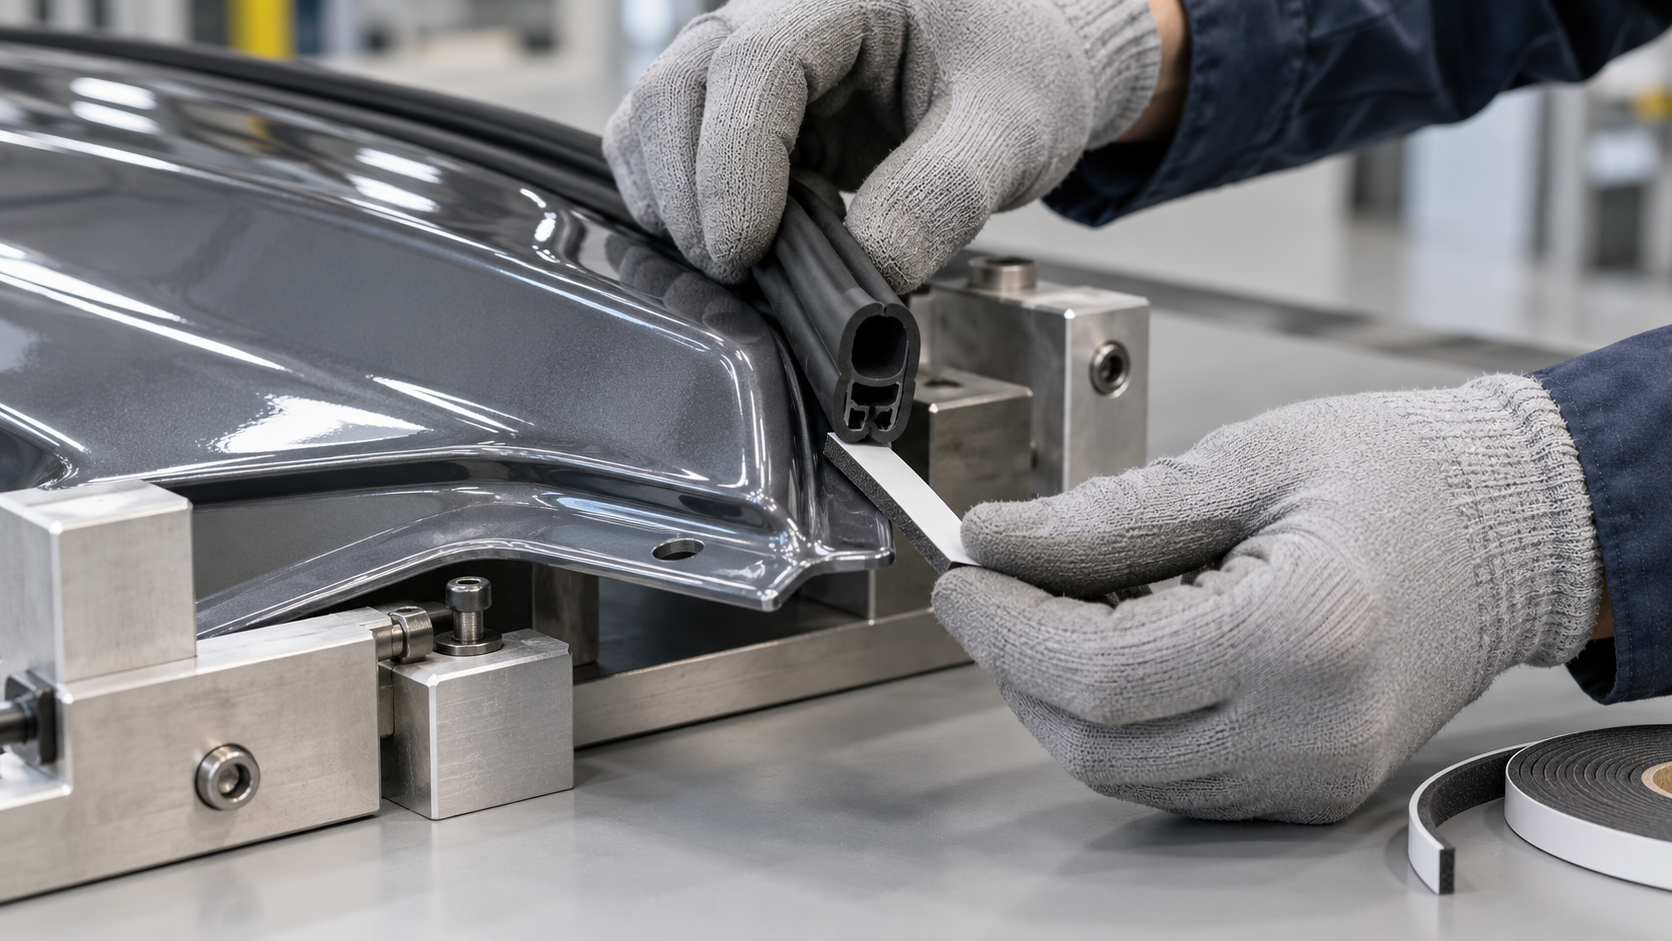
Esta es una orientación B2B preliminar. Las fuentes de 3M y tesa describen únicamente sus productos identificados. LubandArt publica espuma de PE con PSA en ambas caras y una vía de aplicación para burletes automotrices, pero aquí no se aprueba ningún grado identificado para un compuesto de burlete, barniz transparente o programa de vehículo concretos.
Una cinta que mantiene un burlete automotriz en su sitio durante el montaje no queda calificada por llamarse «cinta de espuma» o «grado automotriz». La decisión de liberar una cinta para burletes automotrices sobre barniz transparente depende de si una construcción identificada se adhiere al burlete exacto y al acabado real del vehículo mediante el proceso de producción y luego cumple los criterios de retención y aspecto del programa del vehículo. Identifique ambas superficies reales y la arquitectura adhesiva, reproduzca el proceso de producción y supere las pruebas de la unión ensamblada definidas por el OEM con el grado propuesto antes de aprobarlo.
En una cinta de espuma de PE de doble cara, ambas caras adhesivas son sensibles a la presión. Esta arquitectura difiere de la de un producto diseñado con un adhesivo activado por calor en el lado del elastómero y un adhesivo sensible a la presión en el lado del panel pintado. Los dos enfoques pueden responder a distintas necesidades de superficie y fabricación; no son intercambiables sin realizar pruebas.
Empiece por las dos superficies y la arquitectura de unión
Registre la formulación/revisión exacta y el estado de la superficie; después, pruebe la cara de contacto real del adhesivo. Anote el compuesto y la revisión del burlete, incluido si el adhesivo toca EPDM, TPE, un recubrimiento, un flocado u otra superficie tratada. En el lado de la carrocería, identifique el sistema de pintura y barniz transparente, su revisión, historial de curado, textura y cualquier exposición durante la manipulación o a agentes desmoldeantes. «Goma sobre pintura» deja demasiadas incógnitas para un plan de calificación.
A continuación, dibuje la estructura de capas propuesta. Una cinta de espuma de PE de doble cara suele llevar adhesivo sensible a la presión en ambos lados de un soporte de espuma. Confirme qué cara toca la junta y cuál toca el barniz transparente, además del liner, el espesor, el ancho, el formato de empalme o troquelado y cualquier imprimación o tratamiento superficial que el programa del vehículo permita realmente.
Confirme la estructura exacta de capas y siga únicamente el proceso del grado identificado; no transfiera a LubandArt procesos ni valores de 3M. Una comparación útil es 3M Attachment Tape 4981. Su ficha técnica describe una construcción específica con un adhesivo activado por calor destinado a materiales EPDM o Santoprene y un adhesivo sensible a la presión para superficies que incluyen pinturas automotrices. Esto demuestra que existen construcciones adhesivas asimétricas para aplicaciones definidas; no demuestra que este producto, sus valores o su proceso sean aplicables a un grado de LubandArt. La pregunta de ingeniería pertinente es si la arquitectura de cinta propuesta coincide con ambas interfaces y con el proceso de línea disponible. Otra fuente, página del producto tesa ACXplus 74508 Seal Line, describe un producto identificado de tesa; no constituye evidencia de equivalencia ni de rendimiento para LubandArt.
La página del producto de espuma de PE de LubandArt describe un soporte de espuma de PE con adhesivo sensible a la presión en ambas caras, con dimensiones y sistema adhesivo configurables. La sección de automoción incluye el montaje de burletes entre los ejemplos de aplicación e indica a los compradores que confirmen la familia adecuada mediante la información del proyecto y pruebas con muestras. Esas páginas permiten conversar sobre una familia candidata; no establecen compatibilidad con un barniz transparente, compuesto de burlete o programa OEM concretos.
Compruebe la geometría, la compresión y los esfuerzos
En la prueba, use un recorrido, esquinas, tolerancias, área de contacto y compresión instalada representativos. Las uniones de burletes no son probetas planas de pelado. Registre la sección transversal del burlete, el ancho de la zona de adhesión, la longitud del recorrido, los radios de las esquinas, las uniones y empalmes, y la variación prevista por las tolerancias de extrusión y del panel de carrocería. Compruebe si la cinta sigue el recorrido sin arrugas, puentes, salientes en los bordes ni huecos locales. En una sección conformada o curva, inspeccione la pieza instalada con la geometría del peor caso; no se base únicamente en un plano nominal.
A continuación, determine las condiciones de funcionamiento de la junta. ¿La unión adhesiva solo retiene una junta cuya compresión controla el diseño de la puerta o del panel, o se espera que resista una carga sostenida de pelado o cizallamiento? Defina la compresión instalada y el origen de esa carga. La cinta no debe considerarse sustituto de los elementos de retención mecánica de la junta ni de un diseño que controle la compresión.
Antes de preparar muestras, defina observaciones medibles: desplazamiento de posición, levantamiento de bordes, salida visible del adhesivo, exposición de la línea de unión, separación local y cualquier cambio en el perfil de la junta. Acuerde los límites aceptables con el OEM o la autoridad de diseño responsable. No existe un espesor ni un valor de compresión universal que pueda seleccionarse solo por el nombre de una familia.
Reproduzca el proceso de fabricación
Registre la construcción de la cinta, el liner, la preparación de la superficie, la secuencia, la presión, el tiempo de permanencia, la temperatura y los tiempos de línea; valide la activación por calor solo cuando la requiera esa construcción identificada. Una muestra preparada a mano puede ocultar problemas que aparecen en la línea. Registre cómo se corta o extruye el burlete, cómo se convierte y se coloca el liner de la cinta, cómo el operario o el equipo posiciona la pieza y cómo llega la presión a la zona de unión. Incluya la preparación superficial solo según lo especificado para los materiales reales y el sistema adhesivo candidato; no copie el método de limpieza de otro proveedor sin confirmar que está permitido para la pintura y la junta.
Para una construcción sensible a la presión, defina la presión de aplicación, la secuencia de contacto, el tiempo de permanencia antes de manipular, la temperatura de la pieza y el tiempo entre la unión y la prueba. Para una construcción activada por calor, el proceso también requiere un método de activación controlado y una ventana térmica adecuada para la junta y el adhesivo exactos. Son planes de proceso distintos. No aplique supuestos de activación por calor a una cinta de espuma de PE con PSA en ambas caras.
Use herramientas, operarios o equipos, liners y piezas representativos de la producción. Incluya una velocidad de línea y una manipulación realistas si afectan al posicionamiento o al contacto. Registre las condiciones para poder repetir una muestra aprobada y para poder atribuir una muestra fallida a la interfaz, la geometría o el proceso, en vez de tener que hacer conjeturas después.
Prepare una matriz de calificación conforme al programa
El OEM debe definir el perfil de servicio y los criterios de aceptación. Según la ubicación en el vehículo, el plan puede requerir ciclos de temperatura especificados, exposición a humedad o agua, vibración, productos químicos de limpieza o condiciones de envejecimiento. Incluya únicamente las condiciones requeridas para la aplicación; una lista de comprobación genérica no sustituye la especificación del vehículo.
Pruebe uniones ensambladas con el barniz transparente y el burlete identificados, no solo probetas adhesivas aisladas. Inspeccione la retención y la posición antes y después del acondicionamiento y documente la ubicación y el aspecto del fallo. Si se produce un fallo, distinga entre separación adhesiva, fallo cohesivo, daño del sustrato, deformación de la junta o daño de la pintura. Un único resultado de pelado no responde a todas las preguntas sobre una unión larga y curva de burlete.
Pruebe muestras del grado identificado sobre la junta y el barniz transparente especificados, usando el proceso de producción y los criterios ambientales y de retención definidos por el programa. Tome la decisión por etapas: primero compruebe si el candidato moja y permanece en posición sobre las superficies exactas; después evalúe la geometría representativa y la aplicación en línea; por último, realice las pruebas ambientales y de durabilidad definidas por el programa. Establezca de antemano los límites de aprobación y rechazo. Si cambia la combinación de materiales, el proceso o los criterios de aceptación, evalúe si la evidencia sigue siendo aplicable antes de mantener la aprobación.
Qué solicitar antes de aprobar un candidato
La revisión del proveedor puede avanzar más rápido si la solicitud incluye el compuesto y el estado superficial del burlete, el sistema y la revisión de pintura/barniz transparente, el plano de la unión y sus tolerancias, la compresión de la junta y el método de retención, la secuencia de aplicación, las condiciones de línea, las exposiciones requeridas y los métodos de prueba del OEM. Solicite datos del grado y la construcción exactos propuestos. Una página sobre una familia de productos o la ficha técnica de otro proveedor no es un informe de calificación específico del grado.
La regla práctica de liberación es sencilla: apruebe únicamente la construcción probada sobre la junta y el acabado especificados, con geometría representativa, mediante un proceso repetible y frente a los criterios escritos del programa. Si un grado específico de LubandArt no se ha probado con esa combinación, considérelo candidato para muestras y solicite una evaluación con alcance definido. Las páginas públicas de espuma de PE y automoción indican posibles vías para el proyecto, no una aprobación OEM ni una compatibilidad garantizada con el barniz transparente.
Para conocer la construcción de la familia de productos, consulte página del producto de cinta de espuma PE de doble cara de LubandArt y aplicaciones automotrices de cinta de LubandArt. guía sobre espuma PE y espuma acrílica explica la diferencia entre soportes; guía para cualificar una unión con cinta de espuma PE trata un caso de uso distinto para una unión de electrodomésticos.
Preguntas frecuentes
¿Puede una cinta de espuma de PE de doble cara adherir un burlete de EPDM al barniz transparente de un vehículo?
Puede evaluarse como candidata, pero el nombre de la familia no establece compatibilidad. Pruebe el compuesto exacto de la junta, el acabado, la geometría y el proceso con el grado propuesto frente a los requisitos del programa del vehículo.
¿La espuma de PE con PSA en ambas caras es lo mismo que una cinta de fijación de burletes activada por calor?
No. La espuma de PE de doble cara con PSA utiliza adhesivo sensible a la presión en ambas caras. Algunos productos identificados usan distintos tipos de adhesivo en cada cara, incluido un adhesivo activado por calor en el lado de la junta. Confirme la construcción candidata y el proceso de línea que requiere.
¿Qué información debo enviar para revisar una muestra?
Envíe el material y la revisión del burlete, los detalles de pintura/barniz transparente, el plano de la unión, el diseño de compresión y retención, el proceso de aplicación, las exposiciones de servicio y los métodos de aceptación del OEM. Incluya el grado propuesto y solicite evidencia para esa combinación exacta.
Envíe el material/revisión del burlete, el sistema de barniz transparente, el plano de la unión, el diseño de compresión/retención, la secuencia del proceso y los criterios de aceptación del OEM para definir el alcance de una prueba con muestras candidatas.
Solicitar una cotización · [email protected] · WhatsApp +86 180 6469 2463
¿Necesita esta construcción para una producción?
Obtener cotización