
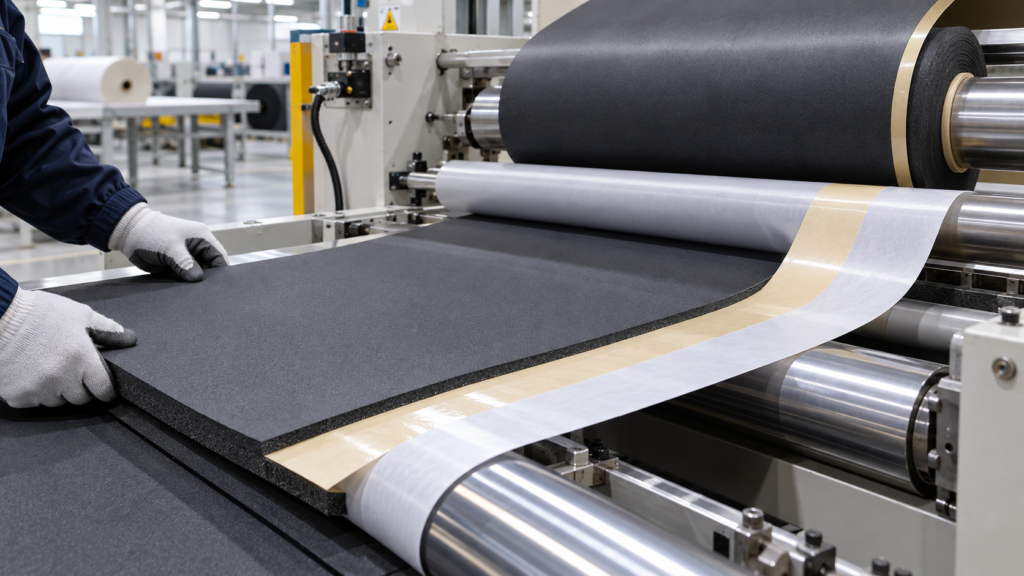
Cuando un convertidor necesita unir espuma de polietileno consigo misma o con otra capa de espuma, la interfaz adhesiva suele determinar si el laminado resiste la conversión y el montaje. Para laminar espuma de polietileno, la unión depende de la piel de la espuma, el estado de la superficie, el área de contacto, la compresión y el proceso de línea. Pruebe cinta de espuma PE de doble cara cuando se necesite una capa más gruesa, flexible o que rellene huecos; considere una cinta de transferencia para una interfaz más plana y delgada. Confirme las caras reales de la espuma, las condiciones de línea y el modo de fallo con muestras representativas antes de aprobar. Ninguna opción puede aprobarse solo porque el material se describa como “espuma PE”. Identifique el grado real de espuma y cualifique la construcción con material representativo.
Esta guía está dirigida a convertidores industriales de espuma e ingenieros de proceso de fabricantes OEM. Las formulaciones, la calidad de la piel, la densidad, la textura y el tratamiento superficial de la espuma de polietileno varían. Una cinta que se adhiere a una muestra puede no adherirse a otro lote o grado. La gama publicada de LubandArt sirve como punto de partida para la evaluación, no como afirmación general de que una construcción concreta se adhiera a todas las superficies de espuma PE.
Confirme qué se está laminando realmente
Empiece por las dos superficies que se unirán. Registre el proveedor y grado de la espuma, densidad, espesor, estructura celular, color y si la cara de unión es una piel lisa de extrusión, una superficie cortada, texturizada o tratada. Si la segunda capa es otra espuma, película, tejido o lámina, registre ese material por separado. “Espuma PE con espuma” no describe suficientemente el sustrato.
Pregunte si las caras recibieron tratamiento corona, llama o plasma y cuándo. No suponga que existe tratamiento solo porque el material se denomine PE. El polvo, los agentes de desmoldeo, los aditivos deslizantes, las variaciones de la piel y el almacenamiento pueden cambiar la superficie. La cara de unión debe estar limpia y seca, pero los productos de limpieza y el tratamiento deben seguir las instrucciones del fabricante de la espuma y comprobarse por compatibilidad. Registre el proceso real en lugar de aplicar una imprimación o un disolvente sin verificar.
Esto importa porque el PE es un material de baja energía superficial. La guía general de 3M sobre guía de unión de superficies de baja energía aborda el PE y la laminación de espuma como contextos de unión; no demuestra que una cinta específica funcione sobre una espuma PE concreta. Úsela como motivo para probar la interfaz, no como promesa de rendimiento.
Elija la construcción según la interfaz
Puede valer la pena probar un soporte de espuma de doble cara cuando las superficies sean irregulares, el conjunto necesite una línea de unión más gruesa o la junta requiera cierta flexibilidad y relleno de huecos. La página de LubandArt de cinta de espuma PE de doble cara indica un soporte de espuma PE de celda cerrada, espesores típicos de 0.5 a 8.0 mm y formatos de rollo jumbo, rollo cortado y piezas troqueladas. También indica que la construcción final y la compatibilidad con el sustrato deben confirmarse según la especificación del proyecto y una prueba de muestras. No interprete el rango publicado como garantía de adhesión entre espumas.
Puede considerarse una cinta de transferencia sin soporte cuando la interfaz sea más plana, importe el bajo espesor y la línea de conversión pueda manejar el adhesivo y el liner sin un soporte de espuma. Consulte la página del producto de cinta sin soporte para conocer el formato ofrecido y solicite el adhesivo, espesor y liner propuestos para las superficies reales de espuma. Una construcción más delgada no garantiza una mejor unión: si la cara de espuma es rugosa o compresible, puede dominar el contacto incompleto.
La elección debe responder al fallo que se quiere evitar. Si las capas de espuma se separan por un borde durante el troquelado, el bobinado o la manipulación, examine el inicio del pelado y la cobertura de los bordes. Si el laminado se desliza bajo una carga sostenida, evalúe el cizallamiento y la fluencia con la temperatura y carga reales. Si la espuma se aplasta o recupera de forma desigual, compruebe cómo influyen la presión de aplicación y el soporte en el espesor y la compresión. Son modos de fallo distintos; un solo valor de pelado del catálogo no los resuelve.
Controle las condiciones de laminación
Una muestra aplicada a mano puede ocultar problemas del proceso. Para un piloto, use la laminadora prevista o una simulación documentada. Registre velocidad de banda, presión del rodillo de presión o de aplicación, estado de los rodillos, alineación, tensión, temperatura del material y tiempo entre laminación y ensayo. Una presión excesiva puede comprimir la espuma blanda; una presión insuficiente puede dejar zonas con poco contacto adhesivo. Establezca el rango de trabajo en la línea real en vez de copiar la presión de la ficha de otro proveedor.
Use el mismo lote de espuma y preparación superficial para cada candidato. Si la cara está cortada o texturizada, mantenga constante la dirección de corte y el estado superficial. Aplique la cinta sin estirarla, evite atrapar residuos o aire y deje el tiempo de reposo o acondicionamiento indicado antes de comparar muestras. La ficha técnica de cinta de espuma PE 4466B de 3M remite a una guía de equipos de laminación para aplicaciones de banda ancha. Es un recordatorio útil de que importan el equipo y el control del proceso; sus datos numéricos corresponden solo a ese grado de 3M y a ese método de ensayo.
Para conocer las diferencias entre materiales de espuma, consulte la guía de LubandArt sobre espuma PE frente a EVA. Para principios de preparación superficial, consulte la guía sobre preparación de superficies y resistencia de unión. Ninguna sustituye las pruebas sobre las caras de espuma exactas de su proceso.
Realice una prueba de muestras que revele el fallo real
Acuerde la geometría de las muestras y los criterios de aceptación antes de la prueba. Incluya la espuma de producción, el ancho de unión, el estado de los bordes y cualquier troquelado o bobinado que vaya a experimentar el laminado. Compare las construcciones candidatas en las mismas condiciones. Un registro práctico de prueba incluye:
- proveedor, grado, lote, densidad, espesor y descripción de la cara de unión de ambas capas;
- construcción de la cinta, sistema adhesivo, liner, espesor y formato en rollo o convertido;
- preparación superficial, antigüedad del tratamiento, presión de aplicación, velocidad de línea y temperatura;
- tiempo de acondicionamiento y exposición ambiental antes del ensayo;
- inicio del pelado en el borde, desgarro cohesivo de la espuma, transferencia de adhesivo, separación limpia o fallo en la interfaz;
- espesor del laminado y recuperación de la compresión cuando afecten a la pieza terminada;
- cantidad de muestras y criterios de aprobación/rechazo acordados por ingeniería y calidad.
Use un método de pelado solo si representa la decisión que debe tomar. ASTM D3330/D3330M describe métodos para evaluar la adhesión por pelado de cintas sensibles a la presión en condiciones definidas e indica que la respuesta puede depender del soporte y del adhesivo. Un resultado sobre un panel estándar no cualifica por completo un laminado de espuma. Si el conjunto se expone a calor, humedad, vibración o compresión sostenida, añada el ensayo de aplicación correspondiente y defina cómo puede deformarse o fallar la propia espuma.
Inspeccione la superficie de fallo, no solo la fuerza máxima. Adhesivo en una cara, desgarro de espuma, separación interfacial limpia y levantamiento del borde apuntan a causas diferentes. Si se desgarra la espuma, el límite puede ser el propio material y no el adhesivo. Si la separación es limpia, confirme el estado superficial, la compatibilidad del adhesivo, la presión de aplicación y el reposo antes de cambiar el espesor de la cinta. Conserve fotos y referencias de lote para reproducir la siguiente prueba.
Incluya el proceso en la solicitud de cotización
Envíe al proveedor un resumen breve y completo: grados y fichas de la espuma, qué caras se unen, espesor y densidad, área de unión, tratamiento superficial, formato de conversión, condiciones de línea, entorno de servicio y el modo de fallo más importante. Añada un plano o una muestra si la pieza tiene contornos, recortes o restricciones en los bordes. Indique si necesita rollos jumbo, rollos cortados, láminas o piezas troqueladas y facilite las tolerancias objetivo.
Pida al proveedor que identifique la construcción propuesta y sus límites, facilite los datos técnicos específicos del grado disponibles y prepare muestras con la espuma de producción. Acuerde el protocolo de prueba y los criterios de aceptación antes de aprobar la producción en volumen. Si no dispone de esos datos, mantenga el material en evaluación de muestras en vez de tratar una descripción genérica como especificación aprobada.
Preguntas frecuentes
¿La cinta de espuma PE de doble cara se adhiere a cualquier superficie de espuma PE?
No. La piel, los aditivos, la textura, el tratamiento, la contaminación y las condiciones de aplicación varían. Confirme el material exacto y cualifique el grado propuesto con muestras representativas de producción.
¿Debo usar cinta de espuma o cinta de transferencia para laminar espuma?
Considere una construcción con soporte de espuma cuando la interfaz necesite una capa más gruesa, flexible o que rellene huecos. Considere una cinta de transferencia para una interfaz más plana y delgada y un proceso que pueda manejarla. Pruebe las caras reales de la espuma.
¿Puedo aprobar una cinta basándome solo en un valor de pelado?
No. El pelado es una respuesta entre varias y depende de condiciones definidas. Observe el modo de fallo y añada los ensayos de cizallamiento, compresión, envejecimiento o proceso que correspondan al laminado terminado.
¿Qué debo enviar para solicitar una recomendación de muestra?
Facilite ambos grados y caras de unión de la espuma, espesor y densidad, tratamiento superficial, geometría de la unión, condiciones de conversión, formato requerido, entorno de servicio y criterios de aceptación.
Envíe ambos grados y caras de unión de la espuma, el plano de la pieza, las condiciones de línea y el requisito de aceptación para solicitar una construcción candidata y un plan de prueba de muestras.
Solicitar cotización · [email protected] · WhatsApp +86 180 6469 2463
¿Necesita esta construcción para una producción?
Obtener cotización