
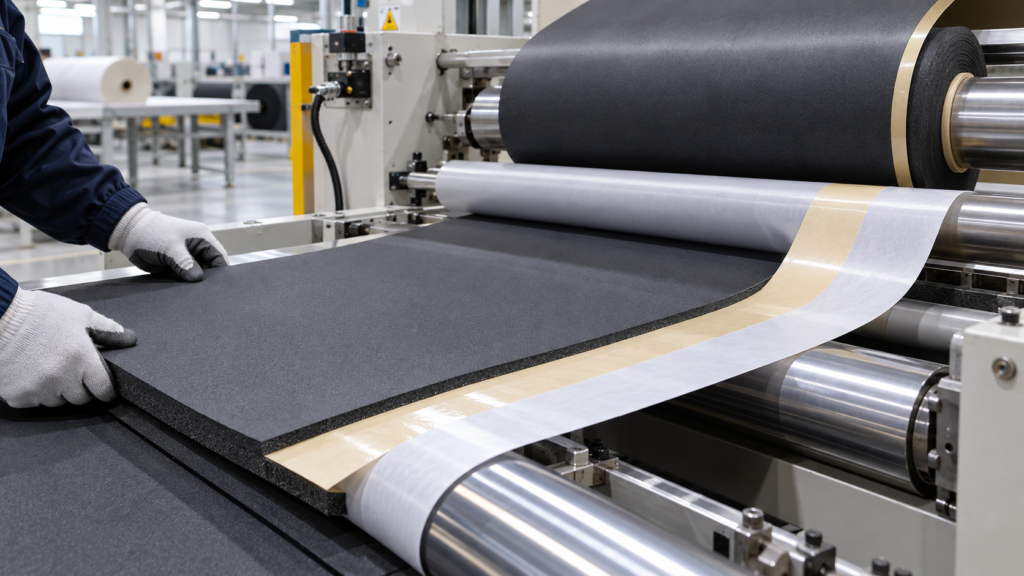
Khi bộ chuyển đổi cần nối bọt polyetylen với chính nó hoặc với một lớp bọt khác, bề mặt kết dính thường là bộ phận quyết định liệu laminate có tồn tại trong quá trình chuyển đổi và lắp ráp hay không. Đối với cán xốp polyetylen, bọt polyetylen liên kết phụ thuộc vào da bọt, tình trạng bề mặt, diện tích tiếp xúc, quá trình nén và dây chuyền. Băng keo PE hai mặt dùng thử, nơi cần một lớp dày hơn hoặc lấp đầy khoảng trống; xem xét việc xây dựng chuyển giao cho một giao diện phẳng hơn, mỏng hơn. Xác nhận chính xác mặt bọt, điều kiện dây chuyền và chế độ hỏng hóc trên các mẫu sản xuất đại diện trước khi giải phóng. Không có lựa chọn nào có thể được phê duyệt từ các từ “bọt PE” một mình. Xác định cấp độ bọt thực tế và đủ điều kiện xây dựng trên vật liệu đại diện trước khi giải phóng.
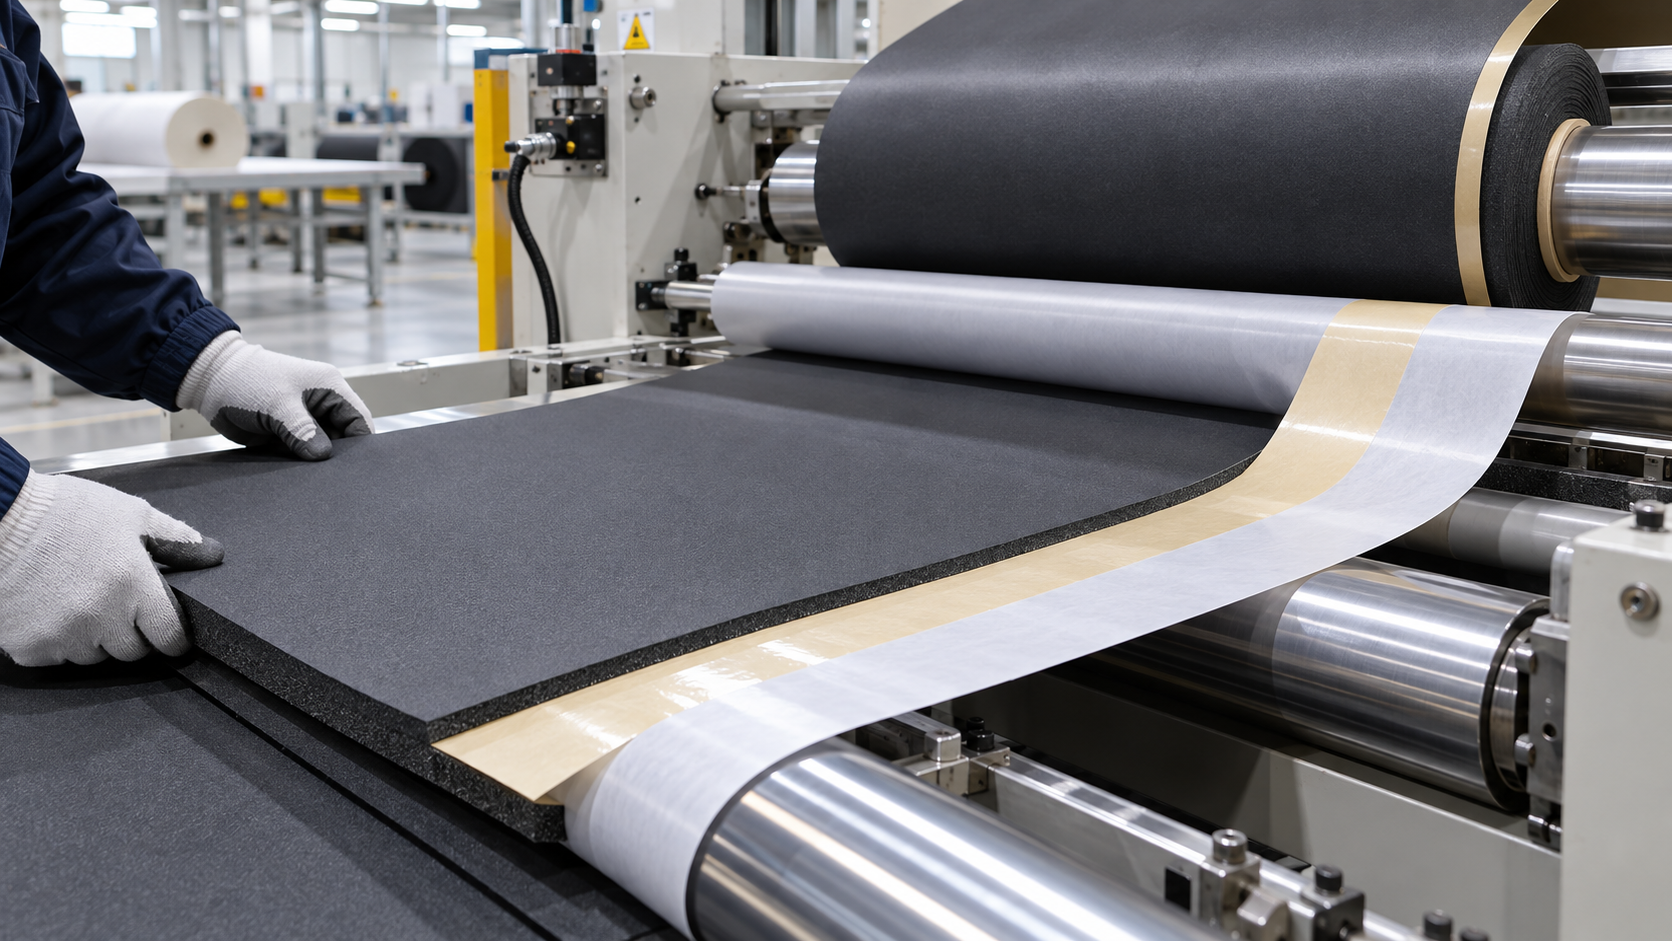
Hướng dẫn này dành cho bộ chuyển đổi bọt công nghiệp và kỹ sư quy trình OEM. Công thức bọt polyetylen, chất lượng da, mật độ, kết cấu và xử lý bề mặt khác nhau. Băng dính liên kết với một mẫu bọt có thể không liên kết với lô hoặc cấp khác. Dòng sản phẩm LubandArt đã xuất bản là một điểm khởi đầu để thảo luận, không phải là một tuyên bố chung rằng một công trình cụ thể liên kết mọi bề mặt bọt PE.
Xác nhận những gì thực sự đang được ép
Bắt đầu với hai bề mặt sẽ gặp nhau. Ghi lại nhà cung cấp bọt và cấp độ, mật độ, độ dày, cấu trúc tế bào, màu sắc và liệu mặt liên kết có phải là da nhẵn nhụi, bề mặt cắt, mặt có kết cấu hay mặt được xử lý hay không. Nếu lớp thứ hai là bọt, màng, vải hoặc giấy bạc khác, hãy ghi lại vật liệu đó một cách riêng biệt. “PE foam to foam” không phải là mô tả hoàn chỉnh về chất nền.
Hỏi xem các khuôn mặt đã được điều trị bằng corona, ngọn lửa hoặc huyết tương hay chưa và khi nào điều trị đó xảy ra. Không cho rằng phương pháp điều trị có mặt vì vật liệu được mô tả là PE. Bụi, chất giải phóng, phụ gia trượt, biến đổi và bảo quản da có thể thay đổi bề mặt. Bề mặt liên kết phải sạch sẽ và khô ráo, nhưng các chất tẩy rửa và xử lý bề mặt phải tuân theo hướng dẫn của nhà sản xuất bọt và được kiểm tra tính tương thích. Ghi lại quy trình thực tế thay vì sử dụng sơn lót hoặc dung môi chưa được xác minh.
Sự khác biệt quan trọng bởi vì PE là một vật liệu có năng lượng bề mặt thấp. Hướng dẫn liên kết năng lượng bề mặt chung hướng dẫn liên kết năng lượng bề mặt thấp thảo luận về PE và cán xốp như bối cảnh liên kết; nó không xác định rằng bất kỳ băng được đặt tên nào sẽ hoạt động trên một bọt PE cụ thể. Hãy coi đó là một lý do để kiểm tra giao diện, chứ không phải là một lời hứa về hiệu suất.
Chọn cấu trúc xung quanh giao diện
Chất mang bọt hai mặt có thể đáng để thử nghiệm khi các bề mặt không đồng đều, cụm cần đường liên kết dày hơn hoặc lợi ích chung từ việc tuân thủ và lấp đầy khoảng trống. LubandArt’s băng keo xốp PE hai mặt page lists a closed-cell PE foam carrier, typical thicknesses from 0.5 to 8.0 mm, and jumbo, slit-roll and die-cut formats. Trang này cũng nêu rõ rằng cấu trúc cuối cùng và sự phù hợp của chất nền phải được xác nhận dựa trên đặc điểm kỹ thuật của dự án và thử nghiệm mẫu. Không coi phạm vi được hiển thị như một sự đảm bảo cho độ bám dính từ bọt đến bọt.
Băng chuyển không có sóng mang có thể được xem xét khi giao diện phẳng hơn, độ mỏng hơn và đường chuyển đổi có thể xử lý chất kết dính và lớp lót mà không cần chất mang bọt. Xem trang sản phẩm băng keo miễn phí trang sản phẩm băng keo không chất nền để biết định dạng được cung cấp, sau đó yêu cầu hệ thống kết dính, độ dày và lớp lót được đề xuất cho các bề mặt bọt thực tế. Cấu trúc mỏng hơn không tự động là liên kết tốt hơn: nếu bề mặt bọt thô ráp hoặc có thể nén, sự tiếp xúc không hoàn toàn có thể chiếm ưu thế.
Lựa chọn nên phản ánh thất bại mà bạn đang cố gắng ngăn chặn. Nếu các lớp bọt tách ra ở một cạnh trong quá trình cắt, cuộn hoặc xử lý khuôn, hãy kiểm tra sự bắt đầu bong tróc và độ bao phủ của cạnh. Nếu laminate trượt dưới một tải trọng bền vững, hãy đánh giá lực cắt và leo dưới nhiệt độ và tải trọng thực tế. Nếu bọt nghiền nát hoặc phục hồi không đều, hãy kiểm tra xem áp suất bôi và chất mang ảnh hưởng đến độ dày và độ nén như thế nào. Đây là những chế độ lỗi khác nhau, vì vậy một mã số của catalog không thể trả lời tất cả chúng.
Kiểm soát điều kiện cán màng
Một mẫu được áp dụng thủ công có thể che giấu các vấn đề về quy trình. Đối với thí điểm, hãy sử dụng máy ép hoặc mô phỏng bằng tài liệu. Ghi lại tốc độ web, nip hoặc áp suất ứng dụng, điều kiện con lăn, căn chỉnh, độ căng, nhiệt độ vật liệu và thời gian giữa cán và thử nghiệm. Áp lực quá mức có thể nén bọt mềm; áp lực không đủ có thể khiến các khu vực tiếp xúc với chất kết dính kém. Thiết lập phạm vi làm việc trên dây chuyền thực tế thay vì sao chép giá trị áp suất từ bảng sản phẩm của nhà cung cấp khác.
Sử dụng cùng một lô xốp và chuẩn bị bề mặt cho mỗi ứng viên. Nếu mặt bọt bị cắt hoặc có kết cấu, hãy giữ hướng cắt và điều kiện bề mặt nhất quán. Bôi băng keo mà không kéo dài nó, tránh bẫy các mảnh vụn hoặc không khí, và cho phép thời gian dừng hoặc điều hòa được chỉ định trước khi so sánh các mẫu. Bảng dữ liệu băng keo xốp Bảng dữ liệu băng keo xốp 3M PE chỉ cho người dùng hướng dẫn sử dụng thiết bị cán màng cho ứng dụng web rộng. Đó là một lời nhắc nhở hữu ích rằng vấn đề kiểm soát thiết bị và quy trình; dữ liệu hiệu suất số học của nó chỉ áp dụng cho cấp 3M đó và thiết lập thử nghiệm.
Để biết nền tảng về sự khác biệt về vật liệu bọt, hãy xem hướng dẫn về bọt Hướng dẫn sử dụng bọt PE so với bọt Eva của LubandArt. Đối với các nguyên tắc chuẩn bị bề mặt, xem hướng dẫn chuẩn bị bề mặt và cường độ liên kết của . Cả hai đều không thay thế thử nghiệm trên các bề mặt bọt chính xác trong quy trình của bạn.
Chạy thử nghiệm mẫu cho thấy sự thất bại thực sự
Thống nhất về hình dạng mẫu và tiêu chí nghiệm thu trước khi thử nghiệm. Bao gồm bọt sản xuất, chiều rộng liên kết, điều kiện cạnh và bất kỳ bước cắt hoặc cuộn dây nào mà laminate sẽ trải qua. So sánh các cấu trúc ứng viên trong cùng điều kiện. Hồ sơ thử nghiệm thực tế bao gồm:
- nhà cung cấp bọt, cấp, lô, mật độ, độ dày và mô tả bề mặt liên kết cho cả hai lớp;
- xây dựng băng keo, hệ thống kết dính, lớp lót, độ dày và cuộn hoặc định dạng được chuyển đổi;
- chuẩn bị bề mặt, tuổi xử lý, áp suất thi công, tốc độ và nhiệt độ đường truyền;
- thời gian điều hòa và tiếp xúc với môi trường trước khi thử nghiệm;
- bắt đầu bóc ở mép, rách bọt dính, chuyển chất kết dính, giải phóng sạch hoặc tách liên mặt;
- độ dày laminate và phục hồi nén trong đó chúng ảnh hưởng đến phần hoàn thiện;
- số lượng mẫu và các tiêu chí đạt/không đạt được thỏa thuận về kỹ thuật và chất lượng.
Chỉ sử dụng phương pháp bóc vỏ khi nó phản ánh quyết định bạn cần. ASTM D3330/D3330M mô tả các phương pháp đánh giá độ bám dính của vỏ băng nhạy áp suất trong các điều kiện xác định và lưu ý rằng đáp ứng có thể phụ thuộc vào lớp lót và chất kết dính của băng. Một kết quả bảng tiêu chuẩn không phải là một tiêu chuẩn hoàn chỉnh của một tấm gỗ xốp. Nếu tổ hợp của bạn tiếp xúc với nhiệt, độ ẩm, độ rung hoặc nén kéo dài, hãy thêm thử nghiệm ứng dụng có liên quan và xác định cách bản thân bọt có thể biến dạng hoặc không thành công.
Kiểm tra bề mặt hư hỏng, không chỉ lực đỉnh. Keo dính còn lại trên một mặt, rách bọt, làm sạch bề mặt tiếp xúc và điểm nâng cạnh đến các nguyên nhân khác nhau. Nếu bọt bị rách, sự thất bại có thể bị hạn chế bởi bọt chứ không phải là chất kết dính. Nếu phát hành là sạch sẽ, xác nhận điều kiện bề mặt, khả năng tương thích chất kết dính, áp lực ứng dụng và dừng lại trước khi thay đổi độ dày băng. Lưu giữ hình ảnh và tài liệu tham khảo lô đất với hồ sơ kiểm tra để lần thử nghiệm tiếp theo có thể tái tạo các điều kiện.
Đưa quy trình vào RFQ
Gửi cho nhà cung cấp một bản tóm tắt nhỏ, hoàn chỉnh: các cấp bọt và bảng dữ liệu, những bề mặt nào được nối, độ dày và mật độ, diện tích liên kết, xử lý bề mặt, định dạng chuyển đổi, điều kiện dây chuyền, môi trường dịch vụ và chế độ hỏng hóc quan trọng nhất. Bao gồm một bản vẽ hoặc mẫu nếu bộ phận có đường viền, đường cắt hoặc ràng buộc cạnh. Nêu rõ bạn cần cuộn jumbo, cuộn khe, tấm hoặc bộ phận cắt bế và cung cấp dung sai mục tiêu.
Yêu cầu nhà cung cấp xác định công trình được đề xuất và những hạn chế của nó, cung cấp dữ liệu kỹ thuật cụ thể theo cấp độ có sẵn và chuẩn bị mẫu bằng cách sử dụng bọt sản xuất. Thống nhất quy trình thử nghiệm và tiêu chí nghiệm thu trước khi phê duyệt khối lượng sản xuất. Nếu những chi tiết đó không có sẵn, hãy giữ nguyên liệu ở trạng thái đánh giá mẫu thay vì xử lý mô tả chung như một đặc điểm kỹ thuật được phát hành.
Các Câu Hỏi Thường Gặp
Băng keo PE hai mặt có liên kết với mọi bề mặt bọt PE không?
Không. Da xốp, phụ gia, kết cấu, điều kiện xử lý, nhiễm bẩn và ứng dụng khác nhau. Xác nhận vật liệu chính xác và đủ điều kiện cho một loại được đề xuất trên các mẫu đại diện cho sản xuất.
Tôi có nên sử dụng băng keo hoặc chuyển băng keo để cán bọt không?
Xem xét cấu trúc mang bọt khi giao diện cần một lớp dày hơn, tuân thủ hoặc lấp đầy khoảng trống. Xem xét việc chuyển giao cấu trúc cho một giao diện phẳng hơn, mỏng hơn và một quy trình có thể xử lý nó. Kiểm tra các mặt bọt thực tế.
Tôi có thể phê duyệt một băng từ giá trị bóc vỏ một mình không?
Không. Lột vỏ là một phản ứng trong các điều kiện xác định. Quan sát chế độ hỏng hóc và thêm các thử nghiệm cắt, nén, lão hóa hoặc quy trình phù hợp với lớp gỗ đã hoàn thành.
Tôi nên gửi gì để được giới thiệu mẫu?
Cung cấp cả cấp độ bọt và bề mặt liên kết, độ dày và mật độ, xử lý bề mặt, hình học liên kết, điều kiện chuyển đổi, định dạng cần thiết, môi trường dịch vụ và tiêu chí chấp nhận.
Gửi cả lớp bọt và mặt liên kết, bản vẽ chi tiết, điều kiện đường dây và yêu cầu nghiệm thu để yêu cầu xây dựng ứng cử viên và kế hoạch thử nghiệm mẫu.
Yêu cầu đề nghị · [email protected] · WhatsApp +86 180 6469 2463
Cần cấu tạo này cho một lô sản xuất?
Nhận báo giá