
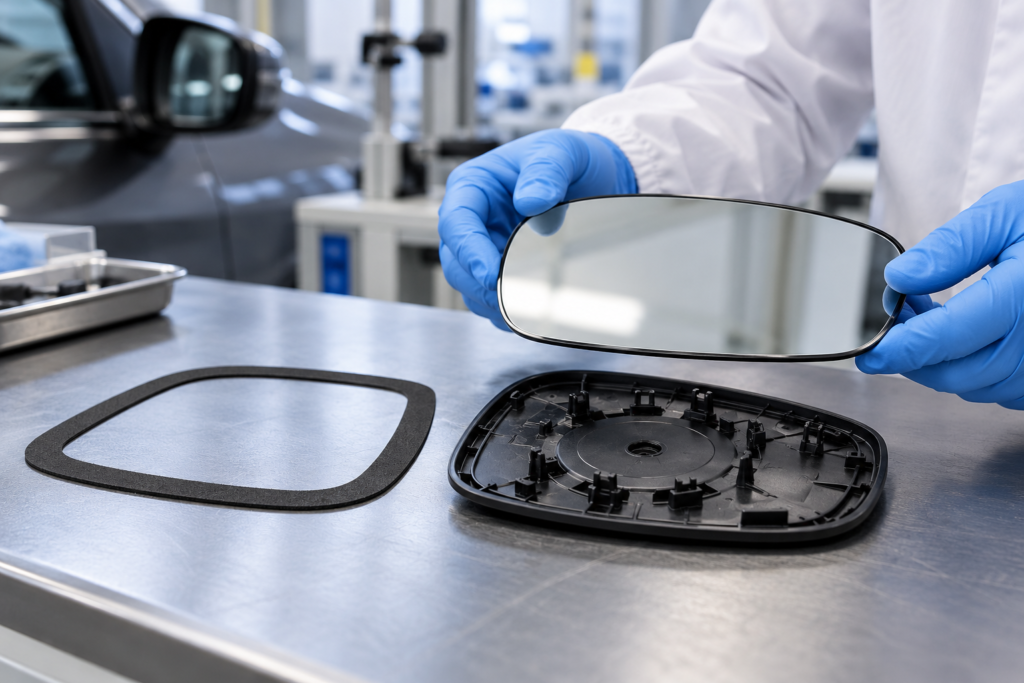
Las cifras y las referencias a métodos de ensayo de esta guía sirven únicamente para la selección preliminar. El rendimiento final depende de la construcción exacta, el espesor, el sustrato, la aplicación y el método de ensayo; solicite el informe correspondiente al grado propuesto antes de aprobarlo.
Una cinta de espuma de doble cara puede ser candidata para unir el cristal de un retrovisor exterior de automóvil a una placa base, pero el nombre de la aplicación por sí solo no permite homologar un grado. El OEM debe confirmar la superficie del cristal, el material de la placa base, el área de unión, la curvatura, la acumulación de tolerancias, el proceso de montaje y el entorno de servicio. Después, debe ensayar la construcción exacta de la cinta en un conjunto de retrovisor representativo, conforme a los criterios de aceptación definidos por el comprador. LubandArt indica la unión del cristal del retrovisor a la carcasa como aplicación y ofrece opciones de cinta de espuma acrílica y de PE; sus páginas no aportan una homologación específica de un grado para retrovisores ni un límite de aceptación universal.
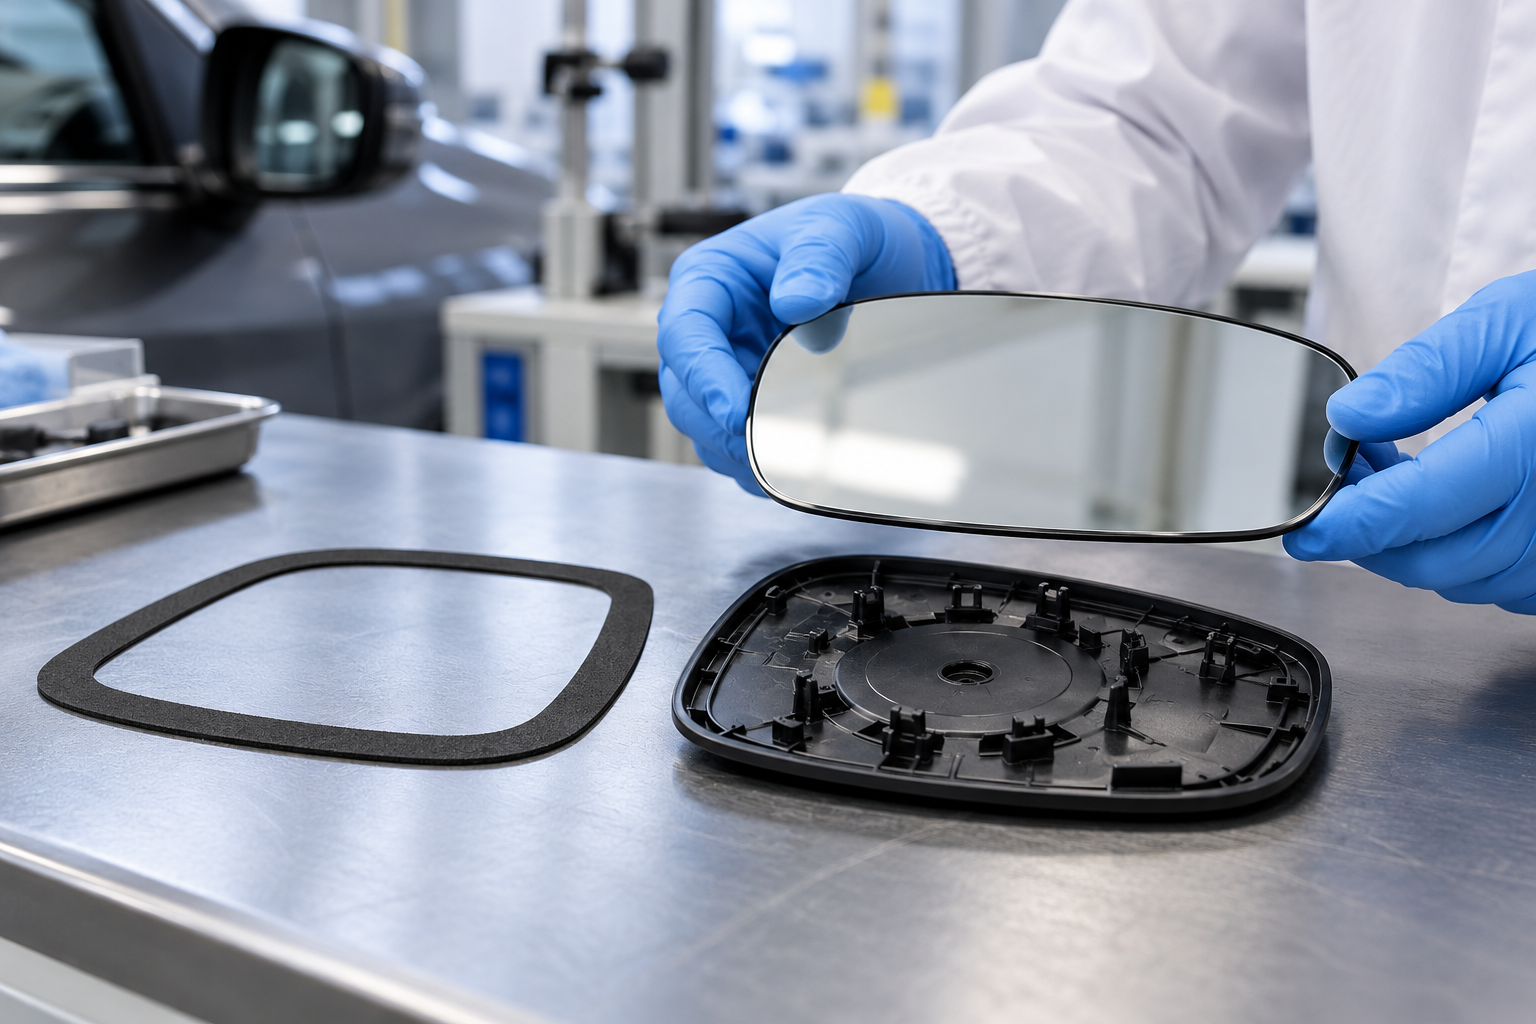
La primera decisión es identificar qué unión del retrovisor se está diseñando. Esta guía trata de la unión del cristal de un retrovisor exterior a su placa base o carcasa. No trata del botón o soporte de un retrovisor interior adherido al parabrisas. Esos sistemas pueden emplear otro proceso de unión estructural: 3M describe su sistema de fijación del soporte del retrovisor como una cinta adhesiva sensible a la presión que se aplica al herraje y después se cura con calor para unirlo al cristal del automóvil. Se trata de una arquitectura distinta, no de una recomendación de grado para una cinta de espuma entre el cristal del retrovisor y la placa base.
Defina la unión antes de comparar los grados de cinta
Documente las dos superficies que debe unir la cinta. «Cristal a plástico» no basta para un expediente de homologación. Identifique la cara del cristal que estará en contacto con el adhesivo y si tiene un revestimiento, un borde impreso, un elemento calefactor o una función electrocrómica. Identifique la resina de la placa base o carcasa, el acabado superficial, la textura, el historial de moldeo y cualquier revestimiento. Si se desconocen estos datos, el resultado de la muestra no puede vincularse con confianza al conjunto de producción.
A continuación, defina la geometría de la unión. Registre la superficie útil de adhesión, la anchura y el recorrido de la cinta, la geometría de las esquinas, la ubicación de los recortes y la curvatura del cristal y de la placa base. Incluya la acumulación de tolerancias de ambas piezas y la holgura o desajuste que debe absorber el conjunto. Una cinta que parece establecer buen contacto en una probeta plana puede comportarse de otra manera en un perímetro curvo, una superficie de adhesión estrecha o un relieve local. No dé por hecho que una espuma más gruesa resuelve automáticamente un contacto deficiente; el espesor, la compresión, el adhesivo y la geometría interactúan y deben comprobarse en la construcción real.
La masa y las características del retrovisor también influyen en la decisión. Indique si es calefactado, electrocrómico, grande, muy curvo o destinado a un camión o autobús, y si el cableado u otros componentes fijados transmiten cargas a la unión adhesiva. Estos casos de uso no son intercambiables. la información de producto de tesa para su cinta de espuma de PE 66108 describe específicamente el montaje del cristal de retrovisores exteriores de automóvil sobre una placa base, incluidos ejemplos de retrovisores electrocrómicos y retrovisores de vehículos comerciales más grandes y curvos. Estos detalles muestran por qué los diseñadores deben documentar la configuración y la curvatura del retrovisor; las dimensiones y las declaraciones de rendimiento de tesa corresponden únicamente a ese producto y no deben atribuirse a un grado de otro proveedor.
Seleccione una construcción para ensayar, no una denominación para aprobar
Las espumas acrílica y de PE describen familias de productos, no especificaciones completas para la unión de retrovisores. Compare las caras adhesivas exactas, el soporte de espuma, el espesor, la densidad o compresibilidad cuando se indiquen, el protector, el formato de conversión y la geometría del troquelado. La página de espuma acrílica de LubandArt incluye el cristal y determinados plásticos entre las familias de sustratos adecuados e indica que la idoneidad final se confirma según la especificación del proyecto y mediante ensayos con muestras. Su página de automoción menciona la unión del cristal del retrovisor a la carcasa como aplicación y presenta opciones de cinta de espuma acrílica y de PE. En conjunto, estas páginas justifican consultar al proveedor, pero no demuestran que un grado concreto haya superado la validación de un retrovisor por parte de un OEM.
Para cada candidato, pida al proveedor que identifique la construcción propuesta y las pruebas disponibles para esos materiales exactos. Una ficha genérica de la familia o la ficha técnica de un competidor no demuestra la adhesión al cristal revestido o a la resina moldeada del comprador. Si una especificación de producto incluye valores típicos, conserve el contexto del método de ensayo, el sustrato, el tiempo de reposo y el acondicionamiento. No clasifique valores obtenidos en condiciones distintas como si fueran directamente comparables.
Conviene distinguir entre la adecuación al diseño y la adecuación de la adhesión. La adecuación al diseño determina si la cinta cabe en la superficie de unión disponible, sigue la curvatura de la pieza, admite la tolerancia aprobada y evita interferencias con clips, calefactores o cableado. La adecuación de la adhesión determina si las caras adhesivas seleccionadas se adhieren a las superficies reales después de la preparación y los pasos de montaje acordados. Una opción debe cumplir ambos requisitos; superar un ensayo de pelado con una probeta plana no resuelve un problema de geometría o montaje.
Prepare un plan de muestras y de proceso representativo
Utilice piezas o probetas que reproduzcan las superficies de producción con la mayor fidelidad posible. Registre el proveedor del vidrio y el estado del recubrimiento o la impresión, la resina y el acabado de la placa base, el proceso de limpieza o tratamiento, el lote de cinta, el formato en rollo o troquelado, la cara de aplicación y el protector. Si no dispone de piezas de producción, documente qué características no reproduce la probeta. Una probeta de laboratorio pulida puede dar un resultado engañosamente favorable frente a un componente de producción moldeado, recubierto o manipulado.
Controle la secuencia de aplicación. Registre cómo se posiciona la cinta, cómo se retira el protector, la presión o el útil utilizado para establecer el contacto, el tiempo entre la aplicación y el ensamblaje, la presión de montaje y el período de reposo o acondicionamiento previo al ensayo. Si se prevé un proceso de colocación automatizado o semiautomatizado, incluya en la prueba la tolerancia de alineación, el tiempo de ciclo y la variación entre operarios o equipos. El objetivo no es reproducir los parámetros generales de aplicación del proveedor, sino hacer repetible el proceso aprobado por el comprador.
Una prueba útil distingue los fallos de interfaz de los fallos de proceso. Compruebe si la cinta contacta toda la superficie de unión prevista, si los bordes se levantan durante el montaje, si se forma algún hueco o arruga y si alguna característica de la pieza impide aplicar una presión uniforme. Fotografíe el conjunto en los mismos puntos antes y después del acondicionamiento. Si una muestra falla, registre la superficie y la ubicación del fallo en lugar de limitarse a indicar «adhesión deficiente». La permanencia del adhesivo en un lado, la rotura cohesiva, el desprendimiento del lado del vidrio y el levantamiento de bordes plantean distintas preguntas de seguimiento, aunque ninguno de estos indicios demuestra por sí solo la causa raíz.
Ensaye las condiciones de servicio a las que estará expuesto el espejo
Defina el plan de exposición según el programa del vehículo y la ubicación de instalación del espejo. Las condiciones pertinentes pueden incluir almacenamiento o servicio a altas y bajas temperaturas, humedad, exposición al agua o al lavado, exposición UV, vibración e impactos mecánicos. El OEM debe decidir qué secuencia, duración, cantidad de muestras y comprobaciones funcionales representan su caso de uso. Las páginas públicas de productos de LubandArt no establecen un programa universal de ensayos ni un criterio de aceptación para cintas de espejo.
Evalúe el conjunto antes y después de las exposiciones seleccionadas. Busque levantamiento de bordes, desplazamiento, pérdida de contacto, residuos visibles o cambios que afecten la posición funcional del espejo. Si el conjunto incorpora funciones de calefacción o electrocrómicas, compruebe su funcionamiento y las holguras del cableado después del acondicionamiento. Si cambian la masa o la curvatura del espejo, o la clase de vehículo, trátelo como una nueva condición de homologación, salvo que el equipo de ingeniería haya justificado la equivalencia.
El ejemplo de un fabricante puede ayudar a identificar variables, pero no sustituye el plan de ensayos del comprador. El documento de tesa 66108 incluye información sobre choque térmico por frío, UV, humedad y temperatura correspondiente a su propia construcción y ámbito de aplicación. la página de 3M sobre la unión estructural del soporte del retrovisor describe una aplicación sensible a la presión seguida de curado térmico para su sistema de fijación al parabrisas. 3M también indica que su cinta de espuma de PE 4492B se utiliza para la unión de espejos de automóvil, pero esa indicación de uso corresponde específicamente a 4492B. Ninguna de estas fuentes demuestra que una cinta de espuma LubandArt cumpla los requisitos del conjunto de espejo del comprador. Úselas para distinguir los sistemas de aplicación y formular preguntas; después, valide la cinta propuesta.
Defina antes de la prueba cómo se interpretarán los resultados
Antes de realizar los ensayos, acuerden qué constituye una aprobación, un fallo y una repetición del ensayo. Vinculen los criterios al plano, al programa del vehículo, al requisito funcional o a un acuerdo documentado con el cliente. Definan el número de muestras y los lotes, la preparación de la superficie, el proceso de aplicación, el acondicionamiento, los puntos de inspección y cualquier ensayo destructivo. Si una muestra falla, determinen si el siguiente paso es cambiar la estructura de la cinta, corregir el proceso, modificar la zona de adhesión o solicitar más pruebas. Cambiar varios factores a la vez dificulta la interpretación del resultado.
| Qué demuestra | Siguiente decisión | |
|---|---|---|
| La cinta no cabe en la zona disponible o no se adapta a la geometría aprobada | La opción evaluada puede ser incompatible con los límites de diseño | Revisar el espesor, el trazado del troquelado, la zona de adhesión o la tolerancia antes de afirmar que la adhesión es adecuada |
| La unión está incompleta antes del acondicionamiento ambiental | La interfaz o el proceso de aplicación no están listos para los ensayos de servicio | Revisar el estado de la superficie, la presión de contacto, la alineación y la estructura exacta de la cinta |
| El ensamblaje supera las comprobaciones iniciales, pero se desplaza o se despega tras la exposición | La combinación de estructura y proceso seleccionada no ha cumplido el perfil de servicio definido | Inspeccionar la zona de fallo y acordar una alternativa o una nueva prueba del proceso |
| La probeta supera la prueba, pero el ensamblaje del espejo en producción presenta variaciones | La probeta no representaba suficientemente la interfaz de unión ni el proceso de producción | Replantear la prueba con piezas, equipos y tolerancias de producción |
Utilice el resultado para homologar la combinación de estructura y proceso ensayada, no todas las cintas de la misma familia. Un cambio en el recubrimiento del vidrio, la resina, el acabado, el lote de cinta, el troquelado, la superficie de unión, la presión de montaje o el acondicionamiento puede alterar la conclusión. Mantenga la trazabilidad desde la revisión de la pieza del vehículo hasta el grado de cinta y el lote de muestra, para poder evaluar cualquier cambio posterior de proveedor o diseño frente a la misma referencia.
Qué enviar con una solicitud de oferta o de muestras
Envíe un plano o un esquema claro de la unión, las descripciones de los materiales del vidrio y la placa base, los acabados superficiales o recubrimientos, las dimensiones de la zona de unión, los datos de curvatura o tolerancias, las características del espejo, su ubicación en el vehículo y el perfil ambiental requerido. Incluya el método de colocación previsto, el método de fijación o aplicación de presión, el ritmo de producción, la cantidad de muestras y los criterios de aceptación, si ya están definidos. Pida al proveedor que confirme la estructura exacta que propone, qué informes pertinentes específicos del producto están disponibles y qué aspectos siguen sin verificarse para su ensamblaje.
La página de producto de la cinta de espuma acrílica y la página de aplicaciones de cintas para automoción ofrecen vías para analizar una opción. Para consultas sobre la interfaz de unión, consulte la guía de preparación de superficies y resistencia de la unión. Estas páginas ayudan a iniciar la revisión técnica; la decisión de aprobación sigue dependiendo del grado propuesto y de la prueba del OEM con una muestra representativa.
La regla práctica de aprobación es sencilla: elija una opción solo después de definir la geometría de la unión y ambos sustratos, y apruébela solo después de que la construcción exacta supere el plan representativo del comprador para el proceso y las condiciones de servicio. Una indicación de uso para espejos o el resultado de un producto de la competencia no constituye una homologación del conjunto.
Preguntas frecuentes
¿Publica LubandArt algún grado de cinta aprobado para la unión de espejos exteriores?
Las páginas públicas identifican la unión del cristal del espejo a la carcasa como una aplicación y muestran opciones de cinta acrílica y de espuma de PE, pero no publican una aprobación ni un informe específico para un grado en aplicaciones de espejos. Confirme la construcción y valídela con piezas representativas.
¿Puede el resultado de una cinta para espejos de 3M o tesa servir para aprobar un grado de LubandArt?
No. Los resultados corresponden al grado y a las condiciones indicados. Pueden ayudar a identificar variables de diseño, pero la construcción propuesta debe ensayarse sobre las superficies y el conjunto del comprador.
¿Es la cinta para unir el cristal de un espejo exterior a la placa base la misma que la cinta para fijar el soporte del espejo retrovisor al parabrisas?
No. El soporte del espejo retrovisor se une al cristal del parabrisas y puede requerir un sistema estructural de curado térmico. Esta guía trata sobre la cinta de espuma colocada entre el cristal de un espejo exterior y su placa base o carcasa.
Envíe el plano de la unión, los datos del cristal y su recubrimiento, el material de la placa base, la zona de adhesión y su curvatura, las características del espejo, el proceso y el perfil de servicio para solicitar una propuesta de construcción y un plan de muestras.
Solicitar presupuesto · [email protected] · WhatsApp +86 180 6469 2463
¿Necesita esta construcción para una producción?
Obtener cotización