Zentrale Frage: Welches doppelseitige Klebeband hält ein Typenschild auf pulverbeschichtetem Stahl?
Direkte Antwort: Die Kontaktfläche entscheidet über die Haftung auf pulverbeschichtetem Stahl: Ein Träger, der sich der Beschichtungsstruktur anpasst (PE-Schaum auf rauen oder gewölbten Blechen, dünnes PET nur auf glatten, ebenen Blechen), hält. Ein Träger, der die Struktur überbrückt, ohne sie zu berühren, hält nicht.
Technischer Hinweis: Die Angaben und Verweise auf Prüfmethoden in diesem Leitfaden dienen ausschließlich der Vorauswahl. Die endgültige Leistung hängt vom genauen Aufbau, der Dicke, dem Substrat, der Anwendung und der Prüfmethode ab. Fordern Sie vor der Freigabe den Prüfbericht für die vorgeschlagene Produktausführung an.
Die meisten Ausfälle von Typenschildern auf pulverbeschichtetem Stahl werden gleich beschrieben: „Das Klebeband hat sich gelöst.“ Diese Beschreibung lässt den Punkt aus, an dem ein Einkäufer ansetzen kann. Das Schild löste sich nicht, weil die Klebkraft grundsätzlich zu gering war. Es löste sich, weil das Klebeband nie mit einem ausreichend großen Teil der Beschichtung in Kontakt kam, um seine Klebkraft zu entfalten.
Die Kontaktfläche entscheidet über die Haftung auf pulverbeschichtetem Stahl: Ein Trägermaterial, das sich der Beschichtungsstruktur anpasst (PE-Schaumstoff bei rauen oder gewölbten Platten, dünnes PET nur bei glatten, ebenen Platten), hält. Ein Trägermaterial, das die Struktur überbrückt, ohne sie zu berühren, hält nicht.
Im Folgenden geht es darum, diese Regel ohne Spekulationen anzuwenden, und um die drei Prozessvariablen an der Fertigungslinie, die darüber entscheiden, ob der im Musterraum freigegebene Aufbau auch unter den Bedingungen der tatsächlichen Montage funktioniert.
Warum die Pulverbeschichtung die entscheidende Variable ist und nicht das Klebeband
Pulverbeschichtungen sind eine häufige Ursache für schlechte Haftung, da die Beschichtungsrezeptur, die Aushärtung und die Oberflächenstruktur beeinflussen, wie gut ein Klebstoff haftet.
Dieser Satz ist wörtlich zu nehmen. Die Oberfläche, mit der ein Typenschild in Kontakt kommt, ist kein Stahl. Es handelt sich um eine ausgehärtete Polymerbeschichtung, die typischerweise elektrostatisch aufgetragen und eingebrannt wird. Ihre Oberfläche reicht von nahezu spiegelglatt bis zu einer gezielt erzeugten Orangenhautstruktur. Zwei Bleche, die beide dieselbe Beschichtungsspezifikation erfüllen, können demselben Klebeband sehr unterschiedliche Oberflächen bieten, weil Schichtdicke, Aushärtungsfenster und Additivpaket sowohl die Oberflächenenergie als auch das mechanische Oberflächenprofil beeinflussen.
Für Einkäufer ändert sich damit die erste Frage. Statt „Welches Klebeband ist am stärksten?“ lautet die entscheidende Frage: „Wie viel Kontakt kann das Klebeband mit dieser Beschichtung tatsächlich herstellen?“ Ein Klebebandaufbau, der über die gesamte Plattenfläche Kontakt zur Beschichtung herstellt, verhält sich wie ein anderes Produkt als einer, der nur die Erhebungen einer strukturierten Oberfläche berührt.
Was das Trägermaterial auf einer strukturierten Platte tatsächlich verändert
Eine Pulverbeschichtung ist ein ausgehärteter Polymerfilm mit eigener Oberflächenstruktur. Das Klebeband muss daher diese Struktur benetzen und nicht den darunterliegenden Stahl.
Der Träger bestimmt, ob diese Benetzung möglich ist. Raue Gussteile, Schweißnähte und stark strukturierte Beschichtungen verringern die Kontaktfläche für Klebstoffe. Auf einer strukturierten Beschichtung kann ein steifer Träger nur die Erhebungen berühren; die Vertiefungen bleiben luftgefüllt. Ein Schaumstoffträger passt sich bei gleichem Anpressdruck an diese Vertiefungen an. Deshalb verhalten sich Schaumstoff- und Folienträger auf demselben Paneel so unterschiedlich, obwohl sie mit Klebstoffen ähnlicher chemischer Zusammensetzung beschichtet sind.
Wo sich PE-Schaumstoff bewährt
Unser PE-Schaumstoff-Sortiment umfasst Dicken von 0.5 mm bis 8.0 mm und ist für -30 °C bis 90 °C ausgelegt. Dieser Dickenbereich ist für Oberflächenstruktur und Krümmung entscheidend: Geschlossenzelliger PE-Schaumstoff kann sich in Vertiefungen der Beschichtung eindrücken und einer leicht gekrümmten Platte folgen. So hat der Klebstoff durchgehend Kontakt statt nur an einzelnen Punkten. Der Nachteil ist eine dickere, weichere Klebfuge, die sich an einem nicht abgestützten Rand leichter ablösen lässt. Deshalb ist dicker Schaumstoff bei einer Platte mit freier Ecke nicht automatisch die sicherere Wahl.
Ein PE-Schaumklebeband kommt daher als Erstes infrage, wenn das Paneel eine strukturierte oder gewölbte Oberfläche hat oder leicht uneben ist und wenn die Platte so groß ist, dass die Kontaktfläche und nicht die Scherfestigkeit der begrenzende Faktor ist.
Wo ein dünner PET-Träger weiterhin im Vorteil ist
Die Dicke des PET-Trägers reicht von 0.02 mm bis 0.20 mm, bei einer Gesamtdicke des Klebebands ab 0.05 mm und einem angegebenen Temperaturbereich von -20 °C bis 120 °C. Auf einer glatten, ebenen und vollständig ausgehärteten Beschichtung ist ein dünner Folienträger die bessere technische Wahl: Er hält die Klebefuge dünn, sodass Schälkräfte am Plattenrand einen kürzeren Hebelarm haben, und bleibt unter einer ebenen Platte formstabil, bei der kein sichtbarer Spalt entstehen darf.
Ein doppelseitiges PET-Klebeband ist die richtige Wahl, wenn die Beschichtung glatt und die Platte eben und dünn ist und die Klebeverbindung eher auf Scherung als auf Schälung belastet wird. Auf einer grob strukturierten Oberfläche liegt derselbe Folienträger dagegen nur an den Erhebungen an. Die wirksame Kontaktfläche schrumpft – ein Versagensmechanismus, den Einkäufer meist dem Klebstoff zuschreiben.
Einordnung von Acrylschaum
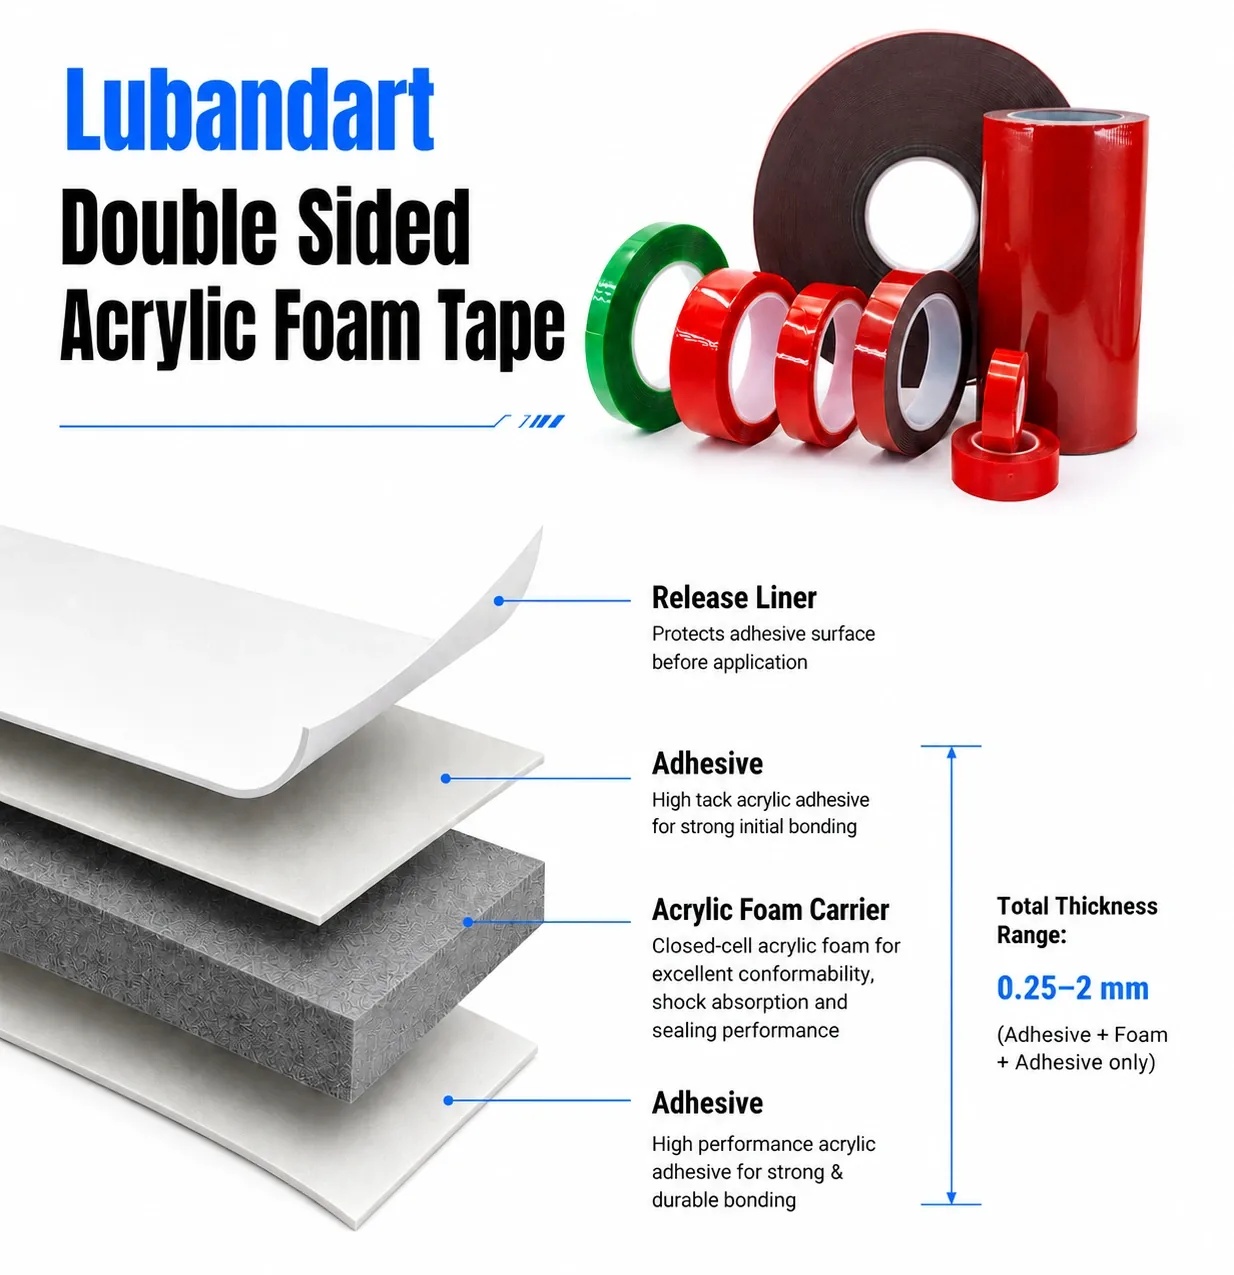
Acrylschaum ist in kundenspezifischen Dicken mit einem Acrylat-Haftklebstoff sowie in transparenter, schwarzer oder grauer Ausführung erhältlich. Sein Vorteil liegt nicht in einem „stärkeren Klebstoff“, sondern in einem viskoelastischen Kern, der Schäl- und Scherkräfte über die Plattenfläche verteilt, statt sie am Rand zu konzentrieren. Daher eignet er sich für größere Platten, höhere Einsatztemperaturen und Verbindungen unter dauerhafter Belastung.
Ein Acrylschaum-Klebeband ist auch bei glatter Beschichtung und großer Platte der erste Aufbau, der geprüft werden sollte, da der Schaumkern Belastungen aufnimmt, die eine dünne Folie direkt an die Klebefuge weitergeben würde.
Acrylschaum ist die richtige Wahl, wenn das Typenschild sowohl Schälbelastungen als auch dauerhaften Scherbelastungen standhalten muss. Er ist die falsche Wahl, wenn sich das Schild ohne Beschädigung der Beschichtung entfernen lassen muss. Eine hochfeste Klebeverbindung, die zur Entfernung des Schilds zerstört werden muss, ist bei einer wartungsfähigen Verkleidung ein Nachteil – und in der Nacharbeit ein kostspieliger.
Die drei Linienparameter, die über das Ergebnis entscheiden
Anpressdruck, Verweilzeit und Oberflächenbeschaffenheit zum Zeitpunkt der Verklebung beeinflussen das Ergebnis ebenso stark wie die Klebstoffchemie.
Ein Aufbau, der im Labor einen Schältest bestanden hat, kann in der Produktion dennoch versagen, wenn ein Bediener am Ende einer Schicht eine Platte von Hand andrückt. Es gibt nur wenige Einflussgrößen, und alle drei lassen sich kontrollieren.
Anpressdruck und Verweilzeit
Viele Haftklebstoffe benötigen einen festen, gleichmäßigen Anpressdruck, um die Oberfläche ausreichend zu benetzen. Der Druck ist keine Formsache: Er sorgt dafür, dass aus bloßem Kontakt eine wirksame Benetzung wird. Rollen, Pneumatikzylinder oder eine Presse mit nachgiebiger Druckauflage gewährleisten dies gleichmäßig. Das manuelle Andrücken einer 200 mm breiten Platte gelingt in der Regel nicht gleichmäßig, da die ausführende Person unwillkürlich eine Kante stärker belastet.
Die Wartezeit ist aus demselben Grund wichtig. Die Klebkraft baut sich nach dem Aufbringen auf. Wird eine Platte unmittelbar nach der Montage belastet, wird die Verbindung geprüft, bevor sie ihre volle Festigkeit erreicht hat. Wenn die Fertigung die Baugruppe direkt in eine Vorrichtung oder zur Prüfung weiterleitet, muss dieser Zeitpunkt in der Arbeitsanweisung stehen, nicht im Datenblatt des Lieferanten.
Oberflächenzustand zum Zeitpunkt der Verklebung
Die Reinigung ist die kostengünstigste Maßnahme zur Prozesskontrolle und wird am häufigsten ausgelassen. Öl, Staub, Trennmittel und Rückstände durch Berührung mit der Hand liegen zwischen Klebstoff und Beschichtung. Eine frisch aufgetragene Pulverbeschichtung muss vollständig ausgehärtet sein, bevor eine Platte angebracht wird. Eine Beschichtung, die noch flüchtige Bestandteile abgibt, bietet keine stabile Klebefläche – unabhängig vom verwendeten Klebeband.
Die praktische Regel lautet: Legen Sie den Reinigungsschritt und die Bestätigung der Aushärtung in der Arbeitsanweisung fest und prüfen Sie beides wie das Drehmoment: direkt an der Arbeitsstation und mit dokumentiertem Ergebnis. Wenn sich eine Platte nach einem Wechsel des Reinigungsmittels oder des Beschichtungslieferanten ablöst, sollte zuerst diese Änderung geprüft werden und nicht das Klebeband.
Temperatur bei der Montage und im Betrieb
Die Betriebstemperatur beeinflusst sowohl den Klebstoff als auch das Trägermaterial. Auch die Temperatur beim Fügen ist wichtig: Eine in einer kalten Werkstatt aufgebrachte Platte haftet anders als eine auf einer warmen Fertigungslinie aufgebrachte, weil der Klebstoff steifer ist und die Oberfläche langsamer benetzt. Bei Geräten, die Ofenhitze, Dampfreinigung oder wiederholten Temperaturwechseln ausgesetzt sind, müssen zwei Angaben in die RFQ: die Spitzentemperatur und die Anzahl der Temperaturzyklen.
Bei dauerhaft hohen oder wechselnden Betriebstemperaturen ist ein Hochleistungsaufbau zuverlässiger als eine dünne Kunststoffausführung. Das Trägermaterial muss jedoch auch die Verarbeitungstemperatur an der Station vertragen. Ein für den Ofen geeignetes Klebeband, dessen Klebstoff bei 12 °C im Winter die Oberfläche nicht ausreichend benetzt, ist keine Lösung.
Dauerhaft oder ablösbar: Entscheiden Sie, bevor Sie einen Träger auswählen
Der schnellste Weg zum falschen Klebebandaufbau ist, für dasselbe Typenschild zugleich „stark haftend“ und „rückstandsfrei entfernbar“ zu verlangen. Typenschilder, Konformitätskennzeichnungen und Sicherheitshinweise müssen dauerhaft haften; temporäre Kennzeichnungen während der Fertigung und Inbetriebnahme müssen sich sauber entfernen lassen. Dafür braucht es unterschiedliche Produkte. Die Entscheidung liegt beim Einkäufer, nicht beim Klebeband.
Halten Sie die Anforderung in der Zeichnung fest: dauerhaft haftend oder ohne Beschädigung der Beschichtung entfernbar. Sobald dies festgelegt ist, lässt sich die Auswahl geeigneter Trägermaterialien sofort eingrenzen, und die angestrebte Schälkraft ist als Zielwert definiert statt nur mit einem Adjektiv beschrieben.
Ein Prüfplan, der die Diskussion beendet
Ein Schälwert im Datenblatt wird auf einer Referenzoberfläche gemessen, nicht auf Ihrer Beschichtung. Für die Freigabe zählt ein Schältest an Produktionsplatten unter denselben Bedingungen für Reinigung, Anpressdruck und Verweilzeit wie an der Fertigungslinie. Pro Prüfdurchgang wird nur eine Variable geändert.
Dieser Prüfplan muss nicht aufwendig sein. Er muss die tatsächlichen Bedingungen abbilden: die verwendete Beschichtung und deren Aushärtung, die tatsächliche Plattengeometrie, das tatsächliche Applikationsverfahren und eine Dokumentation der Stelle, an der das Versagen auftrat. Eine Platte, die sich rückstandsfrei von der Beschichtung ablöst, erzählt eine andere Geschichte als eine, die Klebstoff auf dem Paneel zurücklässt. Entsprechend ist in jedem Fall eine andere Korrektur erforderlich.
So formulieren Sie es in Ihrer Angebotsanfrage
Nennen Sie den Untergrund und die Beschichtung, nicht nur „Stahl“. Geben Sie die Abmessungen und Dicke der Platte, den Betriebstemperaturbereich und das Reinigungsverfahren an. Teilen Sie auch mit, ob die Platte dauerhaft befestigt oder abnehmbar sein soll. Ergänzen Sie die Verarbeitungsmethode und den möglichen Anpressdruck, denn davon hängt ab, ob ein Schaumstoffträger überhaupt eingesetzt werden kann.
Fragen Sie dann nach dem Materialaufbau, nicht nur nach einer Artikelnummer: Trägermaterial, Klebstoff, Dicke und Trennliner sowie nach einem Prüfbericht für ein vergleichbares Substrat und einem Plan für die Bemusterung. Ein Lieferant, der nur einen Preis nennen kann, ohne den Materialaufbau anzugeben, beantwortet Ihre Frage nicht.
Vier FAQ-Antworten behandeln die Fälle, die in diesem Gespräch am häufigsten zur Sprache kommen. Es lohnt sich, sie vor dem Versand der Angebotsanfrage zu lesen und nicht erst nach dem ersten Ausfall im Einsatz.
Häufig gestellte Fragen
Kann PE-Schaumklebeband ein Typenschild auf einem gebogenen, pulverbeschichteten Blech halten?
Ein geschlossenzelliger PE-Schaum ist für eine gewölbte Platte meist die erste Wahl, da er sich der Krümmung anpassen und dabei Kontakt zur Beschichtung halten kann. Die Grenze setzt die Schälbelastung an einer nicht abgestützten Kante; deshalb ist die Plattengeometrie ebenso wichtig wie die Schaumdicke.
Kann ein dickeres Klebeband eine stark strukturierte Pulverbeschichtung ausgleichen?
Nicht für sich genommen. Die erforderliche Dicke richtet sich nach der Tiefe der Oberflächenstruktur und dem Spalt zwischen den Platten; eine größere Dicke verlängert den Hebelarm für Schälkräfte an der Plattenkante, ohne die Kontaktfläche zu vergrößern. Eine weiche Klebefuge kann unter Dauerlast kriechen.
Warum lösen sich Typenschilder nach der ersten Dampfreinigung ab?
Dampf greift gleichzeitig den Klebstoff und die Grenzfläche an und macht Stellen sichtbar, an denen nie eine vollständige Benetzung stattgefunden hat. Eine Platte, die ohne vollflächigen Kontakt angebracht wurde, löst sich zuerst an der Kante, an der bereits ein Spalt vorhanden war. Deshalb sollte der Test den Reinigungsschritt nachbilden, statt lediglich die Schälfestigkeit an einer flachen Prüfprobe zu messen.
Welche Angaben sollten wir Ihnen für eine Empfehlung zu einem Klebeband zusenden?
Teilen Sie uns das Substrat und die Art der Beschichtung, den Aushärtungszustand, die Größe und Dicke der Platte, den Betriebstemperaturbereich, die Reinigungs- bzw. Dampfbehandlungsbedingungen, das Applikationsverfahren und den Anpressdruck mit, den die Anlage aufbringen kann. Geben Sie außerdem an, ob die Platte dauerhaft befestigt bleiben soll oder sich ohne Beschädigung der Beschichtung entfernen lassen muss.
Geben Sie das Substrat, die Beschichtungsart, die Plattengröße und die Einsatztemperatur an und fordern Sie einen Schältest an Platten aus der Serienproduktion an statt eines allgemeinen Datenblattwerts.
Angebot anfordern · [email protected] · WhatsApp +86 180 6469 2463
Diese Konstruktion für eine Serie benötigt?
Angebot erhalten