Pregunta principal: ¿Qué cinta adhesiva de doble cara fija una placa de identificación sobre acero con recubrimiento en polvo?
Respuesta directa: el área de contacto determina la adhesión sobre el acero con recubrimiento en polvo: un soporte que se adapta a la textura del recubrimiento (espuma de PE en paneles rugosos o curvos; PET delgado solo en paneles lisos y planos) mantiene la unión, mientras que un soporte que forma puentes sobre la textura sin tocarla no lo hace.
Nota técnica: los valores y las referencias a los métodos de ensayo de esta guía son solo para la selección preliminar. El rendimiento final depende de la estructura exacta, el espesor, el sustrato, la aplicación y el método de ensayo; solicite el informe correspondiente a la calidad propuesta antes de aprobarla.
La mayoría de los fallos de las placas de identificación sobre acero con recubrimiento en polvo se describen de la misma manera: «la cinta se despegó». Esa descripción omite el aspecto sobre el que puede actuar un comprador. La placa no se desprendió porque el adhesivo fuera débil en términos generales. Se desprendió porque la cinta nunca entró en contacto con una superficie suficiente del recubrimiento para desarrollar su fuerza de adhesión.
El área de contacto determina la adhesión al acero con recubrimiento en polvo: un soporte que se adapta a la textura del recubrimiento (espuma de PE en paneles rugosos o curvos, PET delgado solo en paneles lisos y planos) mantiene la unión; uno que salva las irregularidades sin entrar en contacto con ellas, no.
Todo lo que sigue trata de aplicar esa regla sin hacer suposiciones y de las tres variables de la línea que determinan si la configuración que aprobó en la sala de muestras funciona en la línea de montaje real.
Por qué el recubrimiento en polvo es la variable, y no la cinta
El recubrimiento en polvo suele ser una causa de baja adherencia, ya que su formulación, curado y textura afectan a la capacidad del adhesivo para adherirse.
Conviene interpretar esa afirmación literalmente. La superficie sobre la que se coloca una placa de identificación no es acero. Es una película de polímero curado, normalmente aplicada por vía electrostática y horneada, con un acabado que va desde una lisura casi comparable a la del vidrio hasta una textura deliberada de piel de naranja. Dos paneles que cumplen la misma especificación de recubrimiento pueden presentar superficies muy distintas para una misma cinta, porque el espesor del recubrimiento, el intervalo de curado y el conjunto de aditivos modifican tanto la energía superficial como el perfil mecánico.
Para un comprador, esto cambia la primera pregunta. En lugar de «¿qué cinta tiene la mayor fuerza de adhesión?», conviene preguntar «¿con qué proporción de este recubrimiento puede entrar realmente en contacto la cinta?». Una cinta que entra en contacto con el recubrimiento en toda la superficie de la placa se comporta de forma distinta a otra que solo toca los puntos más altos de una superficie texturizada.
Qué cambia realmente el soporte en un panel texturizado
El recubrimiento en polvo es una película polimérica curada con una textura propia, por lo que la cinta debe adaptarse a esa textura para lograr un contacto efectivo, en lugar de adherirse al acero que hay debajo.
El soporte determina si es posible esa humectación. Las piezas fundidas rugosas, los cordones de soldadura y los recubrimientos muy texturizados reducen el área de contacto del adhesivo. En un recubrimiento texturizado, un soporte rígido solo puede tocar los puntos más altos de la textura; los huecos quedan llenos de aire. Un soporte de espuma se deforma y penetra en esos huecos con la misma presión de aplicación. Por eso, la espuma y la película se comportan de forma tan distinta sobre el mismo panel, aunque utilicen adhesivos de composición similar.
Dónde la espuma de PE demuestra su valor
Nuestra gama de espumas de PE abarca de 0.5 mm a 8.0 mm y está clasificada para temperaturas de -30 °C a 90 °C. Ese intervalo de espesores permite adaptarse a la textura y la curvatura: una espuma de PE de celda cerrada puede comprimirse para entrar en las depresiones del recubrimiento y seguir la forma de un panel ligeramente curvado, de modo que el adhesivo mantenga un contacto continuo en lugar de tocar solo puntos aislados. La contrapartida es una línea de unión más gruesa y blanda, más fácil de despegar en un borde sin soporte. Por eso, una espuma gruesa no es automáticamente la opción más segura para una placa con una esquina libre.
Por tanto, una Cinta de espuma de PE es la primera opción cuando el panel tiene textura, es curvo o presenta una ligera falta de planitud, y cuando la placa es lo suficientemente grande como para que la superficie de contacto, y no la resistencia al cizallamiento, sea el factor limitante.
Dónde un soporte delgado de PET sigue ofreciendo ventajas
El rango de soportes de PET va de 0.02 mm a 0.20 mm, con un espesor total de la cinta a partir de 0.05 mm y una clasificación de temperatura de -20 °C a 120 °C. Sobre un recubrimiento liso, plano y completamente curado, un soporte de película fina es la mejor solución técnica: mantiene delgada la línea de unión, por lo que las fuerzas de pelado tienen un brazo de palanca más corto en el borde de la placa, y conserva su forma bajo una placa plana en la que no debe verse ninguna separación.
Una Cinta de doble cara de PET es la opción adecuada cuando el recubrimiento es liso, la placa es plana y delgada, y la unión estará sometida a cizallamiento en lugar de pelado. Si se aplica el mismo soporte de película sobre una superficie de textura rugosa, el contacto se limita a los puntos más elevados. Este es el modo de fallo que los compradores suelen atribuir al adhesivo.
Dónde encaja la espuma acrílica
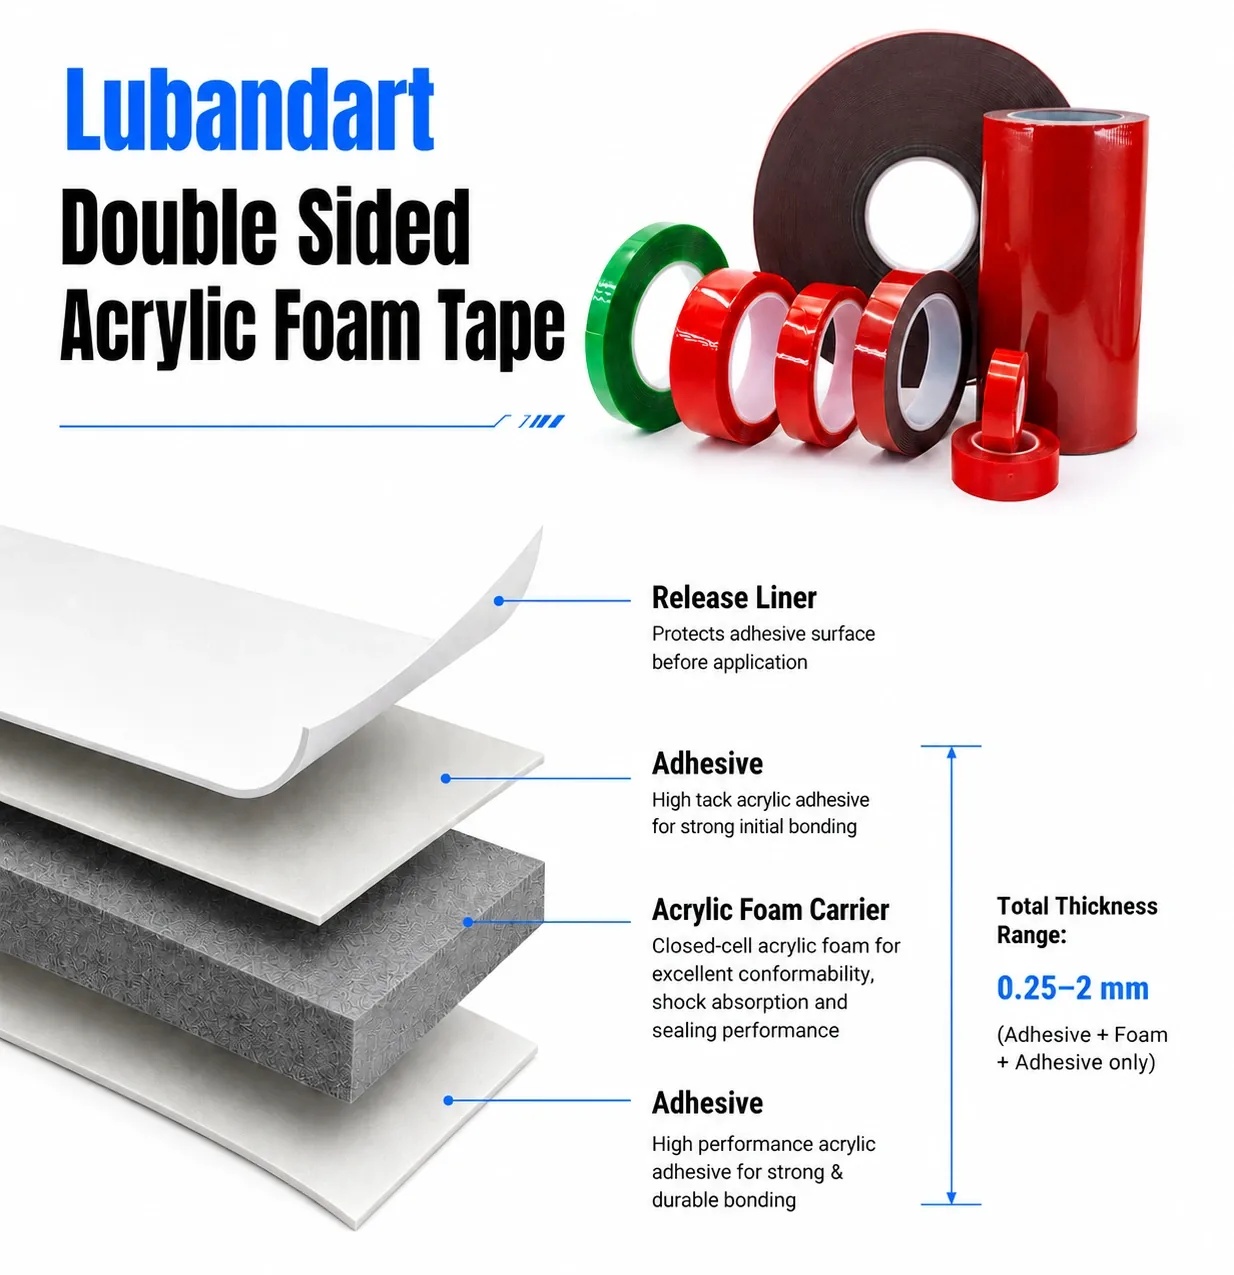
La espuma acrílica se suministra en espesores a medida, con un adhesivo acrílico sensible a la presión y opciones de color transparente, negro o gris. Su valor no reside en un «adhesivo más fuerte», sino en un núcleo viscoelástico que distribuye los esfuerzos de pelado y cizallamiento por la superficie de la placa en lugar de concentrarlos en los bordes. Por ello, es adecuada para placas de mayor tamaño, temperaturas de servicio más altas y uniones sometidas a cargas sostenidas.
Una Cinta de espuma acrílica también es la primera opción constructiva que conviene evaluar cuando el revestimiento es liso pero la placa es grande, porque su núcleo soporta una carga que una película delgada transmitiría directamente a la línea de adhesión.
La espuma acrílica es la opción adecuada cuando la placa de identificación debe resistir tanto el despegado como el cizallamiento sostenido, pero no cuando debe retirarse sin dañar el recubrimiento. Una unión de alta resistencia que hay que destruir para retirar la placa supone un problema en un panel que requiere mantenimiento y un coste elevado en una línea de retrabajo.
Las tres variables de la línea que determinan el resultado
La presión, el tiempo de permanencia y el estado de la superficie en el momento de la aplicación influyen en el resultado tanto como la química del adhesivo.
Un montaje que superó un ensayo de pelado en el laboratorio puede fallar en producción si la aplicación depende de un operario que presiona una placa a mano al final de su turno. Las variables son pocas y las tres se pueden controlar.
Presión y tiempo de permanencia
Muchos adhesivos sensibles a la presión requieren una presión firme y uniforme para humectar adecuadamente la superficie. La presión no es una formalidad: es lo que convierte un simple contacto en un contacto con humectación efectiva. Los rodillos, los cilindros neumáticos o una prensa con una almohadilla flexible aplican esa presión de forma constante; presionar manualmente una placa de 200 mm normalmente no lo consigue, porque el operario tiende a ejercer más presión en uno de los bordes.
El tiempo de reposo importa por la misma razón. La resistencia adhesiva aumenta después de la aplicación, por lo que, si se aplica una carga a la placa inmediatamente después de colocarla, se la está sometiendo a prueba antes de que la unión haya desarrollado su resistencia. Si la línea traslada el conjunto directamente a un dispositivo de sujeción o a una prueba, ese plazo debe figurar en la instrucción de trabajo, no en la ficha técnica del proveedor.
Estado de la superficie en el momento de la aplicación
La limpieza es la medida de control más económica y la que se omite con mayor frecuencia. Los aceites, el polvo, los agentes desmoldantes y el contacto con las manos se interponen entre el adhesivo y el recubrimiento. Un recubrimiento en polvo recién aplicado debe estar completamente curado antes de colocar la placa; si el recubrimiento aún libera compuestos volátiles, no ofrece una superficie de adhesión estable, independientemente de la cinta utilizada.
La regla práctica es incluir la etapa de limpieza y la confirmación del curado en la instrucción de trabajo, y verificarlas del mismo modo que se verifica el par de apriete: en el puesto de trabajo y dejando constancia en un registro. Si una placa se despega después de cambiar el producto químico de limpieza o el proveedor del recubrimiento, ese cambio es el principal sospechoso, no la cinta.
Temperatura durante la instalación y en servicio
La temperatura de servicio afecta tanto al adhesivo como al soporte. La temperatura durante la aplicación también importa: una placa colocada en un taller frío se adhiere de forma distinta a una colocada en una línea de producción templada, porque el adhesivo está más rígido y humecta la superficie más lentamente. En los equipos expuestos al calor del horno, a la limpieza con vapor o a ciclos térmicos repetidos, hay que considerar dos aspectos de la temperatura: el valor máximo y el número de ciclos. Ambos deben figurar en la solicitud de cotización.
Cuando la temperatura de servicio es realmente elevada o fluctúa en ciclos, una construcción de alto rendimiento es más fiable que una de plástico fino, pero el soporte también debe resistir la temperatura de aplicación en el puesto de trabajo. Una cinta apta para el horno que no logre humectar la superficie a 12 °C en invierno no es una solución.
Permanente o removible: decídalo antes de elegir el material soporte
La forma más rápida de elegir una configuración incorrecta es pedir que sea «fuerte» y «removible» para la misma placa. Las placas de características, los marcados de conformidad y la información de seguridad deben permanecer; la identificación temporal durante el montaje y la puesta en marcha debe retirarse sin dejar residuos. Son productos distintos, y la decisión corresponde al comprador, no a la cinta.
Especifique el requisito en el plano: adhesión permanente o retirada sin dañar el recubrimiento. Una vez definido, la lista de soportes candidatos se reduce de inmediato y el valor objetivo de fuerza de pelado queda establecido con precisión.
Un plan de ensayos que zanja la discusión
El valor de resistencia al pelado de la ficha técnica se mide sobre una superficie de referencia, no sobre su recubrimiento. La validación decisiva es un ensayo de pelado en paneles de producción, realizado con la misma limpieza, presión y tiempo de reposo que en la línea, cambiando una sola variable en cada ronda.
Ese plan no tiene que ser complejo. Debe ser representativo: el recubrimiento y el curado reales, la geometría real de la placa, el método de aplicación real y un registro de dónde se produjo el fallo. Una placa que se despega limpiamente del recubrimiento sin dejar adhesivo indica una causa distinta de la de una placa que deja adhesivo en el panel, y la medida correctiva es diferente en cada caso.
Cómo incluirlo en la solicitud de cotización (RFQ)
Indique el sustrato y el recubrimiento, no solo «acero». Especifique las dimensiones y el espesor de la placa, el rango de temperatura de servicio y el procedimiento de limpieza, e indique si la placa es permanente o desmontable. Añada el método de aplicación y la presión que puede ejercer, ya que esto determina si es viable utilizar un soporte de espuma.
Después, solicite la construcción de la cinta, no solo una referencia: soporte, adhesivo, espesor y protector antiadherente, además de un informe de ensayo sobre un sustrato comparable y un plan de muestras. Un proveedor que solo puede indicar un precio sin detallar la construcción no está respondiendo a su consulta.
Cuatro respuestas a preguntas frecuentes abordan los casos que surgen con más frecuencia en esa conversación, y conviene leerlas antes de enviar la solicitud de cotización, en lugar de hacerlo después del primer fallo en campo.
Preguntas frecuentes
¿Puede la cinta de espuma de PE sujetar una placa de identificación en un panel curvo con recubrimiento en polvo?
Una espuma de PE de celda cerrada suele ser la primera opción para un panel curvo porque puede adaptarse a la curvatura y mantener el contacto con el recubrimiento; el límite lo determina la carga de pelado en un borde sin soporte, por lo que la geometría de la placa importa tanto como el espesor de la espuma.
¿Una cinta más gruesa soluciona los problemas de adhesión en un recubrimiento en polvo con textura muy pronunciada?
No por sí solo. El espesor debe ajustarse a la profundidad de la textura y a la separación entre las placas; un espesor mayor aumenta el brazo de palanca que favorece el despegue en el borde de la placa sin aumentar el área de contacto, y una línea de unión blanda puede sufrir fluencia bajo una carga sostenida.
¿Por qué se despegan las placas de identificación después de la primera limpieza con vapor?
El vapor ataca simultáneamente el adhesivo y la interfaz, y pone de manifiesto cualquier zona que no haya alcanzado una humectación completa. Una placa adherida con contacto incompleto comienza a despegarse por el borde donde ya existía una separación. Por eso, el ensayo debe reproducir la etapa de limpieza en lugar de limitarse a medir el pelado en una probeta plana.
¿Qué información debemos enviar para recibir una recomendación de cinta adhesiva?
Indíquenos el material base y el tipo de recubrimiento, el estado de curado, las dimensiones y el espesor de la placa, el rango de temperatura de servicio, el régimen de limpieza o vapor, el método de aplicación, la presión que puede aplicar la línea y si la placa será permanente o deberá retirarse sin dañar el recubrimiento.
Indique el sustrato, el tipo de recubrimiento, las dimensiones de la placa y la temperatura de servicio, y solicite un ensayo de pelado en paneles de producción en lugar de un valor genérico de la ficha técnica.
Solicitar una cotización · [email protected] · WhatsApp +86 180 6469 2463
¿Necesita esta construcción para una producción?
Obtener cotización