Câu hỏi chính: Loại băng keo hai mặt nào giữ chắc bảng tên trên thép sơn tĩnh điện?
Trả lời trực tiếp: Diện tích tiếp xúc quyết định độ bám dính trên thép sơn tĩnh điện: lớp nền ôm sát bề mặt lớp sơn (xốp PE trên tấm có bề mặt nhám hoặc cong, PET mỏng chỉ trên tấm phẳng, nhẵn) sẽ bám chắc; lớp nền bắc qua các chỗ gồ ghề mà không tiếp xúc với bề mặt thì không.
Lưu ý kỹ thuật: Các số liệu và phương pháp thử nghiệm được viện dẫn trong hướng dẫn này chỉ phục vụ việc lựa chọn sơ bộ. Hiệu suất thực tế phụ thuộc vào cấu trúc, độ dày, vật liệu nền, ứng dụng và phương pháp thử nghiệm cụ thể; hãy yêu cầu báo cáo thử nghiệm của mã sản phẩm được đề xuất trước khi phê duyệt.
Phần lớn các trường hợp bảng tên bong khỏi thép sơn tĩnh điện đều được mô tả giống nhau: “băng keo bị bong”. Cách mô tả đó bỏ qua nguyên nhân mà người mua có thể xử lý. Bảng tên bong ra không phải vì bản thân chất kết dính yếu, mà vì băng keo chưa tiếp xúc với đủ diện tích bề mặt lớp sơn để phát huy độ bám dính.
Diện tích tiếp xúc quyết định độ bám dính trên thép sơn tĩnh điện: vật liệu nền ôm sát bề mặt lớp sơn (PE foam cho tấm nhám hoặc cong, PET mỏng chỉ cho tấm phẳng, nhẵn) sẽ bám chắc; vật liệu nền bắc qua các chỗ gồ ghề mà không tiếp xúc với bề mặt thì không.
Toàn bộ nội dung dưới đây tập trung vào cách áp dụng quy tắc đó mà không suy đoán, cùng ba biến số trên dây chuyền quyết định liệu kết cấu bạn đã phê duyệt tại phòng làm mẫu có đáp ứng được điều kiện trên dây chuyền lắp ráp thực tế hay không.
Vì sao lớp sơn tĩnh điện là yếu tố biến động, chứ không phải băng keo
Lớp sơn tĩnh điện thường là nguyên nhân gây bám dính kém, vì công thức sơn, quá trình đóng rắn và kết cấu bề mặt đều ảnh hưởng đến khả năng liên kết của chất kết dính.
Cần hiểu câu đó theo nghĩa đen. Bề mặt tiếp xúc với bảng tên không phải là thép, mà là một màng polyme đã đóng rắn, thường được phủ bằng phương pháp tĩnh điện rồi sấy, với độ hoàn thiện từ gần như nhẵn bóng như kính đến kết cấu vỏ cam được tạo chủ ý. Hai tấm đều đáp ứng cùng một quy cách lớp phủ vẫn có thể tạo ra bề mặt rất khác nhau đối với cùng một loại băng keo, vì độ dày lớp phủ, khoảng điều kiện đóng rắn và hệ phụ gia đều ảnh hưởng đến năng lượng bề mặt và đặc tính cơ học của bề mặt.
Đối với người mua, điều này làm thay đổi câu hỏi đầu tiên. Thay vì hỏi “loại băng keo nào bám chắc nhất”, câu hỏi hữu ích là “băng keo thực sự có thể tiếp xúc với bao nhiêu diện tích lớp phủ này”. Một cấu trúc băng keo tiếp xúc với lớp phủ trên toàn bộ diện tích tấm sẽ hoạt động rất khác với cấu trúc chỉ tiếp xúc với các điểm nhô cao của bề mặt có vân.
Lớp nền thực sự làm thay đổi điều gì trên tấm có bề mặt tạo vân
Lớp sơn tĩnh điện là một màng polymer đã đóng rắn, có kết cấu bề mặt riêng. Vì vậy, băng keo phải tiếp xúc và thấm ướt kết cấu bề mặt đó, chứ không phải bề mặt thép bên dưới.
Lớp nền quyết định liệu chất kết dính có thể trải ướt bề mặt hay không. Bề mặt đúc thô, đường hàn và lớp phủ có kết cấu gồ ghề làm giảm diện tích tiếp xúc của chất kết dính. Trên lớp phủ có kết cấu, lớp nền cứng chỉ tiếp xúc được với các điểm nhô cao; các vùng lõm vẫn chứa không khí. Dưới cùng một lực ép khi dán, lớp nền xốp biến dạng để ôm sát các vùng lõm đó. Vì vậy, băng có lớp nền xốp và băng có lớp nền màng cho hiệu quả rất khác nhau trên cùng một tấm, dù sử dụng chất kết dính có thành phần hóa học tương tự.
Những ứng dụng mà xốp PE phát huy ưu thế
Dòng băng keo xốp PE của chúng tôi có độ dày từ 0.5 mm đến 8.0 mm và được định mức cho dải nhiệt độ -30 °C đến 90 °C. Dải độ dày này giúp xử lý bề mặt có kết cấu và độ cong: xốp PE ô kín có thể nén vào các vùng lõm của lớp phủ và ôm theo tấm cong nhẹ, giúp lớp keo tiếp xúc liên tục thay vì chỉ chạm tại những điểm riêng lẻ. Đổi lại, lớp liên kết dày và mềm hơn sẽ dễ bị bóc tách tại mép không có điểm đỡ. Vì vậy, xốp dày không đương nhiên là lựa chọn an toàn hơn cho tấm có góc tự do.
Vì vậy, Băng keo xốp PE là lựa chọn đầu tiên khi bề mặt tấm có vân, bị cong hoặc hơi không phẳng, và khi tấm đủ lớn để diện tích tiếp xúc, chứ không phải độ bền chịu cắt, là yếu tố giới hạn.
Khi lớp nền PET mỏng vẫn có lợi thế
Dải độ dày lớp nền PET là 0.02 mm đến 0.20 mm, với tổng độ dày băng keo từ 0.05 mm và dải nhiệt độ sử dụng -20 °C đến 120 °C. Trên lớp phủ nhẵn, phẳng và đã đóng rắn hoàn toàn, lớp nền màng mỏng là lựa chọn phù hợp hơn về mặt kỹ thuật: lớp này giữ cho lớp keo liên kết mỏng, giúp giảm cánh tay đòn của lực bóc tại mép tấm, đồng thời giữ ổn định hình dạng dưới tấm phẳng cần lắp đặt không để lộ khe hở.
Băng keo hai mặt PET Băng keo hai mặt PET là lựa chọn phù hợp khi lớp phủ nhẵn, tấm phẳng và mỏng, và mối dán chịu lực cắt thay vì lực bóc tách. Nếu dùng cùng lớp màng nền đó trên bề mặt có kết cấu thô ráp, diện tích tiếp xúc chỉ còn tập trung ở các điểm nhô cao. Đây là kiểu hư hỏng mà người mua thường quy cho chất kết dính.
Vị trí của băng keo xốp acrylic
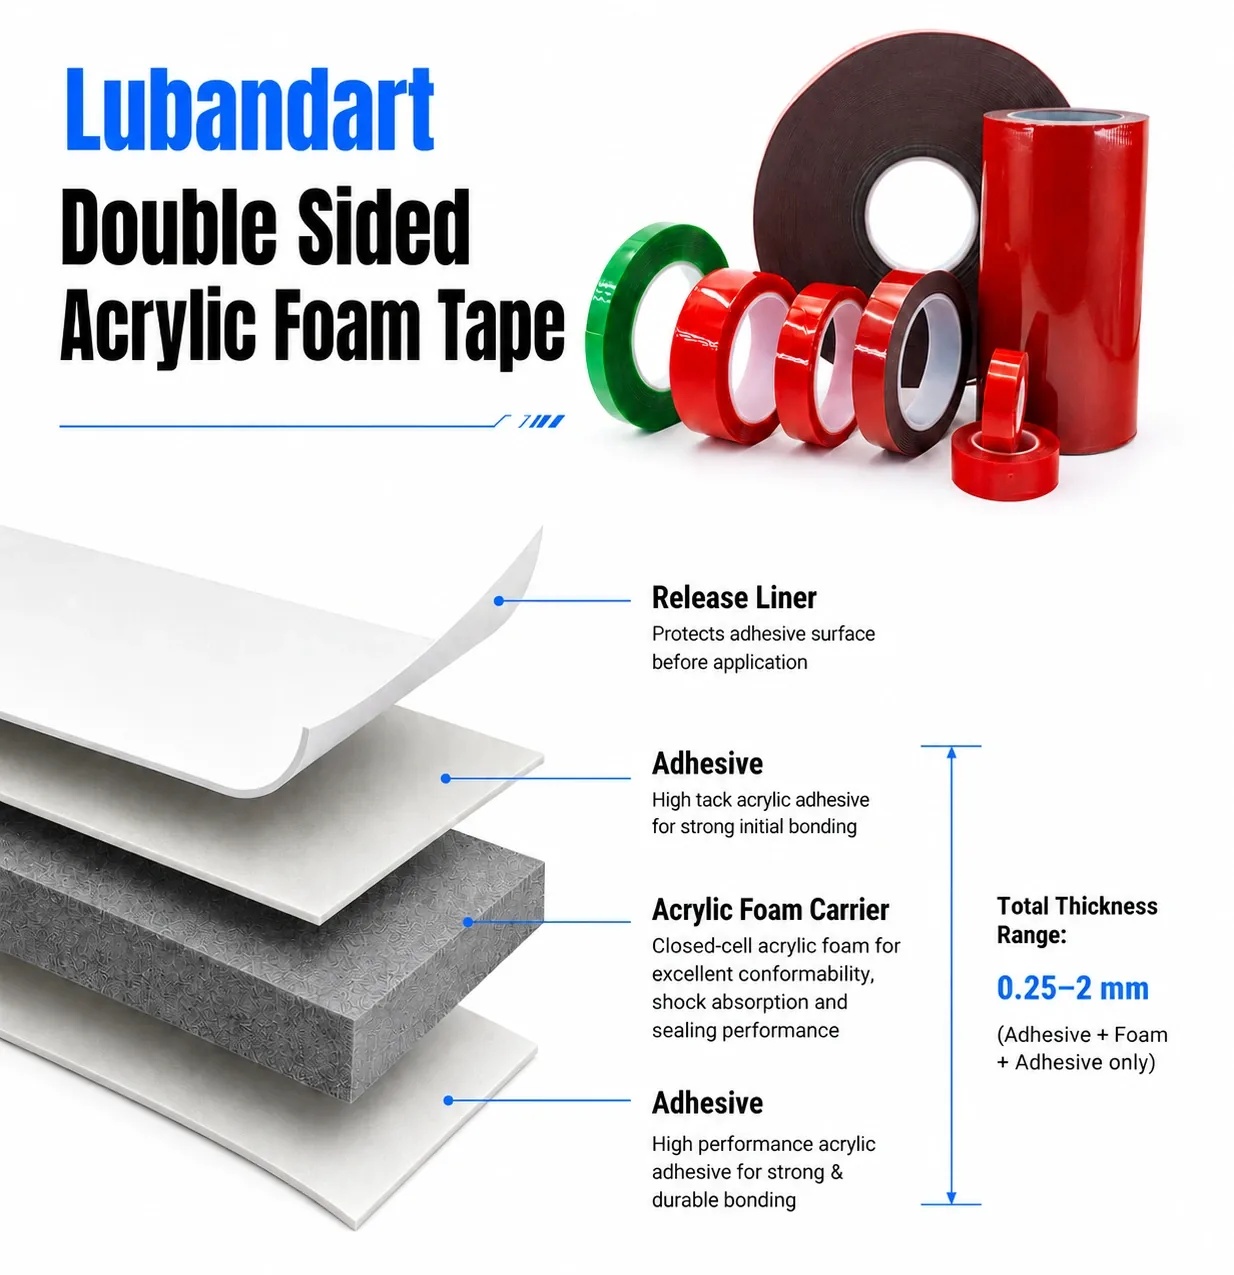
Xốp acrylic được cung cấp với độ dày tùy chỉnh, sử dụng keo acrylic nhạy áp lực và có các tùy chọn màu trong suốt, đen hoặc xám. Giá trị của vật liệu này không nằm ở việc có “keo dính mạnh hơn”, mà ở lõi đàn nhớt giúp phân bố lực bóc tách và lực cắt trên toàn bộ diện tích tấm thay vì tập trung tại mép. Vì vậy, vật liệu phù hợp với các tấm có diện tích lớn hơn, nhiệt độ làm việc cao hơn và các mối ghép chịu tải liên tục.
Băng keo xốp acrylic cũng là cấu trúc nên xem xét đầu tiên khi lớp phủ nhẵn nhưng tấm có kích thước lớn, vì lõi băng keo chịu tải trọng mà một lớp màng mỏng sẽ truyền thẳng xuống lớp keo dán.
Băng keo xốp acrylic là lựa chọn phù hợp khi biển tên phải chịu được cả lực bóc tách và lực cắt kéo dài, nhưng không phù hợp khi cần tháo biển tên mà không làm hỏng lớp phủ. Mối dán cường độ cao phải bị phá hủy mới tháo được biển tên sẽ gây khó khăn cho việc bảo trì tấm ốp và làm tăng chi phí trên dây chuyền gia công lại.
Ba biến số trên dây chuyền quyết định kết quả
Áp lực dán, thời gian lưu sau dán và tình trạng bề mặt tại thời điểm dán ảnh hưởng đến kết quả không kém gì thành phần hóa học của chất kết dính.
Một kết cấu đã vượt qua thử nghiệm độ bám dính khi bóc trong phòng thí nghiệm vẫn có thể bị lỗi trong sản xuất nếu người thực hiện thao tác dán là công nhân dùng tay ấn tấm vật liệu vào cuối ca. Chỉ có ba yếu tố ảnh hưởng, và cả ba đều có thể kiểm soát.
Áp lực ép và thời gian lưu
Nhiều loại keo nhạy áp lực cần lực ép đủ mạnh và đồng đều để keo dàn trải, tiếp xúc đầy đủ với bề mặt. Lực ép không chỉ là một bước mang tính hình thức: nó chuyển trạng thái tiếp xúc ban đầu thành tiếp xúc mà keo đã dàn trải trên bề mặt. Con lăn, xi lanh khí nén hoặc máy ép có đệm đàn hồi tạo được lực ép đồng đều; ép bằng tay trên một tấm có kích thước 200 mm thường không làm được điều này vì người thao tác có xu hướng ép mạnh hơn ở một mép.
Thời gian ổn định sau khi dán cũng quan trọng vì lý do đó. Độ bám dính tăng dần sau khi dán, nên nếu tấm được đưa vào chịu tải ngay sau khi lắp, liên kết dán sẽ bị thử nghiệm trước khi đạt độ bền cần thiết. Nếu dây chuyền chuyển cụm lắp ráp thẳng vào đồ gá hoặc công đoạn thử nghiệm, thời điểm đó phải được quy định trong hướng dẫn thao tác, không phải trong bảng dữ liệu kỹ thuật của nhà cung cấp.
Tình trạng bề mặt tại thời điểm dán
Làm sạch là biện pháp kiểm soát ít tốn kém nhất nhưng cũng thường bị bỏ qua nhất. Dầu, bụi, chất chống dính và dấu tay đều tạo thành lớp ngăn giữa keo dán và lớp phủ. Lớp sơn tĩnh điện mới thi công phải được đóng rắn hoàn toàn trước khi gắn tấm lên; nếu lớp phủ vẫn còn giải phóng chất bay hơi, đó không phải là bề mặt dán ổn định, bất kể sử dụng loại băng keo nào.
Nguyên tắc thực tế là đưa bước làm sạch và việc xác nhận keo đã đóng rắn vào hướng dẫn thao tác, rồi kiểm tra chúng như cách kiểm tra mô-men siết: ngay tại trạm thao tác và có ghi chép. Nếu tấm bị bong sau khi thay đổi hóa chất làm sạch hoặc nhà cung cấp lớp phủ, cần xem xét thay đổi đó trước, thay vì quy lỗi cho băng keo.
Nhiệt độ khi lắp đặt và trong quá trình sử dụng
Nhiệt độ sử dụng ảnh hưởng đến cả lớp keo và lớp nền. Nhiệt độ khi dán cũng quan trọng: tấm được dán trong xưởng lạnh sẽ tạo liên kết khác với tấm được dán trên dây chuyền ấm, vì lớp keo cứng hơn và thấm ướt bề mặt chậm hơn. Với thiết bị chịu nhiệt từ lò, vệ sinh bằng hơi nước hoặc chu kỳ nóng lạnh lặp lại, cần nêu rõ cả nhiệt độ cao nhất và số chu kỳ trong RFQ.
Khi điều kiện sử dụng thực sự có nhiệt độ cao hoặc biến thiên nhiệt theo chu kỳ, cấu trúc băng keo hiệu suất cao đáng tin cậy hơn loại có lớp nền nhựa mỏng. Tuy nhiên, vật liệu lớp nền vẫn phải chịu được nhiệt độ thi công tại trạm. Băng keo chịu được nhiệt độ trong lò nhưng không thể dàn trải để tiếp xúc đầy đủ với bề mặt ở 12 °C vào mùa đông thì không phải là giải pháp phù hợp.
Dán vĩnh viễn hay có thể tháo gỡ: hãy quyết định trước khi chọn vật liệu nền
Cách nhanh nhất để chọn sai cấu tạo băng keo là yêu cầu vừa “bám chắc” vừa “có thể tháo gỡ” cho cùng một tấm nhãn. Nhãn thông số, dấu chứng nhận tuân thủ và thông tin an toàn cần được giữ cố định; nhãn nhận diện tạm thời trong quá trình lắp ráp và chạy thử cần được tháo ra sạch sẽ. Đây là hai loại sản phẩm khác nhau, và người mua phải xác định nhu cầu sử dụng trước khi chọn băng keo.
Ghi rõ yêu cầu trên bản vẽ: liên kết vĩnh viễn, hoặc có thể tháo gỡ mà không làm hỏng lớp phủ. Khi yêu cầu này được xác định, danh sách vật liệu nền phù hợp sẽ thu hẹp ngay, và chỉ tiêu lực bóc sẽ được xác định cụ thể thay vì mô tả bằng tính từ.
Kế hoạch thử nghiệm giúp giải quyết dứt điểm tranh luận
Giá trị lực bóc trong bảng dữ liệu kỹ thuật được đo trên bề mặt chuẩn, không phải trên lớp phủ của bạn. Việc phê duyệt cần dựa trên phép thử bóc trên các tấm mẫu sản xuất, với quy trình làm sạch, áp lực ép và thời gian chờ giống như trên dây chuyền; mỗi vòng thử chỉ thay đổi một biến.
Kế hoạch đó không cần phức tạp. Điều quan trọng là phải phản ánh đúng điều kiện thực tế: lớp phủ và quá trình đóng rắn thực tế, hình dạng thực tế của tấm, phương pháp dán thực tế và hồ sơ ghi nhận vị trí xảy ra lỗi. Một tấm bong sạch khỏi lớp phủ mà không để lại keo cho thấy nguyên nhân khác với một tấm để lại keo trên panel; biện pháp khắc phục cho từng trường hợp cũng khác nhau.
Cách ghi nội dung này trong yêu cầu báo giá (RFQ)
Hãy nêu rõ vật liệu nền và lớp phủ, thay vì chỉ ghi “thép”. Cung cấp kích thước và độ dày của tấm, dải nhiệt độ sử dụng và quy trình vệ sinh; đồng thời cho biết tấm được lắp cố định hay cần tháo rời. Bổ sung phương pháp dán và lực ép có thể áp dụng, vì các yếu tố này quyết định liệu có thể sử dụng lớp nền xốp hay không.
Sau đó, hãy yêu cầu thông tin về cấu tạo sản phẩm, không chỉ mã sản phẩm: vật liệu nền, chất kết dính, độ dày và lớp lót, cùng với báo cáo thử nghiệm trên vật liệu nền tương đương và kế hoạch cung cấp mẫu. Nhà cung cấp chỉ có thể báo giá mà không nêu rõ cấu tạo sản phẩm thì chưa trả lời đúng điều bạn hỏi.
Bốn câu trả lời trong phần FAQ đề cập đến những tình huống thường gặp nhất khi trao đổi về vấn đề này. Nên đọc chúng trước khi gửi RFQ, thay vì đợi đến sau sự cố đầu tiên tại hiện trường.
Câu hỏi thường gặp
Băng keo xốp PE có thể giữ bảng tên trên tấm panel cong được sơn tĩnh điện không?
Bọt PE ô kín thường là lựa chọn đầu tiên cho tấm có bề mặt cong vì có thể ôm theo độ cong và duy trì tiếp xúc với lớp phủ; giới hạn nằm ở lực bóc tại mép không được đỡ, nên hình dạng của tấm quan trọng không kém độ dày của lớp bọt.
Băng keo dày hơn có khắc phục được bề mặt sơn tĩnh điện dạng bột quá sần sùi không?
Không, nếu chỉ xét riêng độ dày. Độ dày cần phù hợp với độ sâu của bề mặt có kết cấu và khe hở giữa các tấm; dày hơn mức đó sẽ làm tăng cánh tay đòn gây bóc tách tại mép tấm mà không tăng diện tích tiếp xúc, đồng thời lớp liên kết mềm có thể bị trượt từ từ dưới tải trọng duy trì.
Vì sao bảng tên bị bong sau lần vệ sinh bằng hơi nước đầu tiên?
Hơi nước đồng thời làm suy yếu lớp keo và bề mặt tiếp giáp, đồng thời làm lộ rõ những vùng keo chưa tiếp xúc hoàn toàn với bề mặt. Tấm được dán khi tiếp xúc chưa đầy đủ sẽ bong trước ở mép, nơi khe hở đã tồn tại. Vì vậy, phép thử cần tái hiện công đoạn vệ sinh, thay vì chỉ đo lực bóc trên mẫu thử phẳng.
Cần gửi những thông tin gì để được đề xuất loại băng keo phù hợp?
Vui lòng cung cấp vật liệu nền và loại lớp phủ, trạng thái đóng rắn, kích thước và độ dày của tấm, dải nhiệt độ sử dụng, quy trình vệ sinh hoặc xử lý bằng hơi nước, phương pháp dán, lực ép mà dây chuyền có thể tạo ra, và cho biết tấm được gắn cố định lâu dài hay cần tháo ra mà không làm hỏng lớp phủ.
Hãy cung cấp vật liệu nền, loại lớp phủ, kích thước tấm và nhiệt độ sử dụng, đồng thời yêu cầu thử nghiệm lực bóc trên các tấm sản xuất thực tế thay vì dùng số liệu chung trong bảng dữ liệu kỹ thuật.
Yêu cầu báo giá · [email protected] · WhatsApp +86 180 6469 2463
Cần cấu tạo này cho một lô sản xuất?
Nhận báo giá