
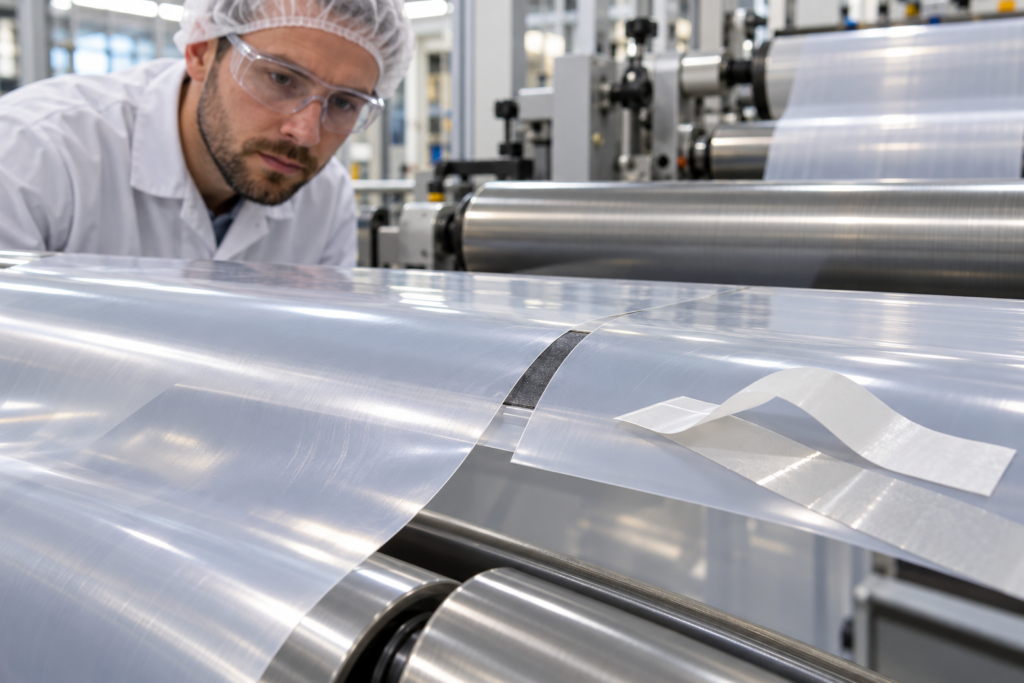
Welche Spleißkonfiguration, welcher Bandaufbau und welcher Produktionsversuch sollten festgelegt werden, um einen zuverlässigen Rollenwechsel ohne unzulässiges Verbindungsprofil oder Anlagenstillstand zu erreichen?
Ein doppelseitiges Spleißklebeband sollte erst ausgewählt werden, nachdem der Verarbeiter das Bahnmaterial, die Spleißgeometrie und den Ablauf des Rollenwechsels festgelegt hat. Ein doppelseitiger Aufbau ist sinnvoll, wenn das Band zwischen überlappenden Bahnschichten liegen muss; er ist jedoch nicht für jede Spleißverbindung automatisch die richtige Wahl.
Die Zahlenangaben und Verweise auf Prüfverfahren in diesem Leitfaden dienen nur der Vorauswahl. Die endgültige Leistung hängt vom genauen Aufbau, der Dicke, dem Substrat, der Anwendung und dem Prüfverfahren ab. Fordern Sie vor der Freigabe den Prüfbericht für die vorgeschlagene Produktausführung an.
Klären Sie die Klebeseiten, den Träger oder spaltbaren Aufbau, die Handhabung des Trennliners und die nachfolgenden Prozessschritte. Prüfen Sie den vorgeschlagenen Aufbau anschließend auf repräsentativer Ausrüstung anhand der vom Käufer festgelegten Grenzwerte. LubandArt bietet eine allgemeine Produktkategorie für doppelseitige Klebebänder an; auf der öffentlich zugänglichen Produktseite wird jedoch keine validierte Ausführung für Spleißanwendungen genannt.
Vom benötigten Spleißverfahren der Anlage ausgehen
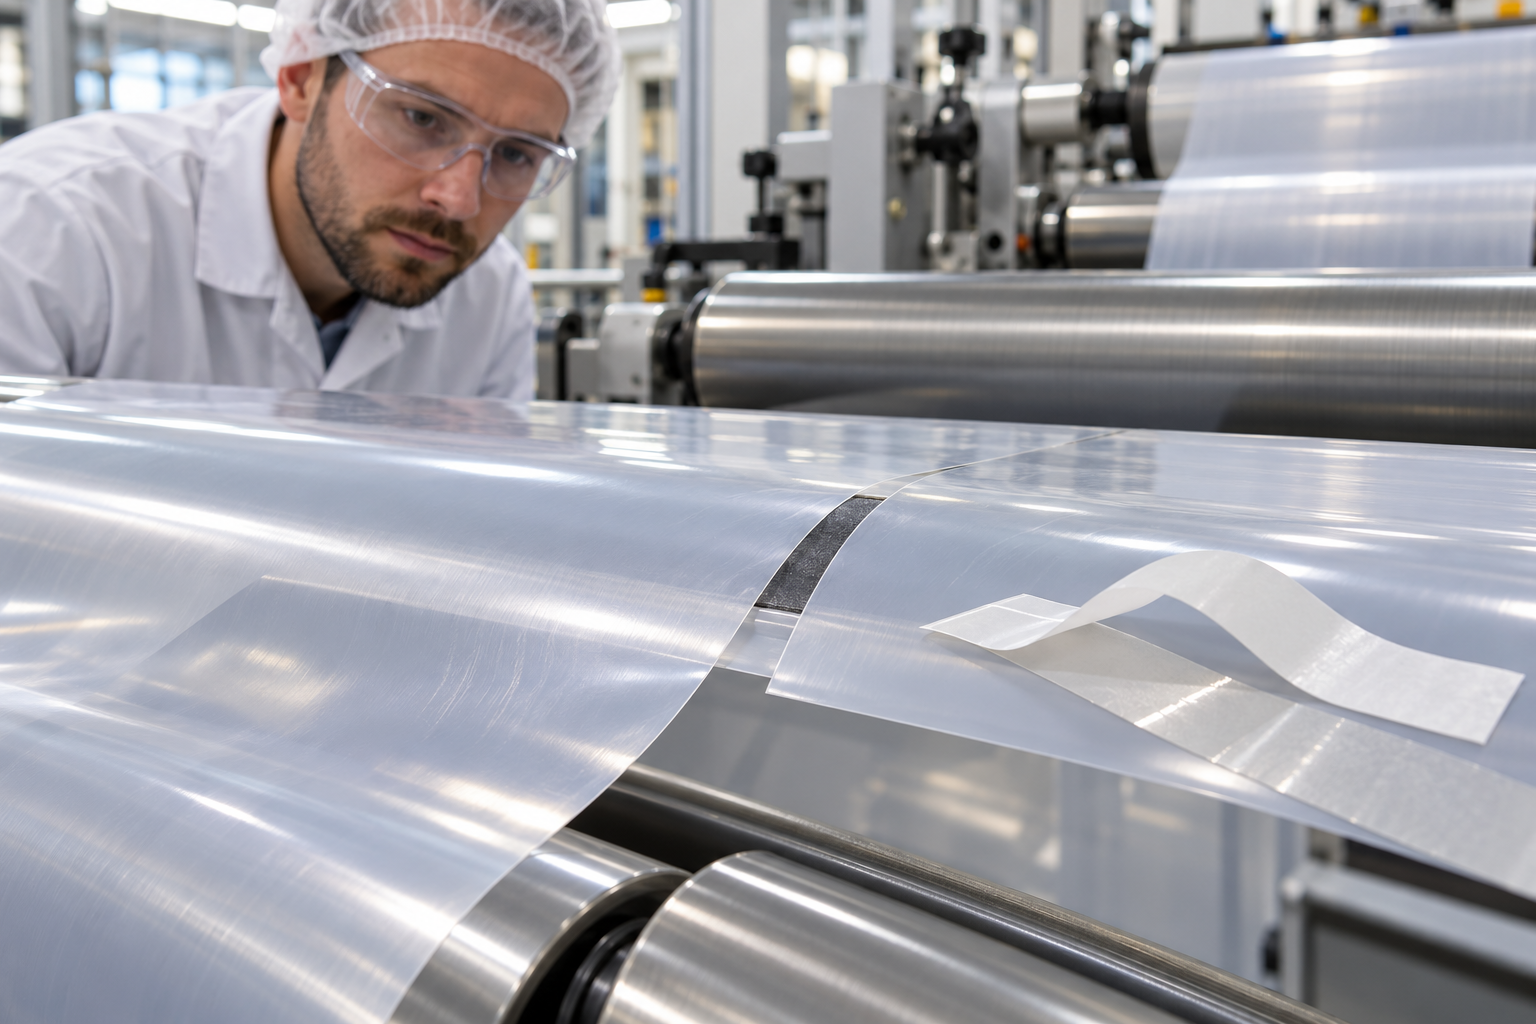
Der Begriff „Spleißklebeband“ umfasst verschiedene Verbindungsarten. Bei einem Stoßspleiß werden zwei Bahnenden Kante an Kante verbunden, üblicherweise mit Klebeband auf einer Seite. Bei einem Überlappspleiß liegen die Bahnenden übereinander, mit doppelseitigem Klebeband zwischen den Lagen. Bei einem fliegenden Spleiß wird die neue Rolle mit der laufenden Bahn verbunden, ohne die Anlage anzuhalten; Band und Trennliner müssen zur Taktung und Zuführung der Ausrüstung passen. In manchen Papierverarbeitungsprozessen werden W- oder V-Muster verwendet, bei denen die Geometrie Teil des Verfahrens ist. Es handelt sich um unterschiedliche Verbindungsarten, nicht um austauschbare Bezeichnungen für dasselbe Band.
Bei einem Überlappspleiß liegt doppelseitiges Klebeband zwischen den überlappenden Bahnenden. Bei einem Stoßspleiß werden die Enden Kante an Kante verbunden; dabei kann ein einseitiges Klebeband auf einer Seite aufgebracht werden. Das Spleißverfahren bestimmt die Belastungsrichtung in der Verbindung, die Überlappungslänge, die freiliegenden Bandkanten und die zusätzliche Dicke der Bahn. Es bestimmt auch, wie das Bedienpersonal oder ein automatischer Spleißer das Band zuführt und den Trennliner entfernt. Legen Sie das Verfahren anhand der tatsächlichen Rollenwechselausrüstung und des Produktaufbaus fest, bevor Sie Klebstoffprodukte vergleichen. Spleißklebeband-Sortiment von 3M unterscheidet zwischen einseitigen und doppelseitigen Ausführungen und nennt Anwendungen für fliegende Spleiße, Überlappspleiße, Stoßspleiße und allgemeine Einsatzzwecke. Diese Beispiele beschreiben das Sortiment von 3M; sie belegen weder eine entsprechende LubandArt-Produktsorte noch eine allgemeingültige Auswahlregel.
Bahnmaterial und Bedingungen an der Verbindungsstelle beschreiben
Erfassen Sie alle Bahnen, die an der Spleißstelle aufeinandertreffen. Halten Sie fest, ob es sich um Papier, Folie, Metallfolie, beschichtetes Material, ein Laminat oder ein anderes Material handelt, und benennen Sie die Oberfläche, die tatsächlich mit dem Klebstoff in Kontakt kommt. Eine bedruckte, mit einer Trennbeschichtung versehene, niederenergetische oder anderweitig beschichtete Oberfläche kann sich anders verhalten als eine unbehandelte Oberfläche. Erfassen Sie Bahnbreite, Dicke, Oberflächenbeschaffenheit sowie mögliche Unterschiede zwischen Lieferanten oder Produktionschargen. Gehen Sie nicht davon aus, dass zwei Materialien, die beide als „Folie“ bezeichnet werden, dieselbe Klebefläche aufweisen.
Dokumentieren Sie anschließend, wie die Spleißstelle die Anlage durchläuft. Erfassen Sie Rollendurchmesser, Bahnspannung, Geschwindigkeitsprofil, Beschleunigung, Spleißrichtung und die erste nachgelagerte Andrückwalze beziehungsweise den ersten Beschichtungs-, Druck-, Laminier-, Schneid- oder Wickelschritt. Eine Verbindung, die bei einem angehaltenen oder langsamen Rollenwechsel hält, kann sich bei der Beschleunigung, an einer engen Walzenführung oder bei einem späteren Wärme- oder Druckschritt dennoch lösen. Umgekehrt kann ein dicker oder stark haftender Aufbau die Verbindung zwar halten, aber ein Profil erzeugen, das Abdrücke auf dem Produkt hinterlässt, einen nachgelagerten Prozess unterbricht oder einen sichtbaren Fehler verursacht. Diese Prozessfragen müssen auf der vorgesehenen Anlage geprüft werden; aus der Bezeichnung „hohe Anfangshaftung“ lassen sich die Ergebnisse nicht ableiten.
Bandaufbau auf die Verbindungsart abstimmen
Vergleichen Sie den Klebstoff auf jeder Seite, den Bandträger, das gesamte Profil der Spleißstelle, Teilung und Abziehrichtung des Trennliners, freiliegenden Klebstoff, Anforderungen an Sichtbarkeit oder Erkennung sowie die Art, wie die neue Rolle mit einer Lasche vorbereitet oder verschlossen wird. Bei einem fliegenden Spleiß muss möglicherweise eine Seite das Band an der neuen Rolle befestigen, während eine andere Klebefläche für den Kontakt mit der laufenden Bahn bereitsteht. Ein spaltbarer oder speziell vorbereiteter Trennliner kann einen automatischen Ablauf unterstützen; die passende Ausführung hängt jedoch vom Spleißer und von der Bahnanordnung ab. Fordern Sie eine Zeichnung oder Anwendungsskizze der vorgeschlagenen Spleißverbindung an, statt die Auswahl allein anhand der Nennbreite oder Klebstofffamilie zu treffen.
Papier- und Folienprozesse können unterschiedliche Anforderungen am Linienende stellen. Fragen Sie bei einem Papierprozess mit Nasspartie, ob die Repulpierbarkeit als Produktions- oder Produktanforderung festgelegt ist und welcher Teil der Spleißstelle repulpierbar sein muss. Gehen Sie weder davon aus, dass für jede Papierspleißung ein repulpierbares Klebeband erforderlich ist, noch davon, dass ein als repulpierbar bezeichnetes Klebeband mit jedem Pulper, jeder Faserstoffzusammensetzung oder jedem Verfahren in der Papierfabrik kompatibel ist. Prüfen Sie bei Kunststoff- oder Metallfolie, wie die Verbindungsstelle erkannt wird, welche zusätzliche Dicke die nachgeschalteten Anlagen tolerieren und ob die Spleißstelle in der fertigen Bahn verbleiben oder später entfernt werden muss.
Herstellerbeispiele zeigen, warum Konstruktionsdetails wichtig sind; ihre Angaben lassen sich jedoch nicht auf andere Lieferanten übertragen. Die Auswahlübersicht von tesa unterscheidet Spleißgeometrien und weist darauf hin, dass Trägermaterial und Verarbeitungsprozess die Auswahl beeinflussen. Die produktspezifischen Informationen zu tesa 61958 beschreiben ein mit PET verstärktes Flying-Splice-Klebeband mit Synthesekautschukklebstoff für flexible Verpackungen, insbesondere PE- und PP-Folien. Die angegebene Konstruktion, Kompatibilität und die typischen Werte gelten ausschließlich für tesa 61958. Sie sind weder eine LubandArt-Spezifikation noch ein Nachweis dafür, dass ein anderes Klebeband auf derselben Materialbahn funktioniert.
Treffen Sie die Entscheidung anhand eines Produktionsversuchs
Ein aussagekräftiger Versuch bildet die Variablen nach, die darüber entscheiden, ob die Spleißstelle hält und die Linie passiert. Bei einem Produktionsversuch sollten Bahnmaterial, Rollenwechselverfahren, Geschwindigkeitsprofil der Linie, Bahnspannung, Lage der Spleißstelle, nachgeschalteter Prozess, Fehler und vom Käufer festgelegte Akzeptanzgrenzen dokumentiert werden. Erfassen Sie außerdem Klebebandtyp und Charge, Spleißmuster, Vorbereitung der Materialbahn, Reihenfolge beim Abziehen des Trennliners, Bediener oder Anlage, Rollendurchmesser und Anzahl der Proben. Fotografieren oder dokumentieren Sie die Verbindungsstelle auf andere Weise, bevor sie in die Linie einläuft, damit sich das Ergebnis der tatsächlich verwendeten Spleißgeometrie zuordnen lässt.
Legen Sie die Akzeptanzkriterien vor dem Lauf mit der prozessverantwortlichen Person fest. Je nach Anwendung können für den Käufer die Häufigkeit von Spleißbrüchen, die Bahnlaufkontinuität, Dicke oder Profil, Registerhaltigkeit, Druck- oder Beschichtungsfehler, Staus in nachgeschalteten Anlagen, Ausschuss beim Rollenwechsel oder das Verhalten beim Repulpieren entscheidend sein. Verwenden Sie die tatsächliche Spezifikation der Linie statt eines angenommenen Branchenwerts. Scheitert ein Versuch, dokumentieren Sie Zeitpunkt und Ort des Fehlers, ob sich die Verbindungsstelle gelöst hat, ob die Bahn neben der Spleißstelle gerissen ist, ob Liner oder Lasche gestört haben und wie sich der nächste Prozessschritt auf die Spleißstelle ausgewirkt hat. Ein einzelnes Symptom darf nicht als bestätigte Ursache gelten.
Ändern Sie jeweils nur eine kontrollierte Variable. Öffnet sich die Spleißstelle während der Beschleunigung, vergleichen Sie die Geschwindigkeits- und Spannungsaufzeichnungen mit einem erfolgreichen Lauf. Hält die anfängliche Verbindung, versagt aber an einer beheizten oder druckbelasteten Station, prüfen Sie diese Prozessstufe sowie freiliegenden Klebstoff oder das Profil der Verbindungsstelle. Läuft die Spleißstelle durch die Linie, hinterlässt aber eine unzulässige Markierung, prüfen Sie die Spleißgeometrie und die zusätzliche Dicke, statt lediglich die Klebkraft zu erhöhen. Halten Sie Bahnqualität, Linieneinstellungen und Klebebandcharge rückverfolgbar, damit das Ergebnis einer bekannten Kombination aus Konstruktion und Prozess zugeordnet werden kann.
Angaben für die Einkaufsspezifikation
Stellen Sie dem Lieferanten zur Prüfung eine Skizze oder ein Foto der Spleißstelle, die Bahnmaterialien und eine Beschreibung ihrer Oberflächen, das Rollenwechselverfahren, den Anlagentyp, das Geschwindigkeits- und Spannungsprofil, den Rollendurchmesser, die nachgeschalteten Prozessschritte sowie die relevanten Fehler- oder Qualitätsgrenzen zur Verfügung. Geben Sie an, ob Repulpierbarkeit, optische Erkennung, die Handhabung eines geteilten Trennliners, eine geringe Spleißdicke oder eine bestimmte Laschenanordnung erforderlich sind. Bitten Sie den Lieferanten, die genau vorgeschlagene Konstruktion und die dafür vorliegenden Nachweise zu benennen. Liegt kein passender Prüfbericht für ein Spleißklebeband vor, halten Sie dies fest und betrachten Sie das Produkt bis zu einem repräsentativen Versuch als Kandidaten.
Die Produktseite für doppelseitiges Klebeband bietet einen Überblick über die Produktfamilie, um eine mögliche Konstruktion zu besprechen. Sie nennt keine validierte Qualität für das Rollenspleißen. Der Allgemeiner Leitfaden zur Auswahl doppelseitiger Klebebänder hilft dabei, Fragen zur Konstruktion zu formulieren; der Leitfaden zur Oberflächenvorbereitung und Klebkraft behandelt Einflussgrößen an der Klebfläche. Senden Sie bei der Musteranfrage Angaben zum Bahnmaterial, eine Spleißskizze und die Linienbedingungen mit. Die Freigabe hängt von der genau vorgeschlagenen Konstruktion und Ihren Versuchsergebnissen ab.
Die praktische Regel lautet: Legen Sie zuerst die Spleißkonstruktion fest, definieren Sie die Anforderungen der Linie und des nachgelagerten Produkts und geben Sie ein Klebeband erst frei, wenn die vorgeschlagene Konstruktion einen repräsentativen Rollenwechsel erfolgreich durchlaufen hat. Das Suchvolumen für Anzeigen und ein Produktbeispiel eines anderen Herstellers können helfen, ein Thema oder eine mögliche Konstruktionsvariable zu erkennen. Beides belegt weder die Verfügbarkeit noch die Eignung einer bestimmten LubandArt-Qualität.
Häufig gestellte Fragen
Ist doppelseitiges Klebeband für jede Stumpfspleißung geeignet?
Nein. Bei Stumpf- und Überlappungsstößen wird das Klebeband unterschiedlich angebracht. Bei manchen Stumpfstoß-Ausführungen wird einseitiges Klebeband über eine Seite geklebt, während doppelseitiges Klebeband bei einem Überlappungsstoß zwischen den überlappenden Lagen liegt. Richten Sie sich nach der Maschinen- und Spleißauslegung und prüfen Sie die Verbindung anschließend im Versuch.
Was ist bei einem fliegenden Spleiß zu prüfen?
Prüfen Sie, wie das Klebeband an der neuen Rolle befestigt wird, wie die Trennfolie entfernt wird, wie die laufende Bahn mit dem Klebstoff in Kontakt kommt und ob der Aufbau für die vorgesehene Geschwindigkeit, Bahnspannung und nachfolgenden Verarbeitungsschritte geeignet ist.
Ist für einen Papierspleiß immer repulpierbares Klebeband erforderlich?
Eine allgemeingültige Regel gibt es nicht. Klären Sie die Prozess- und Produktanforderungen der Papierfabrik, einschließlich der Frage, ob Klebeband und Trennfolie im jeweiligen Nasspartieprozess repulpierbar sein müssen.
Senden Sie eine Skizze des Spleißes sowie Angaben zu Bahnmaterialien und Anlagenbedingungen, um eine geeignete Ausführung und eine Musterprüfung anzufragen.
Angebot anfordern · [email protected] · WhatsApp +86 180 6469 2463
Diese Konstruktion für eine Serie benötigt?
Angebot erhalten