
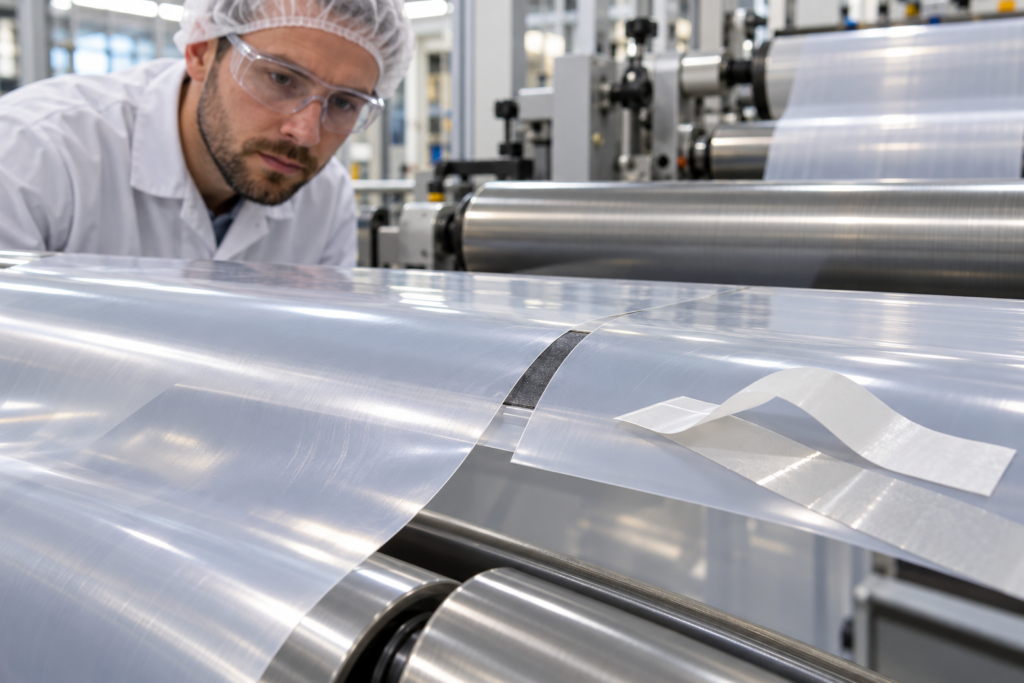
Quale configurazione di giunta, struttura del nastro e prova in produzione dobbiamo specificare per un cambio bobina affidabile, senza uno spessore della giunta inaccettabile né interruzioni della linea?
Un nastro biadesivo per giunzioni deve essere scelto solo dopo che il trasformatore ha definito il materiale del nastro in lavorazione, la geometria della giunta e il processo di cambio bobina. Una struttura biadesiva è utile quando il nastro adesivo deve trovarsi tra strati sovrapposti del materiale in lavorazione, ma non è automaticamente la scelta giusta per ogni giunta.
I valori e i riferimenti ai metodi di prova riportati in questa guida servono solo per una selezione preliminare. Le prestazioni finali dipendono dalla struttura esatta, dallo spessore, dal substrato, dall’applicazione e dal metodo di prova; richiedere il rapporto di prova relativo al grado proposto prima dell’approvazione.
Verificare le superfici adesive, il supporto o la struttura separabile, la gestione del liner e il processo a valle; quindi provare la struttura proposta su apparecchiature rappresentative, rispetto ai limiti definiti dall’acquirente. LubandArt dispone di una gamma generale di nastri biadesivi, ma la sua pagina pubblica non identifica un grado per giunzioni convalidato.
Partire dalla giunta richiesta dalla linea
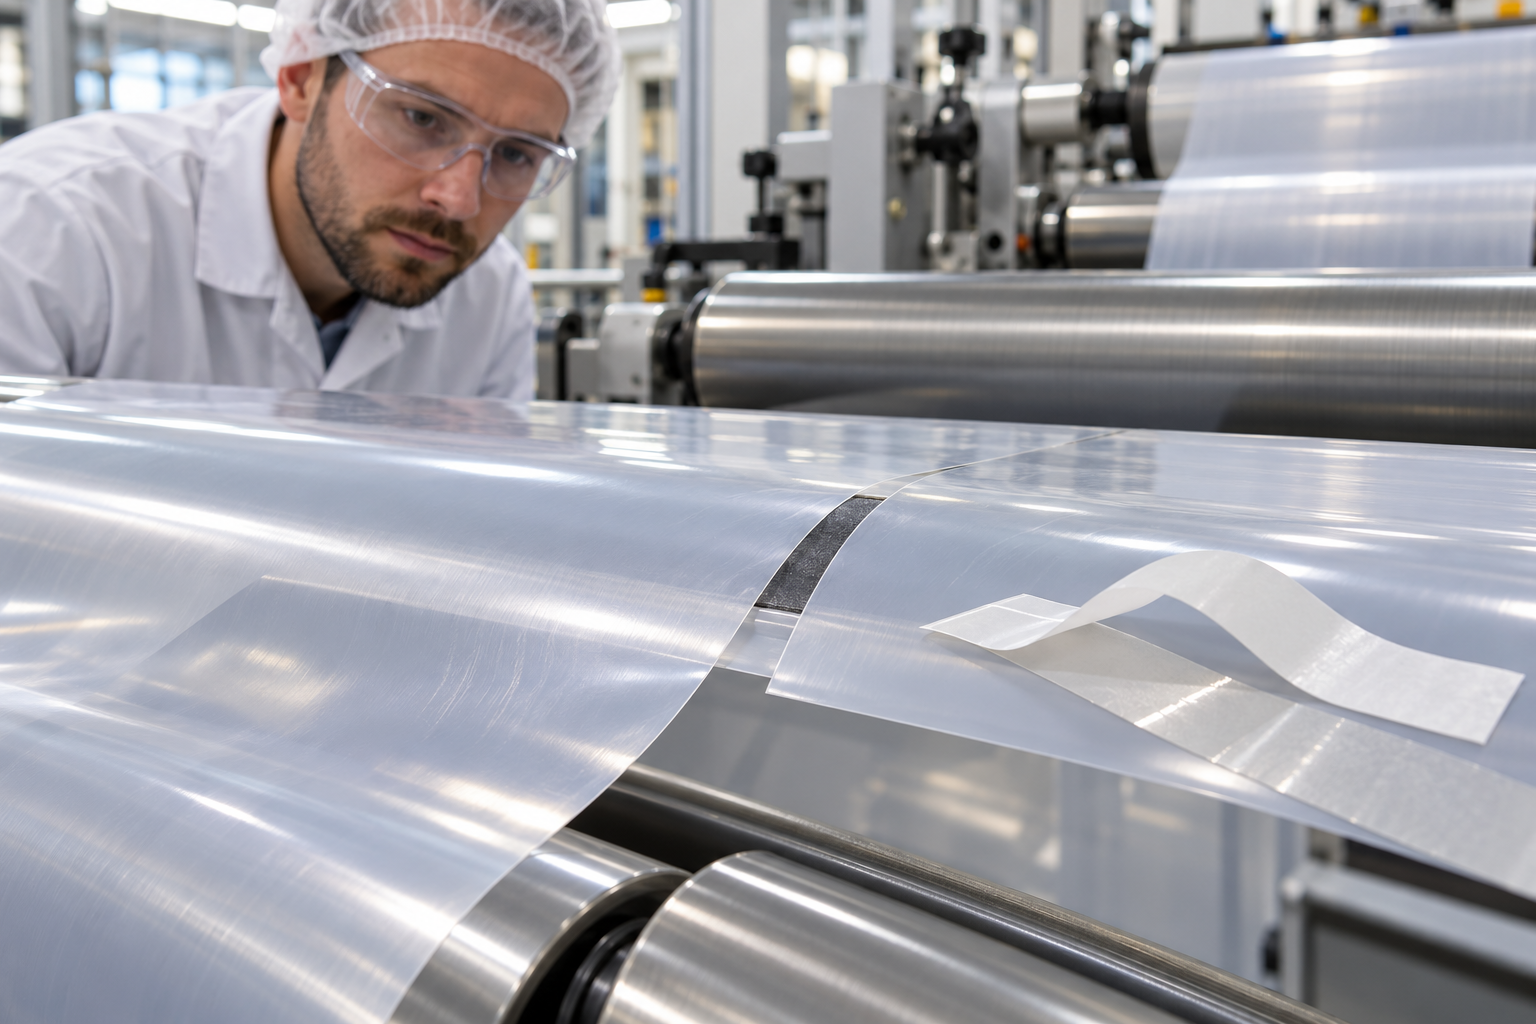
Il termine «nastro per giunzioni» comprende diverse configurazioni di unione. Una giunta testa a testa unisce due estremità del materiale in lavorazione bordo contro bordo, di norma con un nastro adesivo applicato su una faccia. Una giunta sovrapposta dispone le estremità una sull’altra, con un nastro biadesivo tra gli strati. Una giunta al volo unisce la bobina in ingresso al materiale in movimento senza fermare la linea; la configurazione del nastro adesivo e del liner deve essere compatibile con i tempi e la modalità di presentazione dell’apparecchiatura. In alcune lavorazioni della carta si utilizzano configurazioni a W o a V, nelle quali la geometria fa parte del processo. Si tratta di geometrie di giunta diverse, non di nomi intercambiabili per lo stesso nastro adesivo.
Una giunta sovrapposta impiega un nastro biadesivo tra le estremità sovrapposte del materiale in lavorazione, mentre una giunta testa a testa unisce le estremità bordo contro bordo e può impiegare un nastro mono adesivo applicato su una faccia. Il metodo di giunzione determina la direzione del carico attraverso la giunta, l’entità della sovrapposizione, i bordi esposti del nastro adesivo e lo spessore aggiunto al materiale. Determina inoltre come l’operatore o la giuntatrice automatica posiziona il nastro adesivo e rimuove il liner. Definire il metodo in base all’effettiva apparecchiatura di cambio bobina e al prodotto prima di confrontare i prodotti adesivi. Gamma di nastri per giunzione 3M distingue le strutture mono adesive e biadesive ed elenca applicazioni per giunzioni al volo, sovrapposte, testa a testa e generiche. Questi esempi descrivono il portafoglio di 3M; non identificano un grado LubandArt né stabiliscono una regola di selezione universale.
Descrivere il materiale in lavorazione e le condizioni della giunta
Identificare ciascun materiale che entra nella giunta. Registrare se si tratta di carta, film, lamina, materiale patinato, laminato o altro materiale e indicare la superficie che entra effettivamente in contatto con l’adesivo. Una superficie stampata, trattata con distaccante, a bassa energia superficiale o rivestita può comportarsi diversamente da una superficie non trattata. Includere larghezza, spessore e finitura superficiale del materiale, nonché eventuali variazioni tra fornitori o lotti di produzione. Non presumere che due materiali entrambi descritti come «film» presentino la stessa superficie di incollaggio.
Documentare quindi il percorso della giunta lungo la linea. Rilevare diametro della bobina, tensione del materiale, profilo di velocità, accelerazione, direzione della giunta e prima operazione a valle: passaggio tra rulli di pressione, spalmatura, stampa, laminazione, taglio o avvolgimento. Una giunta che resta integra durante un cambio a linea ferma o lenta può comunque cedere durante l’accelerazione, lungo un percorso con rulli di piccolo diametro o in una successiva fase con calore o pressione. Viceversa, una struttura spessa o con adesione elevata può tenere unita la giunta ma creare uno spessore che lascia segni sul prodotto, interrompe un processo a valle o causa un difetto visibile. Sono aspetti del processo da verificare sulla linea prevista, non risultati deducibili dalla dicitura «alta adesività iniziale».
Adeguare la struttura del nastro adesivo alla geometria della giunta
Confrontare l’adesivo su ciascuna faccia, il supporto, lo spessore complessivo della giunta, la suddivisione del liner e la direzione di rimozione, l’adesivo esposto, le esigenze di visibilità o rilevamento e il modo in cui la bobina viene predisposta con linguette o chiusa. Una giunta al volo può richiedere che una faccia fissi il nastro adesivo alla nuova bobina, mentre un’altra superficie sia pronta a entrare in contatto con il materiale in movimento. Un liner separabile o appositamente preparato può facilitare una sequenza automatica, ma la struttura corretta dipende dalla giuntatrice e dalla disposizione del materiale. Richiedere un disegno o uno schema applicativo della giunta proposta, anziché scegliere solo in base alla larghezza nominale o alla famiglia dell’adesivo.
I processi per carta e film possono imporre requisiti diversi a fine linea. In un processo cartario nella sezione umida, chiedere se la ripulpabilità sia un requisito definito della produzione o del prodotto e quale parte della giunzione debba essere ripulpabile. Non presumere che ogni giunzione della carta richieda un nastro ripulpabile, né che un nastro descritto come ripulpabile sia compatibile con ogni pulper, impasto o procedura di cartiera. Per film o fogli metallici, verificare come viene rilevata la giunzione, quale spessore aggiuntivo possono tollerare le apparecchiature a valle e se la giunzione debba rimanere nel nastro continuo finito o essere rimossa in seguito.
Gli esempi dei produttori mostrano perché i dettagli costruttivi sono importanti, ma non sono trasferibili da un fornitore all’altro. Panoramica della selezione tesa distingue le geometrie di giunzione e osserva che il supporto e il processo di trasformazione influenzano la scelta. Le Informazioni su tesa 61958 descrivono un nastro per giunzione al volo con supporto in PET e adesivo in gomma sintetica, destinato agli imballaggi flessibili, in particolare ai film PE e PP. La struttura dichiarata, la compatibilità e i valori tipici si riferiscono esclusivamente a tesa 61958. Non costituiscono specifiche LubandArt né dimostrano che un nastro diverso funzionerà sullo stesso nastro continuo.
Decidere sulla base di una prova di produzione
Una prova utile riproduce le variabili che determinano se la giunzione resiste e attraversa la linea. Una prova di produzione deve registrare il materiale del nastro continuo, la modalità di cambio bobina, il profilo di velocità della linea, la tensione del nastro continuo, la posizione della giunzione, il processo a valle, i guasti e i limiti di accettazione definiti dall’acquirente. Identificare inoltre il tipo e il lotto del nastro adesivo, lo schema di giunzione, la preparazione del nastro continuo, la sequenza di rimozione del liner, l’operatore o l’apparecchiatura, il diametro della bobina e il numero di campioni. Fotografare o documentare in altro modo la giunzione prima che entri nella linea, così da collegare il risultato alla geometria effettiva della giunzione.
Definire i criteri di accettazione con il responsabile del processo prima della prova. A seconda dell’applicazione, l’acquirente può considerare la frequenza di rottura delle giunzioni, la continuità del nastro continuo, lo spessore o il profilo, il registro, i difetti di stampa o di rivestimento, gli inceppamenti a valle, gli scarti al cambio bobina o il comportamento durante il ripulpaggio. Utilizzare le specifiche effettive della linea anziché una soglia di settore presunta. Se la prova fallisce, registrare quando e dove si è verificato il problema, se la giunzione si è aperta, se il nastro continuo si è strappato accanto alla giunzione, se il liner o la linguetta hanno interferito e quale effetto ha avuto l’operazione successiva sulla giunzione. Un singolo sintomo non deve essere considerato una causa radice confermata.
Modificare una variabile controllata alla volta. Se la giunzione si apre durante l’accelerazione, confrontare i dati di velocità e tensione con quelli di una prova riuscita. Se supera la giunzione iniziale ma cede in una stazione riscaldata o sottoposta a compressione, verificare quella fase e l’adesivo esposto o il profilo della giunzione. Se attraversa la linea ma lascia un segno inaccettabile, riesaminare la geometria della giunzione e lo spessore aggiuntivo, anziché limitarsi ad aumentare l’adesione. Mantenere tracciabili il tipo di nastro continuo, le impostazioni della linea e il lotto del nastro adesivo, affinché il risultato sia riferibile a una combinazione nota di struttura e processo.
Cosa includere nelle specifiche di acquisto
Per la valutazione del fornitore, fornire uno schizzo o una foto della giunzione, i materiali del nastro continuo e le descrizioni delle superfici, la modalità di cambio bobina, il tipo di apparecchiatura, il profilo di velocità e tensione, il diametro della bobina, le operazioni a valle e i limiti relativi ai guasti o alla qualità rilevanti. Indicare se sono richiesti ripulpabilità, rilevamento ottico, gestione di un liner diviso, un profilo di giunzione ridotto o una particolare disposizione delle linguette. Chiedere al fornitore di identificare la struttura esatta proposta e le prove disponibili per tale struttura. Se il fornitore non dispone di un rapporto pertinente per il tipo di nastro da giunzione, dichiararlo e considerare il prodotto un candidato in attesa di una prova rappresentativa.
La Pagina prodotto del nastro biadesivo offre un punto di partenza, a livello di famiglia di prodotti, per discutere una struttura candidata. Non elenca un tipo di nastro per la giunzione di bobine convalidato. La Guida generale alla scelta del nastro biadesivo aiuta a definire le domande sulla struttura, mentre la Guida alla preparazione delle superfici e alla resistenza dell’adesione tratta le variabili dell’interfaccia. Inviare il materiale del nastro continuo, uno schizzo della giunzione e le condizioni della linea insieme alla richiesta di campioni; la decisione di approvazione dipende dalla struttura esatta proposta e dai risultati delle vostre prove.
La regola pratica è scegliere prima la configurazione della giunzione, definire i requisiti della linea e del prodotto a valle e approvare un nastro adesivo solo dopo che la struttura proposta ha superato un cambio bobina rappresentativo. Il volume di ricerca degli annunci e l’esempio di prodotto di un altro produttore possono aiutare a individuare un argomento o una possibile variabile progettuale. Nessuno dei due dimostra che uno specifico tipo di nastro LubandArt sia disponibile o idoneo.
Domande frequenti
Il nastro biadesivo è adatto a ogni giunzione testa a testa?
No. Nelle giunzioni testa a testa e per sovrapposizione, il nastro viene applicato in modo diverso. Alcune giunzioni testa a testa utilizzano un nastro monoadesivo su una faccia, mentre nelle giunzioni per sovrapposizione il nastro biadesivo viene applicato tra gli strati sovrapposti. Attenersi alla configurazione della macchina e al progetto della giunzione, quindi eseguire una prova.
Che cosa occorre verificare per una giunzione al volo?
Verificare come il nastro è fissato alla bobina in ingresso, come viene rimosso il liner, come il materiale in movimento entra in contatto con l’adesivo e se la struttura è idonea alla velocità, alla tensione e alle lavorazioni successive previste.
Una giunzione della carta richiede sempre un nastro ripulpabile?
Non esiste una regola universale. Verificare i requisiti di processo e di prodotto della cartiera, incluso se il nastro e il liner debbano essere ripulpabili nello specifico processo della parte umida.
Inviare uno schema della giunzione, i materiali da giuntare e le condizioni della linea per richiedere una proposta di struttura e una valutazione del campione.
Richiedi un preventivo · [email protected] · WhatsApp +86 180 6469 2463
Ti serve questa costruzione per una produzione?
Ottieni un preventivo