
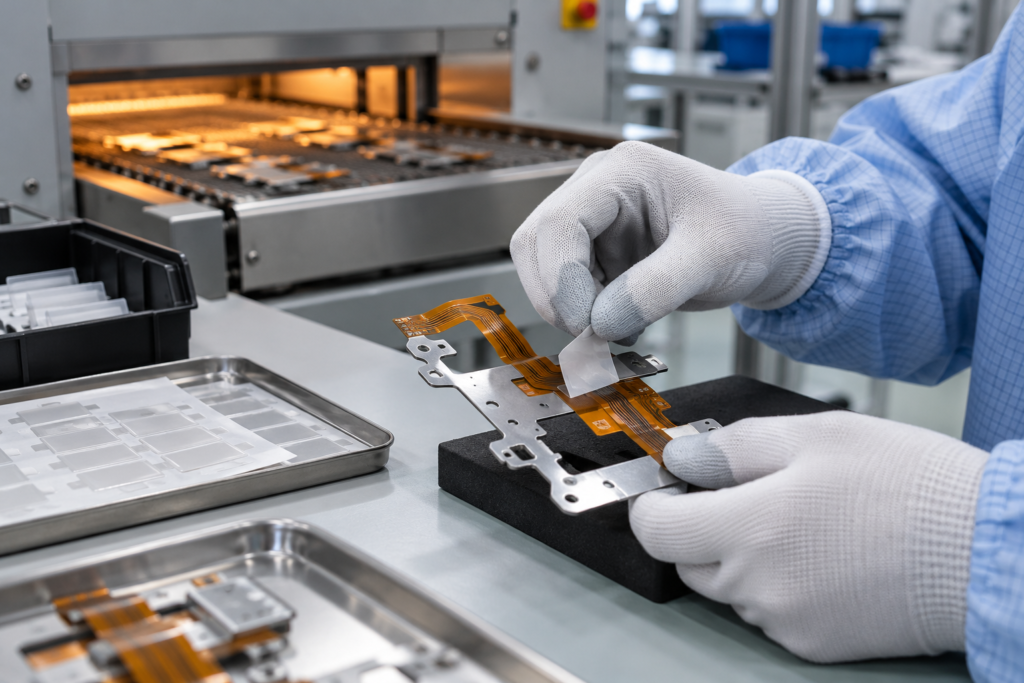
Kann das ausgewählte doppelseitige PET-Klebeband während unseres wärmeintensiven Prozesses in der Baugruppe verbleiben, und welche Nachweise sind vor der Freigabe erforderlich?
Eine Verklebung vor dem Prozess darf nur freigegeben werden, wenn die exakt vorgesehene Konstruktion ein repräsentatives Montageprofil anhand der vom Käufer festgelegten Kriterien nach dem Prozess besteht. Liegen diese Nachweise nicht vor, bringen Sie das Klebeband nach dem thermischen Schritt an oder halten Sie die Konstruktion zurück.
Die Abbildungen und Verweise auf Prüfverfahren in diesem Leitfaden dienen nur der Vorauswahl. Die endgültige Leistung hängt von der genauen Konstruktion, Dicke, dem Substrat, der Anwendung und dem Prüfverfahren ab. Fordern Sie vor der Freigabe den Prüfbericht für die vorgesehene Qualität an.
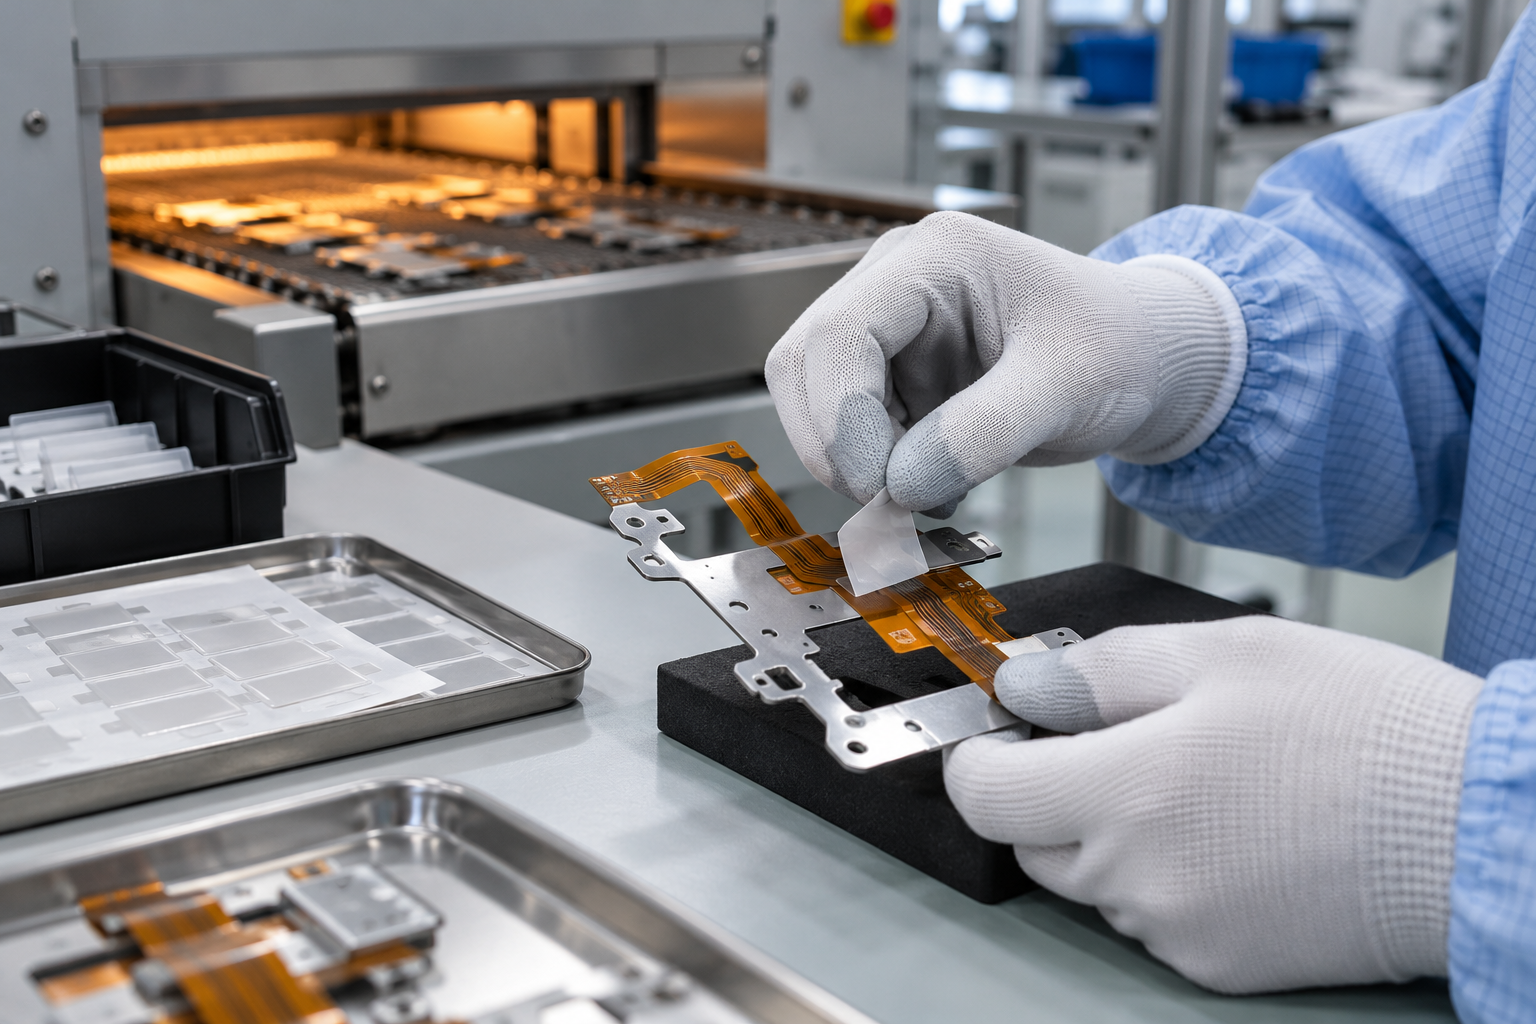
Eine Verklebung vor dem Prozess darf nur freigegeben werden, wenn die exakt vorgesehene Konstruktion ein repräsentatives Montageprofil anhand der vom Käufer festgelegten Kriterien nach dem Prozess besteht. Liegen diese Nachweise nicht vor, bringen Sie das Klebeband nach dem thermischen Schritt an oder halten Sie die Konstruktion zurück. Eine Produktfamilienbezeichnung oder ein Spitzen-Temperaturwert eines anderen Produkts begründet keine Freigabe. Die Suchphrase „high temperature double sided tape“ fasst diese unterschiedlichen Fragen oft unter einer einzigen Bezeichnung zusammen. Liegen keine qualitätsbezogenen Nachweise vor, bringen Sie das Klebeband, sofern die Konstruktion es zulässt, nach dem thermischen Schritt an oder halten Sie die Prozessfreigabe zurück, bis ein repräsentativer Versuch abgeschlossen ist.
Das ist eine Entscheidung zur Prozessreihenfolge und nicht einfach eine Materialrecherche. Eine Klebeverbindung mit doppelseitigem PET-Klebeband umfasst die Klebstoffschichten, den Träger, die Abdeckung, die Substrate, die Klebgeometrie und das Applikationsverfahren. Durch Erwärmung können diese Bestandteile unterschiedlich beeinflusst werden. Entscheidend ist, ob die Baugruppe im tatsächlich in der Produktion verwendeten Zustand und Prozessablauf nach dem realen Zyklus ihre vorgesehene Funktion weiterhin erfüllt.
Entscheiden Sie, ob das Klebeband vor oder nach der Erwärmung angebracht wird
Halten Sie zunächst fest, welche Funktion das Klebeband erfüllen muss und wann die Verbindung hergestellt wird. Wird das Klebeband vor dem Reflow angebracht, ist die Klebfläche dem thermischen Prozess ausgesetzt. Kann das Bauteil erst nach dem Löten oder einem anderen heißen Prozessschritt angebracht werden, lässt sich diese Belastung möglicherweise vermeiden. Der nachgelagerte Montageablauf muss jedoch weiterhin Zugang, Ausrichtung und Anpressdruck für eine zuverlässige Verklebung ermöglichen. Keine der beiden Vorgehensweisen ist automatisch die richtige; Prozesslayout und Konstruktionsanforderungen bestimmen die geeignete Reihenfolge.
Bei einer Verklebung vor dem Prozess müssen Nachweise für die genau angebotene Qualität und Revision vorliegen. Im Prüfbericht oder Prüfplan für Muster sollten Klebstoffkonstruktion, PET-Träger, Abdeckung, Dicke, Oberflächenbeschaffenheit der Substrate und Klebfläche angegeben sein. Außerdem sollte daraus hervorgehen, ob die Abdeckung während des Erwärmungsschritts angebracht bleibt, ob das Klebeband bereits verklebt ist und welche Vorrichtung oder Belastung verwendet wird. Eine Prüfung mit losem Klebeband oder einem anderen Schichtaufbau beantwortet möglicherweise eine andere Frage als die Prüfung des montierten OEM-Bauteils.
Stellt ein Lieferant lediglich eine Produktfamilie oder einen breiten Temperaturbereich vor, betrachten Sie diese Angaben als ersten Hinweis für die Vorauswahl. Auf LubandArts Produktseite für PET-Klebeband ist ein typischer Temperaturbereich der Produktfamilie aufgeführt. Außerdem werden Käufer gebeten, das thermische Profil für ausgewählte Qualitäten mitzuteilen, die für Reflow- oder selektives Wellenlöten vorgesehen sind. So lässt sich eine geeignete Variante besprechen; die öffentliche Seite enthält jedoch kein qualitätsspezifisches Ergebnis, das eine bestimmte Baugruppe freigibt.
Erfassen Sie das thermische Profil, dem das Bauteil tatsächlich ausgesetzt ist
Qualifizieren Sie ein Klebeband nicht allein anhand des Sollwerts des Ofens. Dokumentieren Sie die an oder nahe dem Bauteil gemessene Temperatur, die Spitzentemperatur, die Dauer bei relevanter Temperatur, das Aufheiz- und Abkühlverhalten, die Anzahl der Durchläufe sowie etwaige Nacharbeitszyklen. Geben Sie die Position der Klebestelle in der Baugruppe, die Masse der Leiterplatte oder des Halters, den Kontakt mit der Vorrichtung, Abschirmungen, benachbarte Komponenten und die Ausrichtung des Bauteils an. Wenn ein Prozess mehrere thermische Stufen umfasst, dokumentieren Sie, welche vor und welche nach dem Verkleben stattfinden.
Für die Probe sollte die vorgesehene Klebebandkonstruktion mit den Produktionssubstraten oder mit einem begründet repräsentativen Substratpaar verwendet werden. Die Oberflächenbeschaffenheit ist wichtig: blankes Metall, beschichtetes Metall, Lötstopplack, Polyimid und andere Oberflächen können unterschiedliche Grenzflächen bilden. Dokumentieren Sie Reinigung und Vorbereitung, den Anpressdruck, die Zeit zwischen dem Verkleben und dem Erhitzen, die Konditionierung sowie, ob ein Abdeckliner oder ein temporärer Träger vorhanden ist. Diese Angaben machen ein Ergebnis nachvollziehbar und reproduzierbar; sie garantieren kein Bestehen.
Ein Herstellerbeispiel zeigt, warum die Bedingungen stets zusammen mit den Zahlen betrachtet werden müssen. Das technische Datenblatt zu Technisches Datenblatt zu 3M 9077 beschreibt ein bestimmtes Produkt und gibt dessen eigene thermische Eigenschaften sowie ein Reflow-Beispiel an. Diese Werte gelten für die Konstruktion von 3M 9077 und die angegebenen Prüfbedingungen. Sie sind weder eine Spezifikation für LubandArt PET tape noch ein Nachweis dafür, dass ein anderes Klebeband auf der Fertigungslinie des Lesers besteht.
Prozessbelastung und Einsatztemperatur getrennt betrachten
Ein kontinuierlicher Einsatztemperaturbereich beschreibt, für welche dauerhafte Verwendung ein Produkt unter den angegebenen Bedingungen vorgesehen ist. Bei einer kurzzeitigen Prozessbelastung geht es darum, ob eine bestimmte Konstruktion und verklebte Baugruppe eine definierte Spitzentemperatur, Haltezeit und Temperaturzyklus vertragen. Umgekehrt gilt ebenfalls: Das Bestehen eines einzelnen kurzen Temperaturzyklus belegt keine langfristige Leistung bei erhöhter Einsatztemperatur. Führen Sie diese Anforderungen in der Materialspezifikation und im Qualifizierungsprotokoll getrennt auf.
Unterscheiden Sie außerdem das Verhalten des Trägers von der Klebeverbindungsleistung. Die PET-Folie kann formstabil bleiben, während der Klebstoff erweicht, sich verschiebt oder an Haltekraft verliert. Ein Liner kann sich ablösen, Falten bilden oder benachbarte Oberflächen verunreinigen, selbst wenn das verklebte Band weiterhin haftet. Umgekehrt belegt ein angegebener Wert zur Linerstabilität nicht, dass die Verbindung das Bauteil hält. Prüfen Sie die gesamte fertige Baugruppe und legen Sie fest, welche Schicht oder welcher Fehlermodus für die Konstruktion relevant ist.
Akzeptanzkriterien vor der Prüfung der Proben festlegen
Vereinbaren Sie die Bestehens- und Ablehnungskriterien vor der thermischen Belastung. Dokumentieren Sie je nach Baugruppe, ob sich das Bauteil bewegt hat, ob sich eine Kante abgehoben hat, ob Klebstoff ausgetreten ist oder Rückstände hinterlassen hat und ob benachbarte Oberflächen oder Komponenten verunreinigt wurden. Ist die Haltekraft kritisch, wählen Sie eine vom Käufer freigegebene Schäl-, Scher-, Zug- oder Funktionsprüfung, die zur Belastungsrichtung und Geometrie passt. Halten Sie Prüfverfahren, Konditionierungszeit nach dem Abkühlen, Probenanzahl und etwaige zerstörende Prüfungen fest. Eine Coupon-Prüfung kann beim Vergleich von Kandidaten helfen; die Freigabeentscheidung sollte jedoch am produktionsrepräsentativen Bauteil bestätigt werden.
Legen Sie keinen universellen Schälfestigkeitsgrenzwert für alle Baugruppen fest. Der erforderliche Wert hängt von der Bauteilmasse, dynamischen Belastungen, der Klebefläche, der Sicherheitsfunktion, der Einsatzumgebung und dem Zuverlässigkeitsplan des Käufers ab. Wenn ein Versagen sicherheitsrelevante oder regulatorische Folgen hat, wenden Sie das qualifizierte Engineering-Verfahren des Käufers und alle anwendbaren Anforderungen auf Produktebene an. Öffentlich verfügbare Informationen zu einer Klebebandfamilie ersetzen diese Freigabe nicht.
Im Freigabeprotokoll sollten die genaue Klebebandsorte und Revision, Probe oder Charge, Substrate, Vorbereitung, Auftragsfolge, vollständiges Temperaturprofil, Zustand des Liners, Beobachtungen nach dem Zyklus, Messwerte und die Akzeptanzentscheidung angegeben sein. Ändert sich einer dieser Punkte – insbesondere die Klebstoffkonstruktion, die Substratbeschichtung, das Temperaturprofil oder die Klebegeometrie –, prüfen Sie, ob die Qualifizierung wiederholt werden muss. So ist die künftige Produktion an dieselben Nachweise gebunden wie die freigegebene Probe.
Ein einfaches Freigabekriterium festlegen
Eine Verklebung vor dem Prozess darf nur eingesetzt werden, wenn für die vorgeschlagene Konstruktion eine dokumentierte, repräsentative Prüfung vorliegt, die die vom Käufer festgelegten Kriterien erfüllt. Beziehen sich die Nachweise auf eine andere Qualität, lediglich auf loses Material oder auf ein unvollständiges Profil, bleibt die Entscheidung offen. In diesem Fall sollte zunächst geprüft werden, ob das Klebeband nach dem Hochtemperaturprozess aufgebracht werden kann. Lässt sich die Reihenfolge nicht ändern, ist eine kontrollierte Musterprüfung durchzuführen; die Produktion bleibt ausgesetzt, bis die Ergebnisse geprüft wurden.
Dieser Ansatz vermeidet zwei kostspielige Fehlschlüsse: anzunehmen, dass die Bezeichnung des Trägers eine Hitzebeständigkeit garantiert, und einen einzelnen Spitzenwert als vollständige Freigabe für die Anwendung zu behandeln. Weiterführende Informationen finden Sie unter Was eine Temperaturangabe für den Einsatz bedeutet – und was nicht; der Artikel behandelt PE foam, nicht die Qualifizierung von PET für das Reflow-Löten. Im Blog-Übersicht finden Sie weitere Leitfäden zu verwandten Materialien und Anwendungen.
Nächster Schritt bei der Prüfung eines Klebebands
Senden Sie zur Bewertung einer vorgeschlagenen Konstruktion die Zeichnung des Bauteils oder Klebebereichs, Angaben zu Substrat und Oberflächenbeschaffenheit, das am Bauteil gemessene Temperaturprofil, die Anzahl der Durchläufe, den Zustand des Liners, die Applikationsreihenfolge, das angestrebte Volumen und die Abnahmekriterien des Käufers über die Kontaktseite. Die Produktfamilie kann bei der Auswahl eines geeigneten Kandidaten helfen; die Freigabeentscheidung des Käufers kann jedoch nur durch qualitätsbezogene Nachweise und repräsentative Prüfungen gestützt werden.
Häufig gestellte Fragen
Qualifiziert der Gebrauchstemperaturbereich eines PET-Klebebands es für das SMT-Reflow-Löten?
Nein. Ein kontinuierlicher Gebrauchstemperaturbereich belegt nicht, dass eine bestimmte Konstruktion ein vorübergehendes Montageprofil übersteht. Verlangen Sie eine repräsentative Prüfung des genau vorgeschlagenen Klebebands und Bauteils.
Beweist das Reflow-Prüfergebnis eines Abziehliners, dass die Klebeverbindung qualifiziert ist?
Nein. Das Verhalten des Liners ist nur ein Bestandteil des Schichtaufbaus. Prüfen und testen Sie die Klebeverbindung, den Träger, die Substrate und die fertige Baugruppe anhand der Kriterien des Käufers.
Was ist, wenn kein wärmespezifischer Prüfbericht für die jeweilige Produktqualität vorliegt?
Gehen Sie nicht davon aus, dass eine Verwendung vor dem Prozessschritt freigegeben ist. Bringen Sie das Klebeband nach dem Wärmeschritt an, sofern es der Prozess zulässt, oder halten Sie die Freigabe zurück, bis eine Prüfung an einer repräsentativen Probe die vereinbarten Kriterien erfüllt.
Senden Sie das genaue thermische Profil der Baugruppe, Substrat/Oberfläche, den Schichtaufbau, die Reihenfolge der Klebebandanbringung und die erforderlichen Kriterien nach dem Zyklus zur Prüfung eines Mustervorschlags.
Angebot anfordern · [email protected] · WhatsApp +86 180 6469 2463
Diese Konstruktion für eine Serie benötigt?
Angebot erhalten