
¿Qué configuración de empalme, estructura de cinta y prueba de producción debemos especificar para cambiar de bobina de forma fiable sin generar un perfil de unión inaceptable ni interrumpir la línea?
La cinta de empalme de doble cara debe seleccionarse solo después de que el transformador defina el material de la banda, la geometría del empalme y el proceso de cambio de bobina. Una estructura de doble cara resulta útil cuando la cinta debe situarse entre capas de banda superpuestas, pero no es necesariamente la opción adecuada para todos los empalmes.
Las cifras y las referencias a métodos de ensayo de esta guía sirven únicamente para una selección preliminar. El rendimiento final depende de la estructura, el espesor, el sustrato, la aplicación y el método de ensayo específicos; solicite el informe correspondiente al grado propuesto antes de aprobarlo.
Confirme las caras adhesivas, el soporte o la estructura divisible, la manipulación del protector y el proceso posterior; después, pruebe la estructura propuesta en equipos representativos conforme a los límites definidos por el comprador. LubandArt ofrece una línea general de cintas de doble cara, pero su página pública no identifica un grado de empalme validado.
Empiece por el empalme que debe realizar la línea
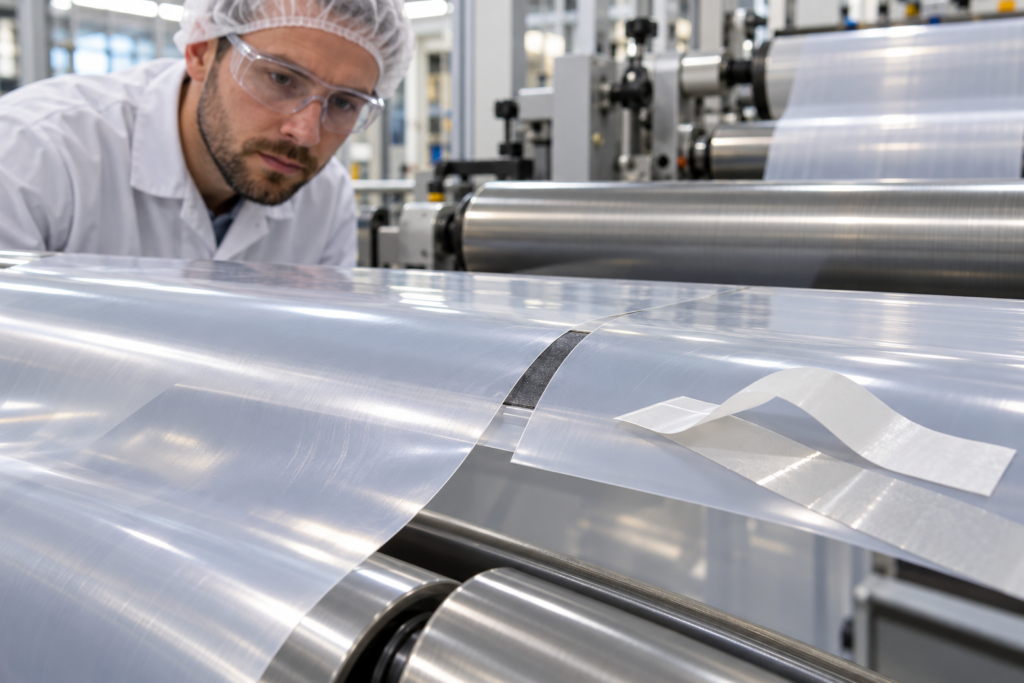
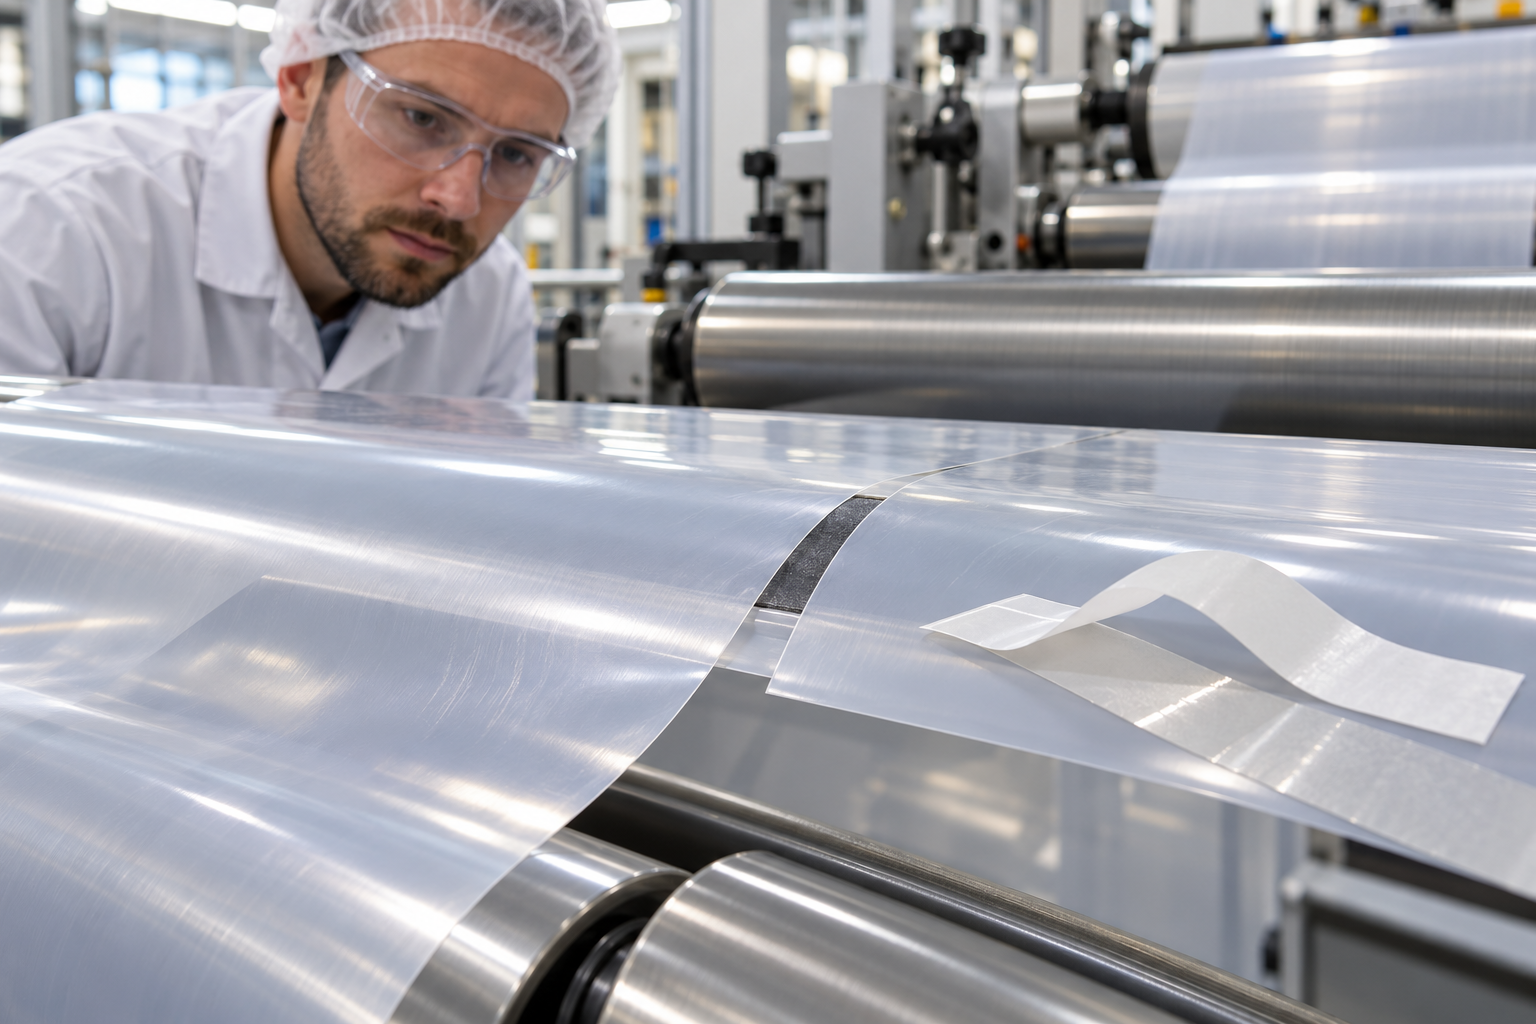
El término «cinta de empalme» abarca varias formas de unión. Un empalme a tope une dos extremos de banda borde con borde, normalmente con cinta sobre una cara. Un empalme por solapamiento coloca un extremo sobre el otro, con cinta de doble cara entre las capas. Un empalme al vuelo une la bobina entrante con la banda en marcha sin detener la línea; la disposición de la cinta y del protector debe ajustarse a la secuencia y la presentación requeridas por el equipo. En algunas operaciones con papel se utilizan patrones en W o V, cuya geometría forma parte del proceso. Son diseños de unión distintos, no nombres intercambiables para una misma cinta.
Un empalme por solapamiento utiliza cinta de doble cara entre extremos de banda superpuestos, mientras que un empalme a tope une los extremos borde con borde y puede utilizar cinta de una sola cara sobre una de las caras. El método de empalme determina la dirección de la carga a través de la unión, la longitud de solapamiento, los bordes de cinta expuestos y el espesor añadido a la banda. También determina cómo presenta la cinta y retira el protector un operario o una empalmadora automática. Defina el método según el equipo real de cambio de bobina y el diseño del producto antes de comparar adhesivos. Gama de cintas para empalmes de 3M distingue entre estructuras de una y dos caras e incluye aplicaciones de empalme al vuelo, por solapamiento, a tope y de uso general. Esos ejemplos describen la cartera de 3M; no establecen un grado de LubandArt ni una regla de selección universal.
Describa la banda y las condiciones en torno a la unión
Identifique cada banda que se une en el empalme. Registre si es papel, película, lámina metálica, material recubierto, un laminado u otro material, e indique la superficie que realmente entra en contacto con el adhesivo. Una cara impresa, tratada con agente desmoldeante, de baja energía superficial o recubierta puede comportarse de forma distinta a una cara sin tratar. Incluya el ancho, el espesor y el acabado superficial de la banda, así como cualquier variación entre proveedores o lotes de producción. No suponga que dos materiales descritos como «película» presentan la misma superficie de adhesión.
Después, documente cómo pasa el empalme por la línea. Registre el diámetro de la bobina, la tensión de la banda, el perfil de velocidad, la aceleración, la dirección del empalme y la primera operación posterior de paso por rodillos de presión, recubrimiento, impresión, laminación, corte o bobinado. Un empalme que permanece intacto durante un cambio con la línea parada o a baja velocidad puede fallar durante la aceleración, al pasar por un recorrido de rodillos cerrado o en una etapa posterior con calor o presión. A la inversa, una estructura gruesa o muy agresiva puede mantener la unión, pero generar un perfil que marque el producto, interrumpa un proceso posterior o cause un defecto visible. Son cuestiones del proceso que deben probarse en la línea prevista; sus resultados no pueden deducirse de la etiqueta «alta adhesividad inicial».
Adapte la estructura de la cinta al diseño de la unión
Compare el adhesivo de cada cara, el respaldo o soporte, el perfil total del empalme, la división del protector y la dirección en que se retira, el adhesivo expuesto, las necesidades de visibilidad o detección y la forma en que se fija la lengüeta o se cierra la bobina. Un diseño de empalme al vuelo puede requerir que una cara fije la cinta a una bobina nueva mientras otra superficie queda lista para entrar en contacto con la banda en marcha. Un protector divisible o preparado de forma especial puede facilitar una secuencia automática, pero el diseño adecuado depende de la empalmadora y de la disposición de la banda. Solicite un plano o un esquema de aplicación del empalme propuesto en lugar de seleccionar la cinta únicamente por su ancho nominal o familia de adhesivo.
Los procesos de papel y de película pueden imponer requisitos distintos al final de la línea. En un proceso de fabricación de papel en la sección húmeda, pregunte si la repulpabilidad es un requisito definido de producción o del producto y qué parte del empalme debe poder repulparse. No dé por sentado que todos los empalmes de papel requieren una cinta repulpable ni que una cinta descrita como repulpable sea compatible con cualquier pulper, composición de pasta o procedimiento de fábrica. Para película o lámina metálica, compruebe cómo se detecta la unión, cuánto espesor adicional toleran los equipos posteriores y si el empalme debe permanecer en la banda acabada o retirarse más adelante.
Los ejemplos de los fabricantes muestran por qué importan los detalles de construcción, pero no pueden extrapolarse de un proveedor a otro. Resumen de selección de tesa distingue las geometrías de empalme y señala que el sustrato y el proceso de transformación influyen en la elección. La Información sobre tesa 61958 describe una cinta para empalme al vuelo con soporte de PET y adhesivo de caucho sintético, destinada a envases flexibles, especialmente películas de PE y PP. La construcción, la compatibilidad y los valores típicos indicados corresponden únicamente a tesa 61958. No son especificaciones de LubandArt ni demuestran que otra cinta funcione en la misma banda.
Utilice una prueba de producción para tomar la decisión
Una prueba útil reproduce las variables que determinan si el empalme resiste y atraviesa la línea. La prueba de producción debe registrar el material de la banda, el modo de cambio de bobina, el perfil de velocidad de la línea, la tensión de la banda, la ubicación del empalme, el proceso posterior, los fallos y los límites de aceptación definidos por el comprador. Identifique también el grado y el lote de la cinta, el patrón de empalme, la preparación de la banda, la secuencia de retirada del protector, el operario o equipo, el diámetro de la bobina y el número de muestras. Fotografíe o documente de otro modo la unión antes de que entre en la línea para poder relacionar el resultado con la geometría real del empalme.
Defina los criterios de aceptación con el responsable del proceso antes de la prueba. Según la aplicación, al comprador pueden importarle la frecuencia de rotura de los empalmes, la continuidad de la banda, el espesor o perfil, el registro, los defectos de impresión o recubrimiento, los atascos en etapas posteriores, el desperdicio durante el cambio de bobina o el comportamiento durante el repulpado. Utilice las especificaciones reales de la línea, no un umbral sectorial supuesto. Si una prueba falla, registre cuándo y dónde ocurrió, si la unión se separó, si la banda se rasgó junto al empalme, si el protector o la lengüeta interfirieron y qué efecto tuvo la siguiente operación sobre el empalme. No considere un solo síntoma como causa raíz confirmada.
Modifique una sola variable controlada cada vez. Si el empalme se abre durante la aceleración, compare los registros de velocidad y tensión con los de una prueba satisfactoria. Si supera la unión inicial pero falla en una estación con calor o compresión, examine esa etapa y el adhesivo expuesto o el perfil de la unión. Si atraviesa la línea pero deja una marca inaceptable, revise la geometría del empalme y el espesor añadido en lugar de limitarse a aumentar la adhesión. Mantenga la trazabilidad del grado de la banda, los ajustes de la línea y el lote de cinta para que el resultado corresponda a una combinación conocida de construcción y proceso.
Qué incluir en la especificación de compra
Para la evaluación del proveedor, facilite un croquis o una foto del empalme, los materiales de la banda y la descripción de sus superficies, el modo de cambio de bobina, el tipo de equipo, el perfil de velocidad y tensión, el diámetro de la bobina, las operaciones posteriores y los límites de fallo o calidad pertinentes. Indique si se requieren repulpabilidad, detección óptica, manipulación de un protector dividido, un perfil de empalme bajo o una disposición específica de lengüetas. Pida al proveedor que identifique la construcción exacta que propone y las pruebas disponibles para esa construcción. Si el proveedor no dispone de un informe correspondiente al grado de cinta para empalmes, indíquelo y trate el producto como candidato pendiente de una prueba representativa.
La Página de producto de cinta de doble cara sirve como punto de partida, a nivel de familia, para estudiar una construcción candidata. No enumera un grado validado para el empalme de bobinas. La Guía general para seleccionar cintas de doble cara ayuda a plantear las preguntas sobre la construcción, mientras que la Guía de preparación de superficies y resistencia de la unión aborda las variables de la interfaz. Envíe el material de la banda, el croquis del empalme y las condiciones de la línea junto con la solicitud de muestras; la aprobación depende de la construcción exacta propuesta y de los resultados de sus pruebas.
La regla práctica es elegir primero la arquitectura del empalme, definir los requisitos de la línea y del producto posterior, y aprobar una cinta solo después de que la construcción propuesta supere un cambio de bobina representativo. El volumen de búsquedas de anuncios y el ejemplo de producto de otro fabricante pueden ayudar a identificar un tema o una posible variable de diseño. Ninguno demuestra que exista un grado específico de LubandArt ni que sea adecuado.
Preguntas frecuentes
¿Es adecuada la cinta de doble cara para todos los empalmes a tope?
No. Las uniones a tope y por solapamiento colocan la cinta de forma diferente. Algunas configuraciones de empalme a tope utilizan cinta de una sola cara sobre una de las caras, mientras que en un empalme por solapamiento se utiliza cinta de doble cara entre las capas superpuestas. Siga el diseño del equipo y del empalme y, después, realice una prueba.
¿Qué debe comprobarse para un empalme al vuelo?
Confirme cómo se fija la cinta a la bobina entrante, cómo se retira el papel protector, cómo entra en contacto la banda en movimiento con el adhesivo y si la configuración soporta la velocidad, la tensión y las operaciones posteriores previstas.
¿Un empalme de papel requiere siempre una cinta repulpable?
No existe una regla universal. Confirme los requisitos del proceso y del producto de la fábrica papelera, incluido si la cinta y el papel protector deben ser repulpables en ese proceso específico de la parte húmeda.
Envíe un esquema del empalme, los materiales de las bandas y las condiciones de la línea para solicitar una propuesta de configuración y la evaluación de una muestra.
Solicitar un presupuesto · [email protected] · WhatsApp +86 180 6469 2463
¿Necesita esta construcción para una producción?
Obtener cotización