
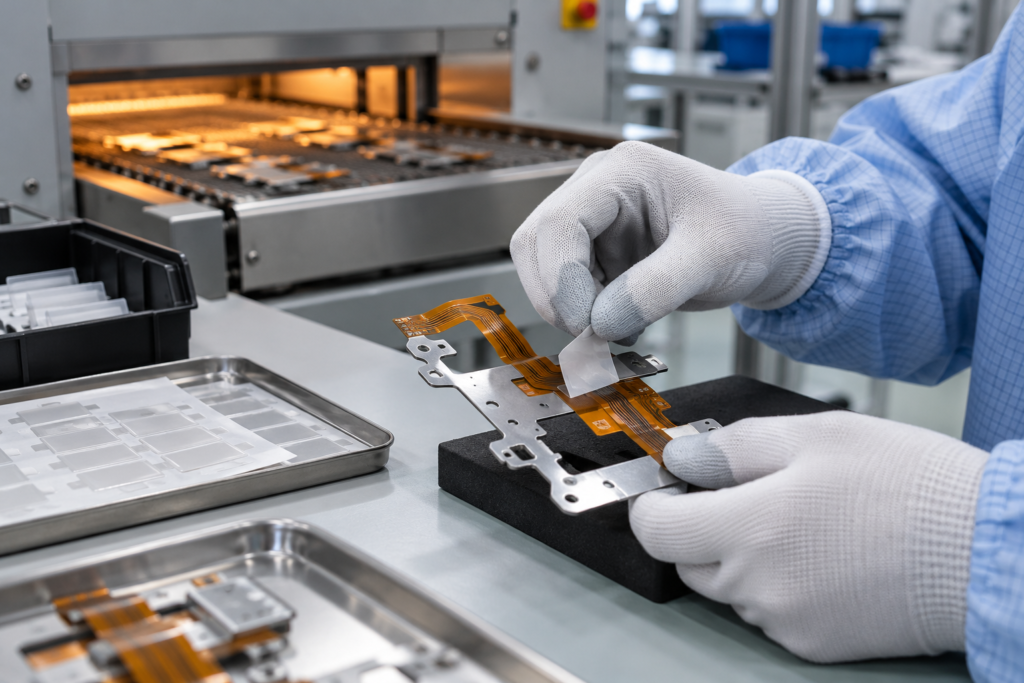
¿Puede la cinta PET de doble cara seleccionada permanecer en el conjunto durante nuestro proceso con alta exposición al calor y qué evidencias se necesitan antes de aprobarla?
Apruebe la unión antes del proceso únicamente si la construcción exacta propuesta supera un perfil de montaje representativo conforme a los criterios posteriores al proceso definidos por el comprador. Si no se dispone de esas evidencias, aplique la cinta después de la etapa térmica o mantenga el diseño en espera.
Las cifras y las referencias a métodos de ensayo de esta guía sirven únicamente para la selección preliminar. El rendimiento final depende de la construcción, el espesor, el sustrato, la aplicación y el método de ensayo exactos; solicite el informe del grado propuesto antes de aprobarlo.
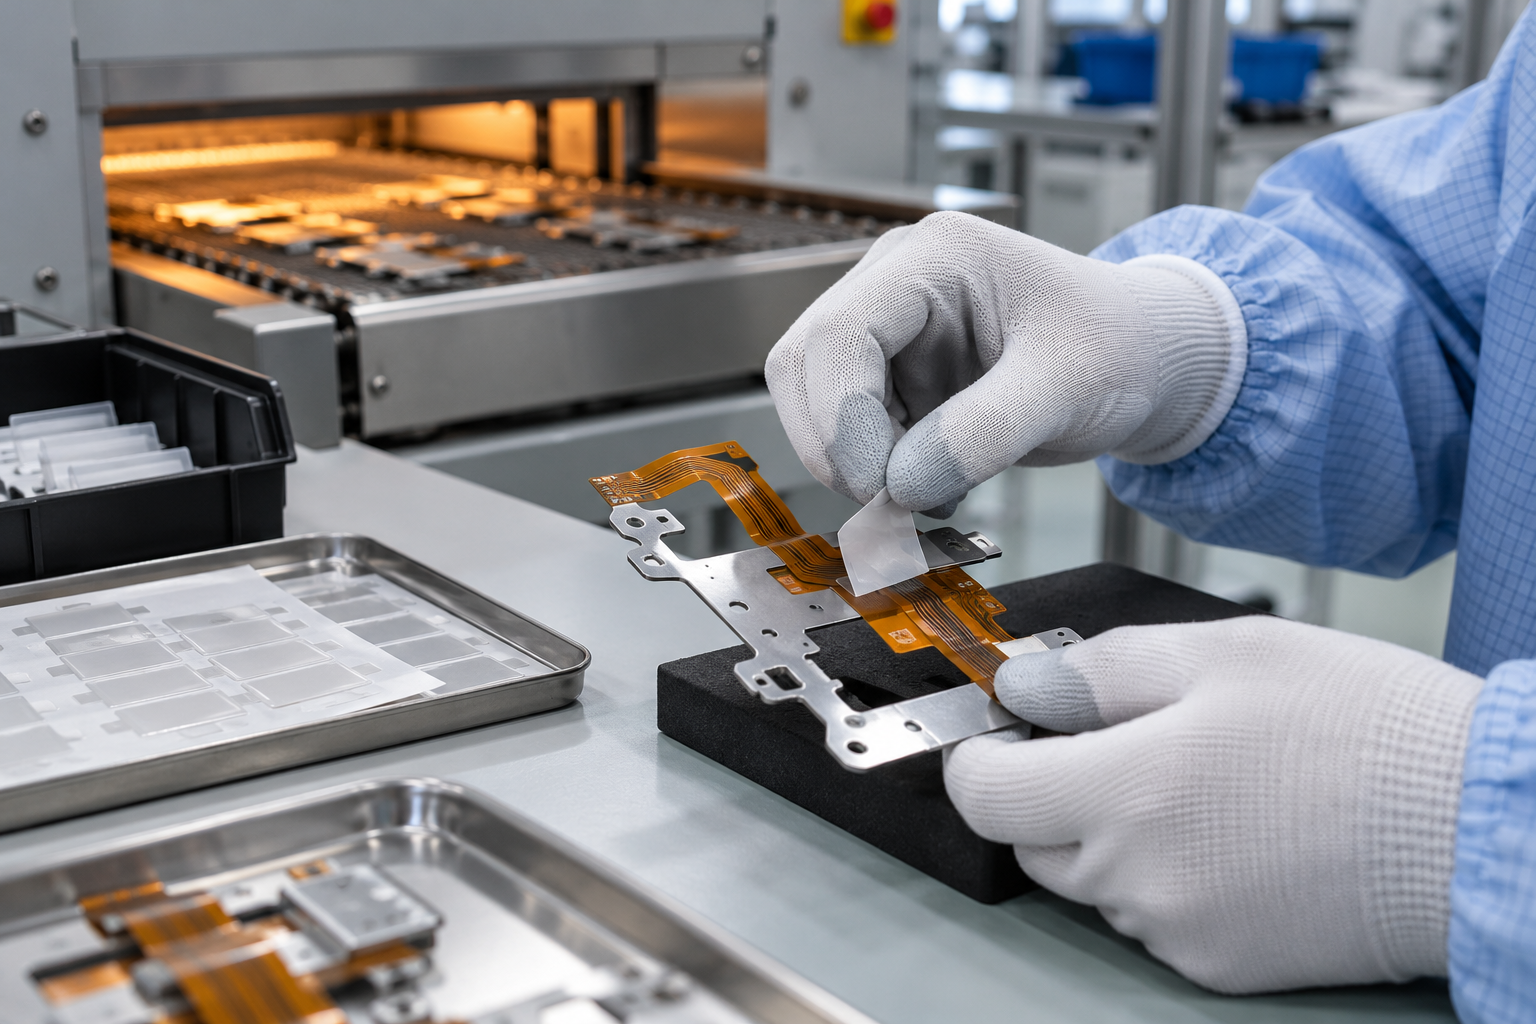
Apruebe la unión antes del proceso únicamente si la construcción exacta propuesta supera un perfil de montaje representativo conforme a los criterios posteriores al proceso definidos por el comprador. Si no se dispone de esas evidencias, aplique la cinta después de la etapa térmica o mantenga el diseño en espera. El nombre de una familia de productos o la temperatura máxima indicada para otro producto no constituyen una aprobación. La expresión de búsqueda «cinta de doble cara de alta temperatura» suele agrupar estas cuestiones distintas bajo una sola etiqueta. Si no se dispone de evidencias correspondientes al grado, aplique la cinta después de la etapa térmica cuando el diseño lo permita, o mantenga pendiente la aprobación del proceso hasta completar una prueba representativa.
Se trata de una decisión sobre la secuencia del proceso, no simplemente de buscar un material. Una unión con cinta PET de doble cara incluye las capas adhesivas, el soporte, el protector antiadherente, los sustratos, la geometría de unión y el método de aplicación. El calor puede afectar a cada uno de estos elementos de manera distinta. La pregunta pertinente es si el conjunto, en el estado y con la secuencia de producción previstos, sigue cumpliendo su función después del ciclo real.
Decida si la cinta se aplica antes o después del calentamiento
Empiece por definir qué debe hacer la cinta y cuándo se forma la unión. Si la cinta se coloca antes del reflujo, la interfaz adherida queda expuesta al proceso térmico. Si el componente puede fijarse después de la soldadura u otra operación en caliente, es posible que la cinta evite esa exposición, pero la secuencia de montaje posterior debe permitir el acceso, la alineación y la aplicación de presión necesarias para obtener una unión fiable. Ninguna de las dos opciones es correcta de forma automática; la distribución del proceso y los requisitos de diseño determinan la secuencia adecuada.
Para una aplicación antes del proceso, exija evidencias correspondientes al grado y la revisión exactos de la oferta. El informe o plan de muestreo debe identificar la construcción adhesiva, el soporte de PET, el protector antiadherente, el espesor, los acabados de los sustratos y el área de unión. También debe indicar si el protector permanece colocado durante la etapa térmica, si la cinta ya está adherida y qué soporte de fijación o carga se utiliza. Un ensayo con cinta suelta o con una estructura distinta puede responder a una pregunta diferente de la que plantea la pieza ensamblada del fabricante de equipos originales (OEM).
Si un proveedor solo ofrece una descripción de la familia o un intervalo amplio de temperaturas, considérelo una referencia para la selección inicial. La Página del producto: cinta PET de LubandArt indica un intervalo típico de la familia y pide a los compradores que compartan el perfil térmico de los grados seleccionados para procesos de reflujo o soldadura selectiva por ola. Esto permite analizar un producto candidato; la página pública no publica resultados específicos de un grado que aprueben un conjunto determinado.
Registre el perfil térmico al que está expuesta realmente la pieza
No califique una cinta basándose únicamente en el punto de consigna del horno. Registre la temperatura medida en la pieza o cerca de ella, la temperatura máxima, el tiempo a la temperatura pertinente, el comportamiento durante el calentamiento y el enfriamiento, el número de ciclos y cualquier ciclo de retrabajo. Incluya la ubicación de la unión en el conjunto, la masa de la placa o el soporte, el contacto con el utillaje, el apantallamiento, los componentes cercanos y la orientación de la pieza. Si el proceso incluye varias etapas térmicas, documente cuáles tienen lugar antes y después del pegado.
La muestra debe utilizar la construcción de cinta propuesta y los sustratos de producción, o un par representativo debidamente justificado. El acabado superficial es importante: el metal sin recubrimiento, el metal recubierto, la máscara de soldadura, la poliimida y otras superficies pueden crear interfaces diferentes. Registre la limpieza y preparación, la presión de aplicación, el tiempo entre el pegado y el calentamiento, el acondicionamiento y si hay un protector antiadherente o un soporte temporal. Estos detalles permiten interpretar y repetir un resultado; no garantizan que se supere la prueba.
Un ejemplo de un fabricante muestra por qué las condiciones deben mantenerse asociadas a los valores. La Ficha técnica de 3M 9077 describe un producto específico e indica sus propias propiedades térmicas y un ejemplo de reflujo. Esos valores corresponden a la construcción de 3M 9077 y a las condiciones de ensayo indicadas. No son una especificación para la cinta PET de LubandArt ni demuestran que otra cinta vaya a superar las pruebas en la línea del lector.
Distinga la exposición al proceso de la temperatura de servicio
Un intervalo de temperatura de servicio continuo indica cómo se describe un producto para uso prolongado en las condiciones especificadas. Una exposición breve durante el proceso plantea si una construcción y un conjunto pegado concretos toleran una temperatura máxima, un tiempo de permanencia y un ciclo definidos. También se da lo contrario: superar un único ciclo térmico breve no demuestra un rendimiento a largo plazo a una temperatura de servicio elevada. Mantenga estos requisitos separados en la especificación del material y en el registro de cualificación.
Distinga también el comportamiento del soporte del rendimiento de la unión. La película de PET puede conservar su estabilidad dimensional mientras el adhesivo se ablanda, se desplaza o pierde capacidad de sujeción. El protector antiadherente puede desprenderse, arrugarse o contaminar las superficies adyacentes, aunque la cinta pegada siga adherida. A la inversa, un valor de estabilidad del protector antiadherente no demuestra que la unión sujete la pieza. Inspeccione todo el conjunto terminado y defina qué capa o modo de fallo es pertinente para el diseño.
Establezca los criterios de aceptación antes de probar las muestras
Acuerde los criterios de aprobación o rechazo antes de la exposición. Según el conjunto, registre si la pieza se desplazó, si se levantó algún borde, si el adhesivo rebosó o dejó residuos, y si se contaminaron superficies o componentes adyacentes. Si la retención es crítica, seleccione una prueba de pelado, cizallamiento, tracción o funcionamiento aprobada por el comprador que corresponda a la dirección de la carga y a la geometría. Registre el método de ensayo, el tiempo de acondicionamiento después del enfriamiento, el número de muestras y cualquier inspección destructiva. Un ensayo con probetas puede ayudar a comparar opciones, pero la pieza representativa de producción debe confirmar la decisión de aprobación.
No invente un umbral universal de resistencia al pelado para todos los conjuntos. El valor requerido depende de la masa de la pieza, las cargas dinámicas, el área de unión, la función de seguridad, el entorno y el plan de fiabilidad del comprador. Si un fallo tiene consecuencias de seguridad o reglamentarias, siga el proceso de ingeniería cualificado del comprador y los requisitos aplicables al producto. La información pública sobre una familia de cintas no sustituye esa aprobación.
El registro de aprobación debe identificar el grado y la revisión exactos de la cinta, la muestra o el lote, los sustratos, la preparación, la secuencia de aplicación, el perfil térmico completo, el estado del protector antiadherente, las observaciones posteriores al ciclo, los resultados medidos y la decisión de aceptación. Si cambia cualquiera de estos elementos —en especial la construcción del adhesivo, el recubrimiento del sustrato, el perfil del ciclo o la geometría de la unión—, evalúe si es necesario repetir la cualificación. Así, la producción futura queda vinculada a las mismas evidencias que la muestra aprobada.
Utilice un criterio de liberación sencillo
Utilice la unión antes del proceso solo cuando la construcción propuesta haya superado una evaluación representativa y documentada según los criterios establecidos por el comprador. Si la evidencia corresponde a otro grado, solo a un material sin laminar o a un perfil incompleto, la decisión sigue pendiente. En ese caso, considere primero aplicar la cinta después de la operación térmica. Si no es posible cambiar la secuencia, realice un ensayo controlado con muestras y mantenga la producción en espera hasta revisar los resultados.
Este enfoque evita dos atajos costosos: asumir que el nombre del soporte garantiza la resistencia al calor y considerar que un único valor máximo constituye una aprobación completa para la aplicación. Para obtener contexto relacionado, consulte qué significa y qué no significa una clasificación de temperatura de servicio; ese artículo trata sobre PE foam, no sobre la cualificación para el reflujo de PET. Utilice el Índice del blog para encontrar guías relacionadas sobre materiales y aplicaciones.
Siguiente paso para evaluar una cinta
Para evaluar una construcción propuesta, envíe el plano de la pieza o del área de unión, el sustrato y su acabado, el perfil térmico medido en el conjunto, el número de pasadas, el estado del protector, la secuencia de aplicación, el volumen previsto y los criterios de aceptación del comprador a través de la Página de contacto. La familia de productos puede ayudar a identificar una opción candidata; solo la evidencia correspondiente al grado y los ensayos representativos pueden respaldar la decisión de liberación del comprador.
Preguntas frecuentes
¿El rango de temperatura de servicio de una cinta PET la cualifica para el reflujo SMT?
No. Un rango de servicio continuo no demuestra que una construcción específica resista un perfil transitorio de ensamblaje. Exija una prueba representativa de la cinta y la pieza exactas propuestas.
¿El resultado de reflujo de un protector demuestra que la unión adherida está cualificada?
No. El comportamiento del protector es solo una parte del conjunto de capas. Inspeccione y ensaye la unión adhesiva, el soporte, los sustratos y el conjunto terminado según los criterios del comprador.
¿Qué hacer si no hay un informe térmico específico para el grado?
No dé por hecho que el uso antes del proceso está aprobado. Aplique la cinta después de la etapa de calentamiento cuando el proceso lo permita o mantenga la liberación en espera hasta que una prueba con una muestra representativa cumpla los criterios acordados.
Envíe el perfil térmico exacto del conjunto, el sustrato y su acabado, la configuración de capas, la secuencia de aplicación de la cinta y los criterios requeridos tras el ciclo para evaluar una muestra propuesta.
Solicite una cotización · [email protected] · WhatsApp +86 180 6469 2463
¿Necesita esta construcción para una producción?
Obtener cotización