
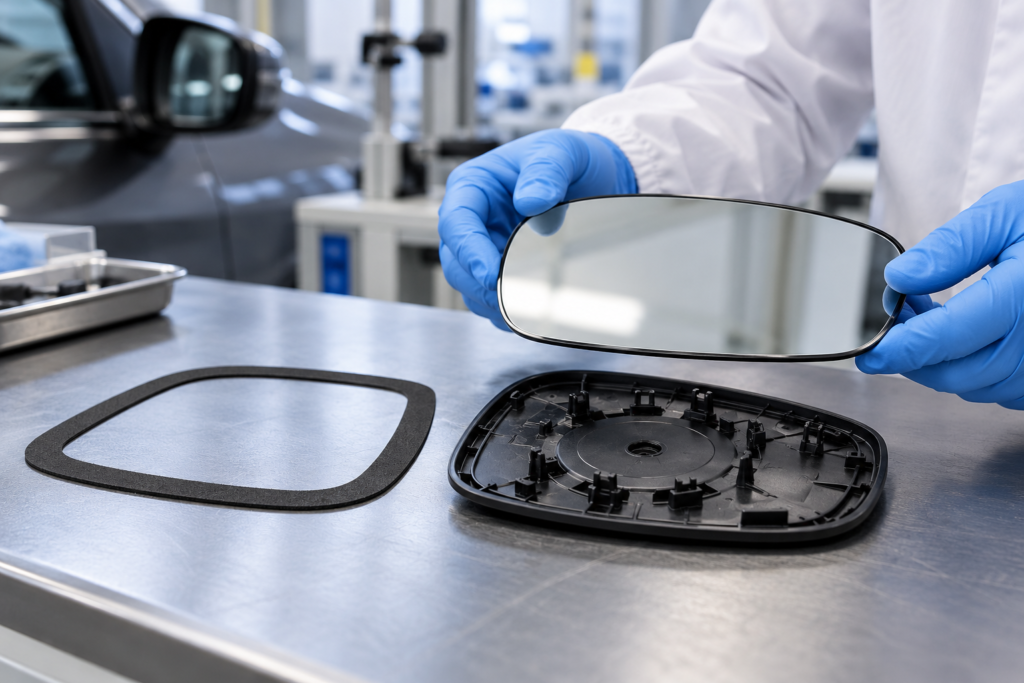
Die Zahlenangaben und Verweise auf Prüfverfahren in diesem Leitfaden dienen ausschließlich der Vorauswahl. Die endgültige Leistung hängt vom genauen Produktaufbau, der Dicke, dem Substrat, der Anwendung und dem Prüfverfahren ab; fordern Sie vor der Freigabe den Prüfbericht für die vorgeschlagene Produktausführung an.
Ein doppelseitiges Schaumstoffklebeband kann für die Verklebung von Außenspiegelglas mit einer Trägerplatte infrage kommen. Die Bezeichnung der Anwendung allein qualifiziert jedoch keine Produktausführung. Der OEM sollte die Glasoberfläche, das Material der Trägerplatte, die Klebefläche, die Krümmung, die Toleranzkette, den Montageprozess und die Einsatzbedingungen festlegen und anschließend den genauen Klebebandaufbau in einer repräsentativen Spiegelbaugruppe anhand kundenseitig definierter Abnahmekriterien prüfen. LubandArt nennt die Verklebung von Außenspiegelglas mit dem Gehäuse als Anwendung und bietet Lösungen mit Acrylschaum- und PE-Schaumklebeband an; die Produktseiten enthalten weder eine spiegelspezifische Freigabe für eine bestimmte Produktausführung noch einen allgemein gültigen Grenzwert für das Bestehen der Prüfung.
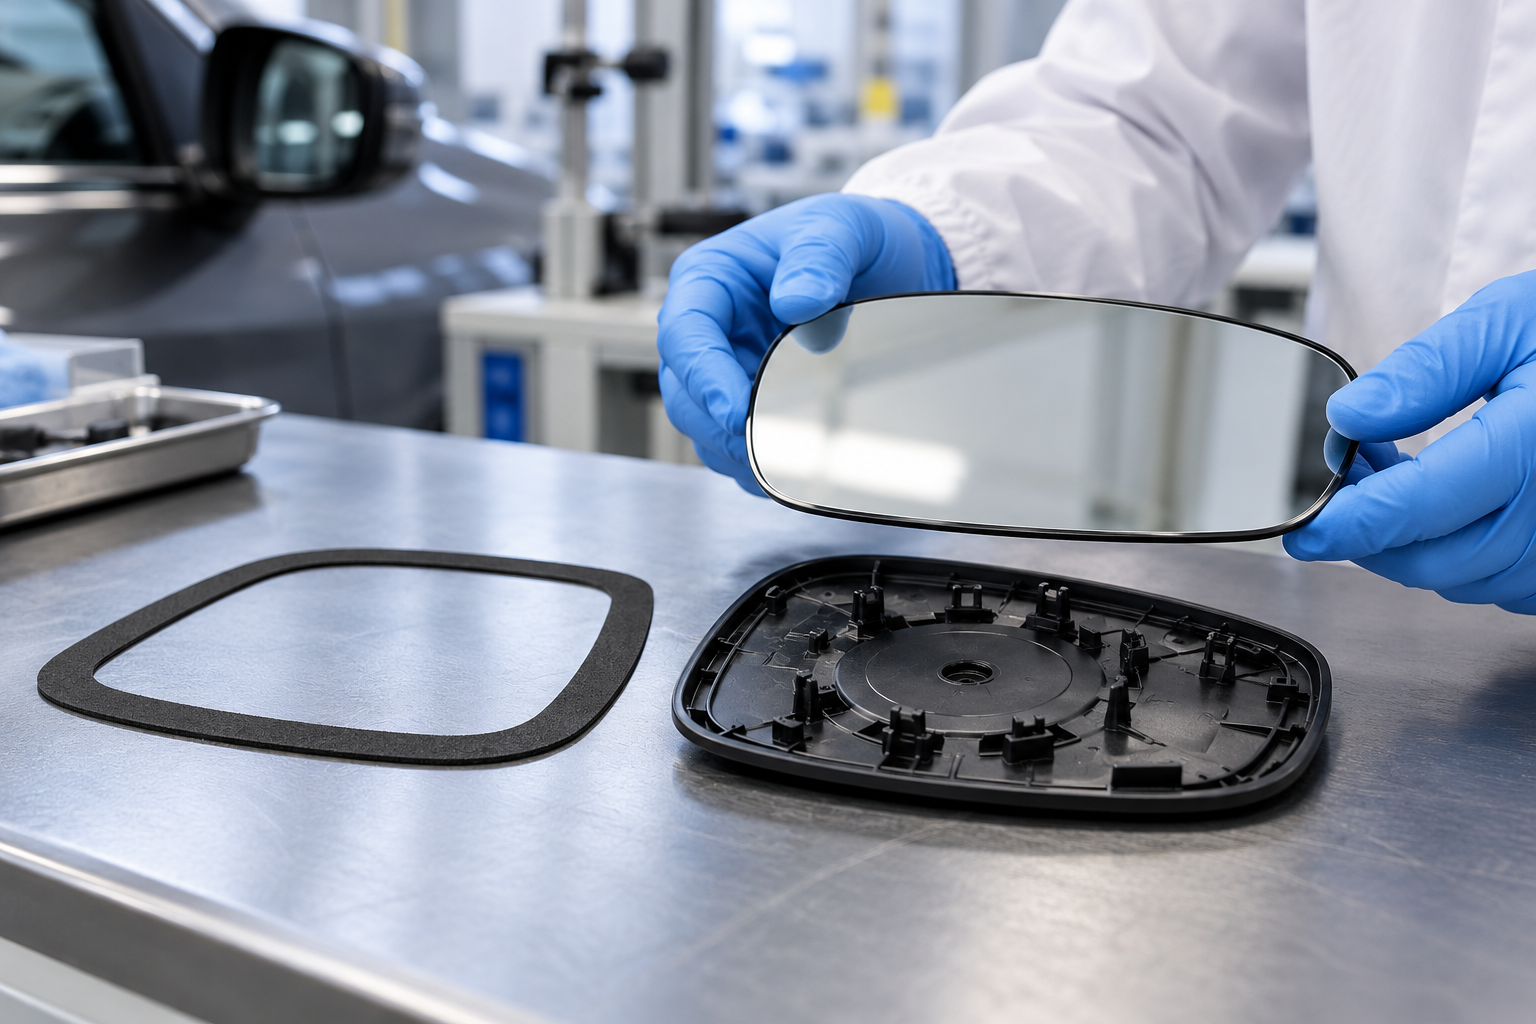
Zunächst muss geklärt werden, welche Spiegelverbindung ausgelegt wird. Dieser Leitfaden behandelt die Verklebung von Außenspiegelglas mit seiner Trägerplatte oder seinem Gehäuse. Er behandelt nicht die Verklebung eines Innenspiegelhalters oder einer Halterung mit der Windschutzscheibe. Für solche Systeme kann ein anderes strukturelles Klebeverfahren zum Einsatz kommen: 3M beschreibt sein System zur Befestigung von Spiegelhaltern als druckempfindliches Klebeband, das auf das Befestigungsteil aufgebracht und anschließend durch Wärme ausgehärtet wird, um es mit FahrzeuggIas zu verkleben. Das ist ein eigenständiger Aufbau und keine Empfehlung für eine Schaumstoffklebeband-Ausführung zwischen Spiegelglas und Trägerplatte.
Die Klebeverbindung definieren, bevor Klebebandausführungen verglichen werden
Dokumentieren Sie die beiden Oberflächen, die das Klebeband verbinden soll. „Glas auf Kunststoff“ reicht für eine Freigabedokumentation nicht aus. Ermitteln Sie, welche Seite des Glases den Klebstoff berührt und ob sie eine Beschichtung, einen bedruckten Rand, ein Heizelement oder eine elektrochrome Funktion aufweist. Dokumentieren Sie das Harzmaterial der Trägerplatte oder des Gehäuses, die Oberflächenbeschaffenheit, die Struktur, die Formgebungshistorie und etwaige Beschichtungen. Sind diese Angaben unbekannt, lässt sich das Ergebnis einer Musterprüfung nicht zuverlässig einer Serienbaugruppe zuordnen.
Definieren Sie anschließend die Klebegeometrie. Erfassen Sie die nutzbare Auflagefläche, die Breite und den Verlauf des Klebebands, die Eckgeometrie, die Lage von Aussparungen sowie die Krümmung von Glas und Trägerplatte. Berücksichtigen Sie die Toleranzkette beider Teile und den Spalt oder Versatz, den die Baugruppe ausgleichen muss. Ein Klebeband, das auf einem flachen Prüfkörper gut benetzt, kann sich an einem gekrümmten Rand, auf einer schmalen Auflagefläche oder an einer lokal erhabenen Stelle anders verhalten. Gehen Sie nicht davon aus, dass ein dickerer Schaumstoff mangelnden Kontakt automatisch ausgleicht; Dicke, Kompression, Klebstoff und Geometrie wirken zusammen und müssen am tatsächlichen Aufbau geprüft werden.
Auch Masse und Ausstattung des Spiegels beeinflussen die Entscheidung. Halten Sie fest, ob der Spiegel beheizt, elektrochrom, groß oder stark gekrümmt ist oder in einem Lkw oder Bus eingesetzt wird und ob Leitungen oder andere Anbauteile die Klebeverbindung belasten. Diese Anwendungsfälle sind nicht gleichzusetzen. die Produktinformationen von tesa zu seinem PE-Schaumstoffklebeband 66108 beschreiben ausdrücklich die Befestigung von Außenspiegelglas an einer Trägerplatte, einschließlich Beispielen mit elektrochromen Spiegeln und größeren, gekrümmten Spiegeln für Nutzfahrzeuge. Diese Angaben zeigen, warum Spiegelkonfiguration und Krümmung erfasst werden müssen; die Maß- und Leistungsangaben von tesa gelten nur für dieses Produkt und dürfen nicht auf eine Produktausführung eines anderen Lieferanten übertragen werden.
Einen Produktaufbau für die Erprobung auswählen, keine Produktbezeichnung freigeben
Acrylschaum und PE-Schaum bezeichnen Produktfamilien, keine vollständigen Spezifikationen für die Spiegelverklebung. Vergleichen Sie die jeweiligen Klebstoffseiten, den Schaumstoffträger, die Dicke, soweit verfügbar die Dichte oder Kompressibilität, die Schutzfolie, das Lieferformat für die Weiterverarbeitung und die Geometrie des Stanzteils. Die Seite von LubandArt zu Acrylschaum nennt Glas und ausgewählte Kunststoffe als geeignete Substratgruppen und weist darauf hin, dass die endgültige Eignung anhand der Projektspezifikation und einer Musterprüfung bestätigt wird. Die Automobilseite nennt die Verklebung von Rückspiegelglas mit dem Gehäuse als Anwendung und führt Lösungen mit Acrylschaum- und PE-Schaumklebeband auf. Zusammen begründen diese Seiten eine fachlich relevante Anfrage beim Lieferanten, belegen aber nicht, dass eine bestimmte Produktausführung eine OEM-Validierung für Spiegel bestanden hat.
Bitten Sie den Lieferanten, für jeden Kandidaten den vorgeschlagenen Produktaufbau und die für genau diese Materialien verfügbaren Nachweise anzugeben. Ein allgemeines Datenblatt zur Produktfamilie oder das Datenblatt eines Wettbewerbers belegt keine Haftung auf dem beschichteten Glas oder dem geformten Harzbauteil des Käufers. Wenn eine Produktspezifikation typische Werte nennt, halten Sie auch das Prüfverfahren, das Substrat, die Verweilzeit und die Konditionierungsbedingungen fest. Stellen Sie Werte, die unter unterschiedlichen Bedingungen ermittelt wurden, nicht so gegenüber, als seien sie direkt vergleichbar.
Es ist sinnvoll, zwischen konstruktiver Eignung und Eignung der Klebverbindung zu unterscheiden. Bei der konstruktiven Eignung geht es darum, ob das Klebeband auf der verfügbaren Klebefläche Platz findet, der Bauteilkrümmung folgen kann, die freigegebene Toleranz aufnimmt und Kollisionen mit Clips, Heizelementen oder Leitungen vermeidet. Bei der Eignung der Klebverbindung geht es darum, ob die gewählten Klebstoffseiten nach den vereinbarten Vorbereitungs- und Montageschritten auf den tatsächlichen Oberflächen haften. Ein Kandidat muss beide Anforderungen erfüllen; ein bestandener Schälversuch an einer ebenen Probe klärt weder Geometrie- noch Montageprobleme.
Repräsentative Muster und einen Prüfplan für den Prozess erstellen
Verwenden Sie Bauteile oder Proben, die die Oberflächen der Serienfertigung so genau wie praktisch möglich abbilden. Dokumentieren Sie den Glaslieferanten und den Zustand der Beschichtung oder Bedruckung, den Werkstoff und die Oberflächenbeschaffenheit der Trägerplatte, den Reinigungs- oder Vorbehandlungsprozess, die Klebebandcharge, die Ausführung als Rolle oder Stanzteil, die Applikationsseite und den Liner. Wenn Serienbauteile nicht verfügbar sind, dokumentieren Sie, welche Merkmale die Probe nicht abbildet. Eine polierte Laborprobe kann ein irreführend sauberes Ergebnis liefern, verglichen mit einem geformten, beschichteten oder bei der Handhabung berührten Serienbauteil.
Kontrollieren Sie die Applikationsfolge. Dokumentieren Sie, wie das Klebeband positioniert und der Liner entfernt wird, mit welchem Druck oder welcher Vorrichtung der Kontakt hergestellt wird, wie viel Zeit zwischen Applikation und Fügen vergeht, welcher Fügedruck angewendet wird und welche Verweil- oder Konditionierungszeit vor der Prüfung gilt. Wenn eine automatisierte oder halbautomatisierte Platzierung geplant ist, berücksichtigen Sie im Versuch die Ausrichttoleranz, die Taktzeit sowie Bediener- oder Anlagenvariationen. Ziel ist es, den vom Käufer freigegebenen Prozess reproduzierbar zu machen, statt allgemeine Applikationseinstellungen eines Lieferanten zu übernehmen.
Ein aussagekräftiger Versuch trennt Versagen an der Grenzfläche von Prozessfehlern. Prüfen Sie, ob das Klebeband die gesamte vorgesehene Klebefläche kontaktiert, ob sich Kanten während der Montage ablösen, ob Spalte oder Falten entstehen und ob Bauteilmerkmale einen gleichmäßigen Anpressdruck verhindern. Fotografieren Sie die Baugruppe vor und nach der Konditionierung an denselben Stellen. Wenn ein Muster versagt, dokumentieren Sie die Versagensfläche und -stelle, statt nur „schlechte Haftung“ zu melden. Klebstoffreste auf einer Seite, kohäsive Spaltung, Ablösung auf der Glasseite und Kantenablösung führen zu unterschiedlichen Folgefragen, auch wenn keines dieser Merkmale allein die Ursache beweist.
Das Einsatzprofil prüfen, dem der Spiegel ausgesetzt sein wird
Legen Sie den Belastungsplan anhand des Fahrzeugprogramms und der Einbaulage des Spiegels fest. Relevante Bedingungen können Lagerung oder Betrieb bei Hitze und Kälte, Feuchtigkeit, Wassereinwirkung oder Waschen, UV-Belastung, Vibrationen und mechanische Stöße umfassen. Der OEM muss festlegen, welche Reihenfolge, Dauer, Probenzahl und Funktionsprüfungen seinen Anwendungsfall abbilden. Die öffentlich zugänglichen Produktseiten von LubandArt legen weder einen universellen Prüfplan noch einen allgemeinen Grenzwert für Spiegelklebebänder fest.
Bewerten Sie die Baugruppe vor und nach den gewählten Belastungen. Achten Sie auf Kantenablösung, Verschiebung, Kontaktverlust, sichtbare Rückstände und Veränderungen, die die Funktionslage des Spiegels beeinträchtigen. Wenn die Baugruppe Heiz- oder elektrochrome Funktionen umfasst, prüfen Sie nach der Konditionierung deren Funktion und die Abstände zu den Leitungen. Ändern sich Spiegelmasse, Krümmung oder Fahrzeugklasse, behandeln Sie dies als neue Qualifikationsbedingung, sofern das Entwicklungsteam die Gleichwertigkeit nicht begründet hat.
Ein Herstellerbeispiel kann helfen, Einflussgrößen zu erkennen, ersetzt aber nicht den Prüfplan des Käufers. Das Dokument zu tesa 66108 enthält Angaben zu Kälteschock, UV, Feuchtigkeit und Temperatur für den eigenen Produktaufbau und Geltungsbereich. die 3M-Seite zur strukturellen Verklebung von Spiegelhaltern beschreibt für das System zur Befestigung von Halterungen an Windschutzscheiben eine druckempfindliche Applikation mit anschließender Wärmehärtung. 3M nennt außerdem sein PE-Schaumstoffklebeband 4492B für die Verklebung von Automobilspiegeln; diese Anwendungsangabe gilt jedoch speziell für 4492B. Keine dieser Quellen belegt, dass ein Schaumklebeband von LubandArt die Anforderungen an die Spiegelbaugruppe des Käufers erfüllt. Nutzen Sie die Beispiele, um Applikationskonzepte zu unterscheiden und Fragen zu formulieren, und validieren Sie anschließend das vorgeschlagene Klebeband selbst.
Vor dem Versuch festlegen, wie das Ergebnis zu bewerten ist
Legen Sie vor der Prüfung fest, was als bestanden, nicht bestanden und als Wiederholungsprüfung gilt. Verknüpfen Sie die Kriterien mit der Zeichnung, dem Fahrzeugprogramm, der Funktionsanforderung oder einer dokumentierten Kundenvereinbarung. Definieren Sie die Anzahl der Proben und Chargen, die Oberflächenvorbereitung, den Applikationsprozess, die Konditionierung, die Prüfpunkte und etwaige zerstörende Prüfungen. Wenn eine Probe die Prüfung nicht besteht, entscheiden Sie, ob als Nächstes der Aufbau geändert, der Prozess korrigiert, die Klebefläche angepasst oder weitere Nachweise angefordert werden sollen. Werden mehrere Faktoren gleichzeitig geändert, lässt sich das Ergebnis nur schwer interpretieren.
| Was damit festgestellt wird | Nächste Entscheidung | |
|---|---|---|
| Das Klebeband passt nicht auf die verfügbare Klebefläche oder kann die freigegebene Geometrie nicht überbrücken | Der Kandidat ist möglicherweise mit dem verfügbaren Bauraum nicht vereinbar | Prüfen Sie Dicke, Stanzkontur, Klebefläche oder Toleranz, bevor Sie eine Aussage zur Haftung treffen |
| Die Verklebung ist vor der Umweltkonditionierung unvollständig | Die Grenzfläche oder der Applikationsprozess ist noch nicht für die Prüfung unter Einsatzbedingungen geeignet | Prüfen Sie Oberflächenzustand, Anpressdruck, Ausrichtung und den genauen Aufbau |
| Die Montage besteht die ersten Prüfungen, verschiebt sich jedoch nach der Belastung oder löst sich ab | Die gewählte Bandkonstruktion und der Montageprozess erfüllen das definierte Einsatzprofil nicht | Die Stelle des Versagens untersuchen und einen überarbeiteten Bandkandidaten oder Prozessversuch vereinbaren |
| Der Prüfkörper besteht die Prüfung, aber die Ergebnisse an serienmäßig montierten Spiegeln schwanken | Der Prüfkörper bildete die Fügestelle oder den Produktionsprozess nicht ausreichend ab | Den Versuch mit Serienteilen, Produktionsanlagen und Fertigungstoleranzen neu aufbauen |
Das Ergebnis dient zur Qualifizierung der geprüften Kombination aus Bandkonstruktion und Prozess, nicht aller Klebebänder derselben Produktfamilie. Änderungen an Glasbeschichtung, Harz, Oberflächenausführung, Klebebandcharge, Stanzkontur, Klebefläche, Anpressdruck bei der Montage oder Konditionierung können die Schlussfolgerung verändern. Stellen Sie die Rückverfolgbarkeit vom Änderungsstand des Fahrzeugteils bis zur Klebebandsorte und Mustercharge sicher, damit spätere Lieferanten- oder Konstruktionsänderungen anhand derselben Ausgangsbasis bewertet werden können.
Welche Angaben einer Angebots- oder Musteranfrage beizufügen sind
Senden Sie eine Zeichnung oder eine eindeutige Skizze der Fügestelle, Angaben zu den Materialien von Glas und Grundplatte, Oberflächenausführungen oder Beschichtungen, Abmessungen der Klebefläche, Angaben zu Krümmung oder Toleranzen, Spiegelmerkmalen, Einbauposition am Fahrzeug und dem geforderten Umweltbelastungsprofil. Geben Sie die geplante Applikationsmethode, die vorgesehene Vorrichtung oder Art der Druckaufbringung, die Produktionsrate, die Mustermenge und, sofern bereits festgelegt, die Abnahmekriterien an. Bitten Sie den Lieferanten zu bestätigen, welche konkrete Bandkonstruktion er vorschlägt, welche relevanten produktspezifischen Prüfberichte vorliegen und welche Angaben für Ihre Baugruppe noch nicht verifiziert sind.
Die Produktseite für Acrylschaum-Klebeband von LubandArt und die Seite zu Klebebandanwendungen im Automobilbereich bieten Möglichkeiten, einen Bandkandidaten zu besprechen. Bei Fragen zur Klebeverbindung lesen Sie den Leitfaden zur Oberflächenvorbereitung und Klebfestigkeit. Diese Seiten dienen als Ausgangspunkt für die technische Prüfung; die Freigabeentscheidung hängt weiterhin von der vorgeschlagenen Klebebandsorte und der Prüfung repräsentativer Muster durch den OEM ab.
Die praktische Freigaberegel ist einfach: Wählen Sie einen Kandidaten erst aus, wenn die Fügegeometrie und beide Fügeteiloberflächen definiert sind, und geben Sie ihn erst frei, wenn der genaue Aufbau die repräsentative Prüfung des Käufers unter Prozess- und Einsatzbedingungen bestanden hat. Eine Kennzeichnung für den Einsatz an Spiegeln oder das Prüfergebnis eines Wettbewerbsprodukts ist keine Qualifizierung der Baugruppe.
Häufig gestellte Fragen
Veröffentlicht LubandArt eine für die Verklebung von Außenspiegeln freigegebene Klebebandqualität?
Die öffentlich zugänglichen Seiten nennen die Verklebung von Spiegelglas mit dem Gehäuse als Anwendung und zeigen Lösungen mit Acrylat- und PE-Schaumklebeband, veröffentlichen jedoch weder eine spiegelspezifische Freigabe für eine bestimmte Qualität noch einen entsprechenden Prüfbericht. Klären Sie den Aufbau und validieren Sie ihn an repräsentativen Bauteilen.
Kann das Prüfergebnis eines Spiegelklebebands von 3M oder tesa eine LubandArt-Qualität freigeben?
Nein. Prüfergebnisse gelten für die jeweils genannte Qualität und die jeweiligen Prüfbedingungen. Sie können relevante Konstruktionsvariablen aufzeigen, doch der vorgeschlagene Aufbau muss auf den Oberflächen und an der Baugruppe des Käufers geprüft werden.
Ist Klebeband für die Verklebung von Außenspiegelglas mit einer Trägerplatte dasselbe wie Klebeband für den Spiegelhalter an der Windschutzscheibe?
Nein. Ein Spiegelhalter an der Windschutzscheibe verbindet ein Befestigungsteil mit dem Windschutzscheibenglas und kann ein wärmehärtendes Strukturklebstoffsystem erfordern. Dieser Leitfaden behandelt Schaumklebeband zwischen Außenspiegelglas und dessen Trägerplatte oder Gehäuse.
Senden Sie die Zeichnung der Klebeverbindung, Angaben zu Glas/Beschichtung, Trägerplattenmaterial, Klebefläche/Krümmung, Spiegelmerkmalen sowie Prozess- und Einsatzprofil, um einen geeigneten Aufbau und einen Musterprüfplan anzufordern.
Angebot anfordern · [email protected] · WhatsApp +86 180 6469 2463
Diese Konstruktion für eine Serie benötigt?
Angebot erhalten