
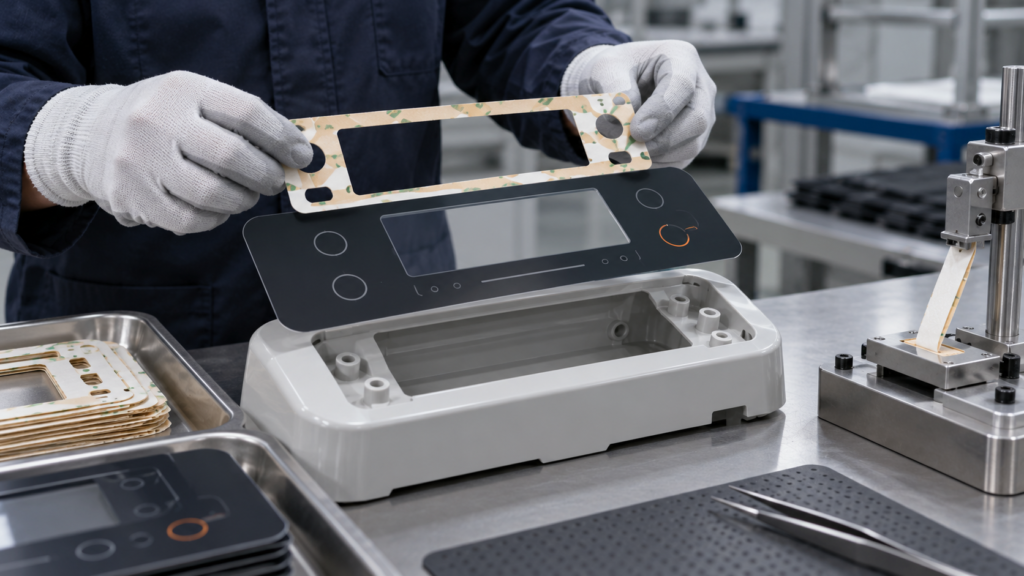
Che cosa occorre specificare e convalidare prima di approvare un nastro fustellato per il rivestimento stampato del pannello di controllo di un elettrodomestico?
Identificare tutte le interfacce tra rivestimento e alloggiamento, definire un’unica qualità e un unico progetto di fustellatura, quindi superare una prova di processo rappresentativa secondo i criteri di aspetto, tenuta e funzionalità definiti dall’OEM.
I dati e i riferimenti ai metodi di prova contenuti in questa guida servono solo per una selezione preliminare. Le prestazioni finali dipendono dalla costruzione esatta, dallo spessore, dal substrato, dall’applicazione e dal metodo di prova; prima dell’approvazione, richiedere il rapporto relativo alla qualità proposta.
È possibile valutare un nastro biadesivo per incollare il rivestimento stampato del pannello di controllo di un elettrodomestico al relativo alloggiamento, ma la denominazione di una famiglia di prodotti non basta per approvare l’assemblaggio. L’OEM dovrebbe approvare una costruzione fustellata solo dopo aver riprodotto, in una prova controllata su campioni, l’esatta stratificazione di stampa del rivestimento, la finitura dell’alloggiamento, la geometria dell’incollaggio e l’applicazione in produzione. Identificare tutte le interfacce tra rivestimento e alloggiamento, definire un’unica qualità e un unico progetto di fustellatura, quindi superare una prova di processo rappresentativa secondo i criteri di aspetto, tenuta e funzionalità definiti dall’OEM. La decisione deve stabilire se la qualità e il processo proposti soddisfano i criteri dell’acquirente relativi ad aspetto, tenuta e ambiente, non se il nastro con supporto PET viene generalmente usato negli elettrodomestici. In un progetto di nastro per il rivestimento del pannello di controllo di un elettrodomestico, iniziare identificando esattamente lo strato del rivestimento stampato del pannello di controllo e la superficie dell’alloggiamento da unire con l’adesivo.
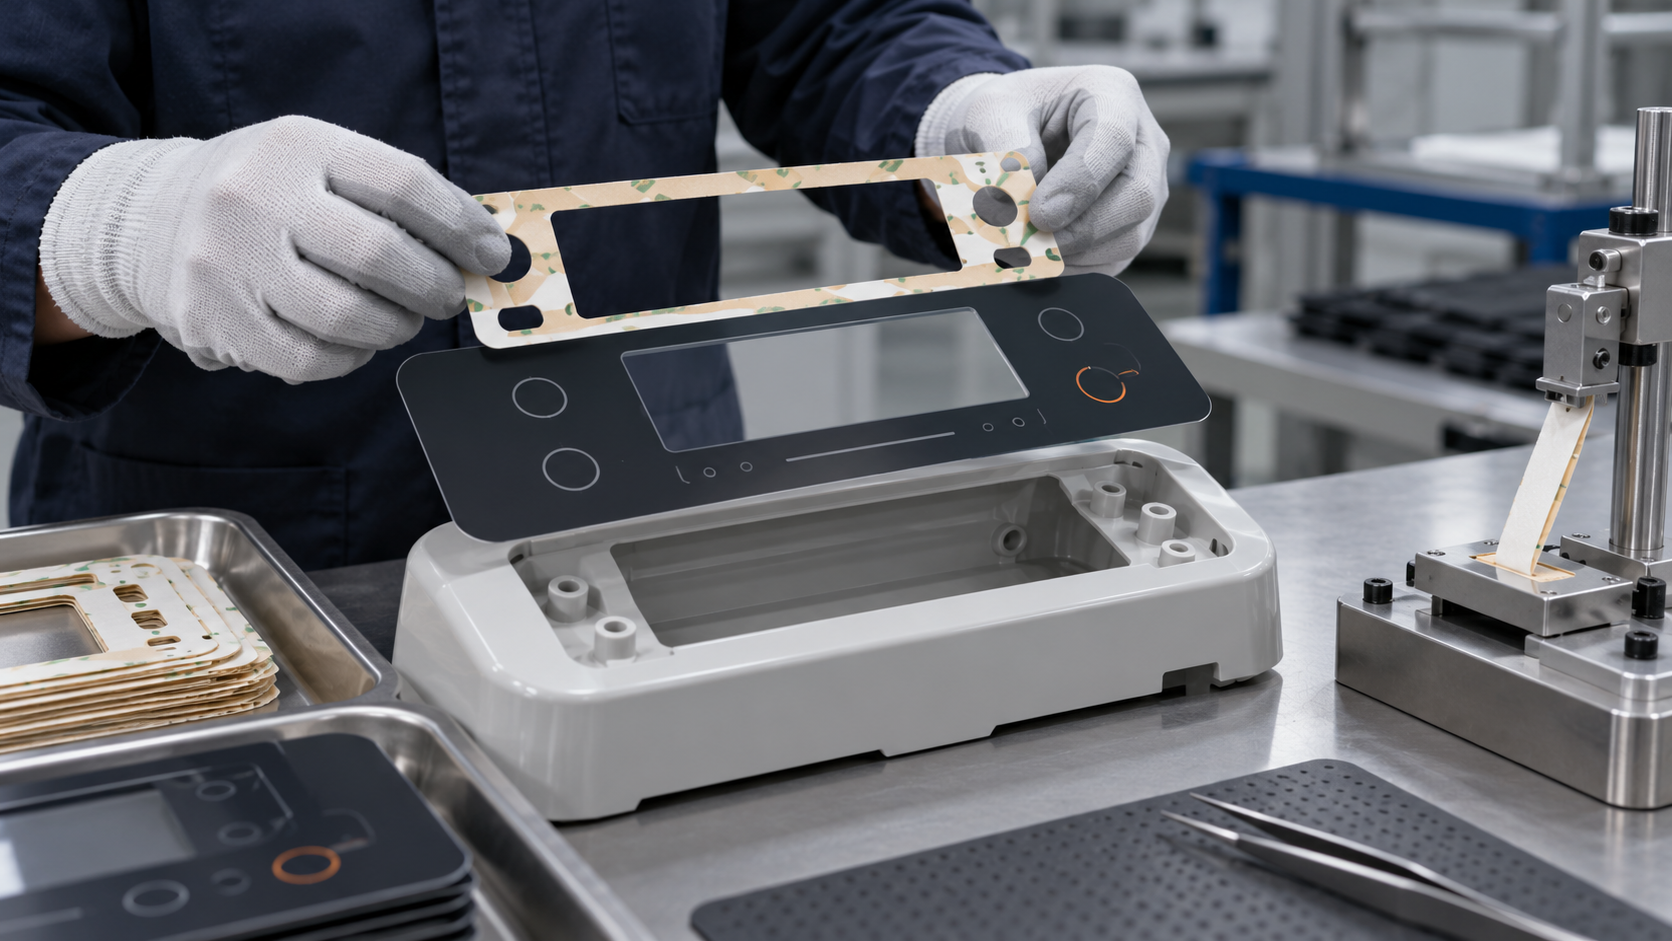
Questa guida riguarda esclusivamente l’incollaggio con adesivi sensibili alla pressione di un rivestimento stampato del pannello di controllo all’alloggiamento di un elettrodomestico. Non qualifica elettricamente un interruttore a membrana, non sigilla un giunto di pannello in PE foam e non attesta la conformità di una qualità LubandArt a uno standard per elettrodomestici. L’attuale Pagina prodotto del nastro in PET LubandArt descrive una famiglia di prodotti candidata e conferma che la costruzione e le dimensioni sono specifiche del progetto. L’adesivo esatto, la stratificazione del rivestimento e l’interfaccia con l’alloggiamento devono ancora essere confermati.
Iniziare dalla stratificazione effettiva del rivestimento e dalla superficie dell’alloggiamento
Il termine “rivestimento” può riferirsi a costruzioni diverse. Può trattarsi di una pellicola stampata in policarbonato o poliestere, di uno strato grafico laminato su un’altra pellicola oppure di una superficie di controllo che include un circuito a interruttore a membrana. Documentare l’intera stratificazione, dalla superficie visibile al lato adesivo: tipo e spessore della pellicola, posizione della stampa, inchiostro o rivestimento, hard coat, primer, trattamento del lato posteriore ed eventuali laminati. Identificare lo strato che entrerà in contatto con il nastro. Un nastro incollato a una vernice di stampa non è automaticamente equivalente a uno incollato alla pellicola non rivestita.
Descrivere con la stessa precisione il lato dell’alloggiamento. Specificare se è in metallo verniciato, acciaio verniciato a polvere, alluminio, ABS, PC/ABS o altro materiale; includere il rivestimento o il trattamento superficiale, la texture, la polimerizzazione, eventuali criticità legate ai distaccanti di stampaggio e il metodo di pulizia. Se l’alloggiamento presenta nervature, rientranze o una cornice curva, rilevarne dimensioni e tolleranze. Un provino piano di laboratorio può servire per uno screening dell’adesivo, ma un provino realizzato con una resina o un rivestimento diverso non dimostra l’adesione in produzione all’alloggiamento effettivo.
Il primo passaggio di approvazione consiste nel definire la coppia di superfici di contatto. Se la composizione o la finitura di uno dei due lati non è nota, mantenete la struttura allo stato di candidata. Prima che il fornitore del nastro raccomandi un grado, chiedete al converter del film frontale e al fornitore dell’alloggiamento l’identificazione dei materiali e il controllo delle revisioni.
Scegliere la struttura dopo aver definito i requisiti di tenuta
Un nastro PET biadesivo utilizza un supporto in film tra gli strati adesivi; un nastro transfer non ha un supporto in film. Sono strutture diverse. Un supporto può facilitare la movimentazione e la fustellatura di un componente sottile da parte del converter, mentre un adesivo senza supporto può essere adatto a una geometria di laminazione diversa. Nessuna delle due soluzioni è preferibile in assoluto. Le dimensioni del pezzo fustellato, le zone di incollaggio strette, le aperture interne, la tolleranza di registro, il distacco del liner e le attrezzature di applicazione determinano quale formato può essere lavorato in modo affidabile.
Le condizioni di carico sono importanti quanto il nome del materiale. Specificate le dimensioni del film frontale, il perimetro o l’area incollata, le campate non supportate, la curvatura, l’orientamento, i carichi previsti dovuti alla pressione o al contatto e l’eventuale tendenza dei bordi a sollevarsi durante la pulizia o la manutenzione. Indicate se il film frontale è solo decorativo o se integra un’interfaccia di controllo funzionale. Se include interruttori o piste conduttive, il layout del nastro deve evitare di bloccare le zone attive, modificare la corsa degli interruttori, interferire con le prese d’aria o coprire punti di messa a terra e connettori. Le prestazioni elettriche e tattili richiedono criteri di accettazione specifici; una prova di pelatura che verifica solo l’adesione non può determinarle.
La Pagina prodotto del nastro in PET presenta i nastri con supporto PET come una famiglia personalizzabile per la fustellatura di precisione e le applicazioni nel settore degli elettrodomestici. 3M cita l’incollaggio di film frontali grafici e interruttori a membrana come esempi di impiego della propria Gamma di nastri transfer 200MP; ciò conferma un’applicazione nel settore, ma non l’idoneità di un grado LubandArt. È quindi una soluzione da considerare in una discussione di approvvigionamento, ma non costituisce una prova che un determinato grado aderisca al rivestimento stampato o alla finitura dell’alloggiamento dell’acquirente. Richiedete un grado e una revisione proposti, il sistema adesivo, lo spessore totale, il liner, il disegno del pezzo fustellato e gli eventuali rapporti disponibili specifici per il grado. Collegate ogni elemento al relativo campione e preventivo.
Controllare la trasformazione e l’applicazione
Anche un adesivo ben selezionato può non funzionare se il pezzo fustellato è difficile da posizionare o il processo di applicazione è variabile. Definite il profilo del pezzo, le tolleranze di taglio, la struttura del liner, le linguette o i liner divisi, il senso di avvolgimento e se il pezzo viene fornito singolarmente, in fogli o in rotolo. Verificate che il liner si stacchi senza allungare il film frontale né sollevare le zone adesive strette. Per l’automazione, confermate la direzione di alimentazione, il metodo di prelievo e posizionamento, il riferimento di registro, la piastra di distacco e il tempo ciclo consentito.
Durante l’applicazione, registrate la preparazione delle superfici, la temperatura ambiente e quella dei componenti, la pressione o il rullo/dispositivo di fissaggio, la sequenza di applicazione e il tempo di attesa prima che l’assemblaggio venga caricato o testato. Le informazioni tecniche di 3M relative ai propri prodotti in PET e ai nastri transfer indicano che il contatto superficiale, la pulizia, l’asciuttezza e la pressione di applicazione influiscono sullo sviluppo dell’adesione. Le Tecniche applicative del 6012 sono specifiche per il prodotto; usatele solo per individuare le variabili da controllare, non come specifica di processo di un altro fornitore. Utilizzatele solo come promemoria per controllare queste variabili; non applicate valori o istruzioni dei prodotti 3M come specifiche LubandArt. Seguite le istruzioni tecniche e la documentazione di sicurezza specifiche del grado proposto.
Se il processo OEM richiede che l’adesivo resista a una successiva cottura della vernice, all’assemblaggio a temperatura elevata, a un prodotto chimico di pulizia o all’esposizione all’umidità, documentare il profilo effettivo e la durata. «Alta temperatura» o «uso in elettrodomestici» non sono condizioni di prova. L’esposizione di breve durata durante la produzione e le condizioni di esercizio a lungo termine sono requisiti distinti e non devono essere riuniti in un’unica dichiarazione di superamento o mancato superamento della prova.
Impostare una prova su campioni rappresentativi in base alle modalità di guasto
Una prova utile confronta i prodotti candidati su materiali rappresentativi delle sovrapposizioni e degli alloggiamenti di produzione. Identificare ogni campione con grado, revisione, lotto e revisione del fustellato. Registrare i fornitori e le finiture dei substrati, la procedura di pulizia, la pressione di applicazione, il posizionamento, il tempo di attesa prima della valutazione e il condizionamento ambientale. Se possibile, conservare un campione di controllo. Fotografare l’assemblaggio prima e dopo il condizionamento, così da poter valutare in modo coerente il sollevamento dei bordi, le bolle, i danni alla stampa e il trasferimento dell’adesivo.
Definire i criteri di accettazione prima delle prove. In base alla funzione, l’OEM può verificare l’allineamento visivo, il sollevamento dei bordi, le bolle, la fuoriuscita dell’adesivo, lo spostamento della sovrapposizione, i danni durante la rimozione, l’azionamento degli interruttori, la leggibilità dopo la pulizia e la tenuta dopo l’esposizione alle temperature o all’umidità pertinenti. Utilizzare il metodo e i limiti specificati dall’acquirente. Se si eseguono prove di pelatura o di taglio, registrare la geometria del provino, la direzione e la velocità di prova, il tempo di attesa, il condizionamento e la modalità di cedimento. Un valore di prova senza indicazione del metodo e del substrato non consente di stabilire se il progetto sia accettabile.
Distinguere la selezione preliminare dall’approvazione finale. Una prova su piccoli provini può escludere i prodotti chiaramente inadatti. L’approvazione finale dovrebbe includere la geometria effettiva del fustellato e il normale processo di assemblaggio, con un numero di campioni sufficiente a rappresentare la variabilità di processo prevista. Se una prova non viene superata, determinare se si è verificata una separazione all’interfaccia, una rottura coesiva dell’adesivo, una deformazione della sovrapposizione, un danno alla stampa o un’applicazione errata del componente. Questa osservazione aiuta a scegliere la successiva modifica controllata; da sola non dimostra la causa radice.
Mantenere separate le decisioni su sovrapposizione, interruttore e guarnizione
Alcune documentazioni dei fornitori trattano insieme le sovrapposizioni grafiche e gli interruttori a membrana. Nel mercato i termini si sovrappongono, ma i requisiti di progettazione possono essere diversi. Una sovrapposizione decorativa incollata a un pannello frontale rigido è principalmente un problema di superficie e tenuta. Un interruttore a membrana comprende anche strati del circuito, geometria del distanziatore, forza di azionamento, chiusura dei contatti, instradamento della coda flessibile e verifiche elettriche. Una singola prova del nastro adesivo non dovrebbe approvare entrambe le funzioni, salvo che il piano di prova le includa esplicitamente.
Analogamente, un giunto con nastro adesivo sul pannello di controllo non equivale a una guarnizione in schiuma attorno al pannello di un elettrodomestico. Una guarnizione può richiedere il recupero elastico dopo compressione, il riempimento dei giochi e prove di tenuta contro l’ingresso; un incollaggio sottile di una sovrapposizione è in genere soggetto a vincoli diversi di spessore e aspetto. Mantenere queste decisioni su disegni e specifiche separati, in modo che un risultato positivo per un’interfaccia non venga generalizzato ad altre.
Rendere ripetibile la registrazione dell’approvazione
Prima dell’approvazione alla produzione, il fascicolo di approvvigionamento dovrebbe contenere il grado esatto del nastro e la relativa revisione, il riferimento del campione o del lotto, le revisioni dei materiali dell’overlay e dell’alloggiamento, il disegno del pezzo fustellato, i parametri di applicazione, il metodo di prova, le condizioni di condizionamento e i risultati di accettazione del buyer. Concordare quali modifiche richiedono una revisione: formulazione dell’adesivo, supporto, spessore, liner, rivestimento, utensile di conversione, finitura del substrato o attrezzatura di applicazione. Definire chi approva quando una modifica interessa l’interfaccia qualificata.
La decisione pratica è semplice: approvare un nastro fustellato solo quando la costruzione proposta e il processo controllato superano le prove sull’effettivo stack dell’overlay e sulla finitura dell’alloggiamento, rispetto ai requisiti stabiliti dall’OEM. Se il fornitore può indicare solo una descrizione della famiglia di prodotti, oppure se le prove utilizzano materiali sostitutivi, il nastro resta un candidato. Inviare con la RFQ la sezione trasversale dell’overlay, il materiale e la finitura dell’alloggiamento, il disegno del pezzo, la sequenza di applicazione, il profilo di servizio e le prove di accettazione richieste. In questo modo il fornitore disporrà di informazioni sufficienti per proporre un campione, senza dare per approvato un grado non ancora testato. Consultare Guida al confronto tra liner in film PET e liner in carta per la relativa scelta di conversione e utilizzare la Pagina dei contatti per inviare le condizioni del progetto.
Domande frequenti
La pagina prodotto di un nastro PET dimostra che un determinato grado aderirà al mio overlay?
No. La pagina della famiglia di prodotti indica un possibile percorso di valutazione. La compatibilità dipende dallo strato effettivo sul lato stampato, dalla finitura dell’alloggiamento, dal grado, dalla geometria del pezzo fustellato e dalla prova di processo.
Un overlay per pannello di controllo è uguale a un interruttore a membrana?
Non sempre. Un interruttore a membrana comporta requisiti aggiuntivi relativi a circuiti, distanziatori, attuazione ed elettricità, che richiedono verifiche separate oltre a quelle di adesione e aspetto.
Cosa devo inviare insieme alla richiesta di campione?
Inviare la sezione trasversale del pannello frontale, i dettagli di stampa e rivestimento, la resina o la finitura dell’alloggiamento, il disegno, la sequenza di applicazione, il profilo di servizio e i criteri di accettazione.
Inviare la stratigrafia del pannello frontale, la superficie dell’alloggiamento, il disegno del componente fustellato, la sequenza di processo e i criteri di accettazione del cliente per definire la struttura del campione proposta.
Richiedi un preventivo · [email protected] · WhatsApp +86 180 6469 2463
Ti serve questa costruzione per una produzione?
Ottieni un preventivo