
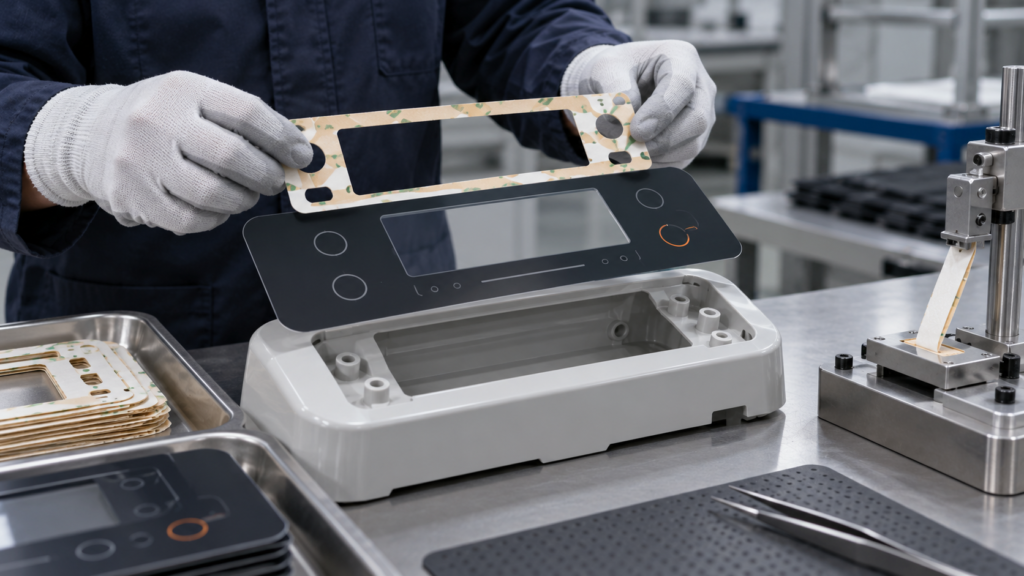
Que faut-il spécifier et valider avant d’approuver un ruban adhésif découpé à l’emporte-pièce pour un overlay imprimé de panneau de commande d’appareil électroménager ?
Identifiez l’ensemble des interfaces entre l’overlay et le boîtier, arrêtez une qualité de ruban et un plan de découpe, puis validez un essai représentatif du procédé au regard des critères d’aspect, de tenue et de fonctionnement définis par l’OEM.
Les valeurs et références de méthodes d’essai de ce guide servent uniquement à une sélection préliminaire. Les performances finales dépendent de la construction exacte, de l’épaisseur, du substrat, de l’application et de la méthode d’essai ; demandez le rapport correspondant à la qualité proposée avant approbation.
Un ruban adhésif double face peut être envisagé pour fixer un overlay imprimé de panneau de commande au boîtier d’un appareil électroménager, mais la désignation d’une famille de produits ne suffit pas à approuver l’assemblage. L’OEM ne devrait valider une construction découpée à l’emporte-pièce qu’après un essai contrôlé sur échantillon représentatif de l’impression exacte de l’overlay, de la finition du boîtier, de la géométrie de collage et de l’application en production. Identifiez l’ensemble des interfaces entre l’overlay et le boîtier, arrêtez une qualité de ruban et un plan de découpe, puis validez un essai représentatif du procédé au regard des critères d’aspect, de tenue et de fonctionnement définis par l’OEM. La décision consiste à déterminer si la qualité et le procédé proposés satisfont aux critères d’aspect, de tenue et de résistance aux conditions environnementales de l’acheteur, et non à savoir si un ruban à support PET est généralement utilisé dans les appareils électroménagers. Pour un projet de ruban adhésif destiné à un overlay de panneau de commande d’appareil électroménager, commencez par identifier précisément la couche de l’overlay imprimé du panneau de commande et la surface du boîtier que l’adhésif doit assembler.
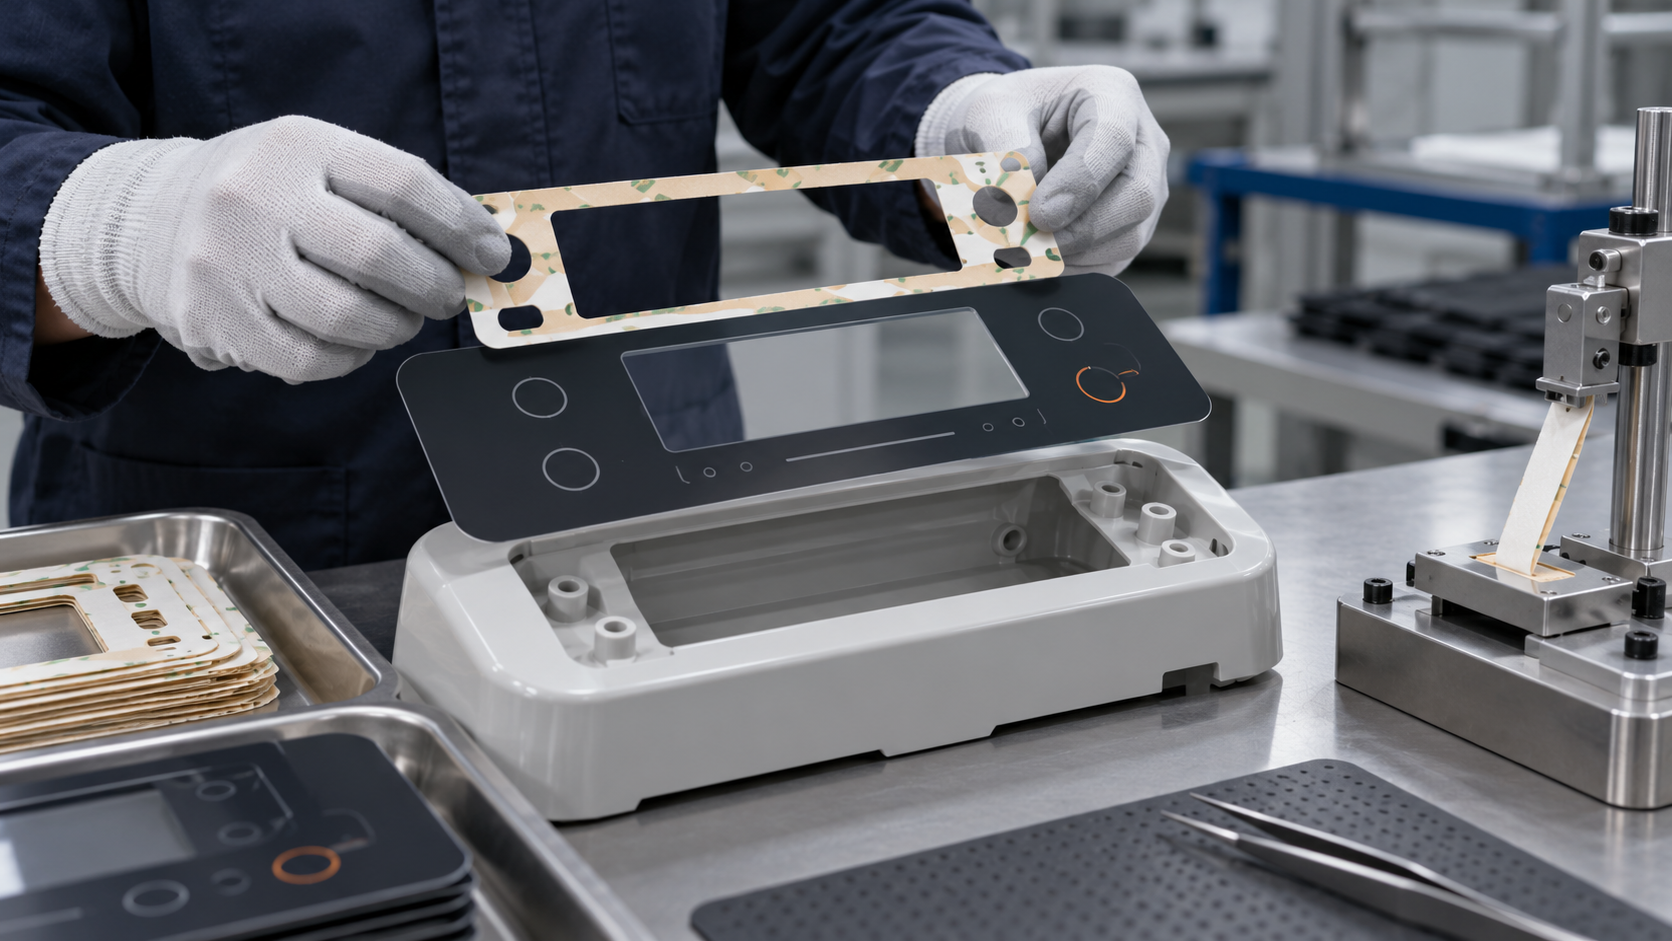
Ce guide porte uniquement sur le collage par adhésif sensible à la pression d’un overlay imprimé de panneau de commande sur le boîtier d’un appareil électroménager. Il ne qualifie pas les performances électriques d’un interrupteur à membrane, n’assure pas l’étanchéité d’un joint de panneau en mousse PE et n’établit pas la conformité d’une qualité LubandArt à une norme relative aux appareils électroménagers. La Page produit du ruban PET actuelle de LubandArt présente une famille de produits candidate et confirme que la construction et les dimensions sont définies en fonction du projet. L’adhésif exact, la structure de l’overlay et l’interface avec le boîtier doivent encore être confirmés.
Commencez par examiner la structure réelle de l’overlay et la surface du boîtier
Le terme « overlay » peut désigner différentes constructions. Il peut s’agir d’un film imprimé en polycarbonate ou en polyester, d’une couche graphique laminée sur un autre film, ou d’une surface de commande intégrant un circuit d’interrupteur à membrane. Documentez toute la structure, de la face visible jusqu’au côté adhésif : type et épaisseur du film, emplacement de l’impression, encre ou revêtement, couche de protection dure, primaire, traitement de la face arrière et tout film de laminage. Identifiez la couche en contact avec le ruban. Un ruban collé sur un vernis d’impression n’est pas automatiquement équivalent à un ruban collé sur un film nu.
Décrivez avec la même précision le côté boîtier. Indiquez s’il s’agit de métal peint, d’acier revêtu par poudre, d’aluminium, d’ABS, de PC/ABS ou d’un autre matériau ; précisez le revêtement ou le traitement de surface, la texture, le degré de polymérisation, les risques liés aux agents de démoulage et la méthode de nettoyage. Si le boîtier comporte des nervures, des renfoncements ou une lunette incurvée, relevez les dimensions et les tolérances. Un coupon plat de laboratoire peut servir à présélectionner un adhésif, mais un coupon réalisé dans une autre résine ou avec un autre revêtement ne permet pas d’établir l’adhésion en production sur le boîtier réel.
La première étape de validation consiste à définir le couple d’interfaces. Si la composition ou l’état de surface de l’une des deux faces n’est pas connu, maintenir la construction au statut de candidate. Demander au transformateur de l’overlay et au fournisseur du boîtier d’identifier les matériaux et de préciser la maîtrise des révisions avant que le fournisseur de ruban ne recommande une référence.
Choisir la construction après avoir défini les exigences de maintien
Un ruban PET double face comporte un film support entre deux couches d’adhésif ; un ruban adhésif transfert ne comporte pas de film support. Il s’agit de constructions différentes. Un support peut faciliter la manipulation et la découpe à l’emporte-pièce d’un composant mince par le transformateur, tandis qu’un adhésif sans support peut convenir à une autre géométrie de laminage. Aucune de ces solutions n’est préférable dans tous les cas. La taille de la pièce découpée, les zones d’adhérence étroites, les ouvertures internes, la tolérance de repérage, le décollement du protecteur et l’équipement d’application déterminent le format pouvant être transformé de manière fiable.
Le cas de charge est aussi important que la désignation du matériau. Préciser les dimensions de l’overlay, le périmètre ou la surface collée, les portées non soutenues, la courbure, l’orientation, les efforts prévus liés à la pression ou au toucher, ainsi que tout risque de soulèvement des bords lors du nettoyage ou de la maintenance. Indiquer si l’overlay est uniquement décoratif ou s’il intègre une interface de commande fonctionnelle. S’il comprend des interrupteurs ou des pistes conductrices, la disposition du ruban doit éviter de bloquer les zones actives, de modifier la course des interrupteurs, de gêner les évents ou de recouvrir les éléments de mise à la terre et les connecteurs. Les performances électriques et tactiles nécessitent leurs propres contrôles d’acceptation ; un essai de pelage portant uniquement sur l’adhérence ne permet pas de les établir.
La Page produit du ruban PET de LubandArt présente le ruban à support PET comme une gamme personnalisable pour la découpe de précision à l’emporte-pièce et les applications dans les appareils électroménagers. 3M cite le collage d’overlays graphiques et d’interrupteurs à membrane comme exemples d’utilisation de sa propre Gamme de rubans transfert 200MP ; cela confirme un cas d’utilisation dans le secteur, mais ne prouve pas que les références LubandArt conviennent. Cette solution constitue une piste pertinente pour discuter de l’approvisionnement, mais ne prouve pas qu’une référence donnée adhère au revêtement imprimé ou à l’état de surface du boîtier de l’acheteur. Demander une référence proposée et sa révision, le système adhésif, l’épaisseur totale, le protecteur, le plan de découpe et tout rapport disponible propre à la référence. Associer chaque élément à l’échantillon et au devis correspondants.
Maîtriser la transformation et l’application
Même un adhésif bien choisi peut échouer si la pièce découpée est difficile à positionner ou si le processus d’application varie. Définir le contour de la pièce, les tolérances de découpe, la construction du protecteur, les languettes ou protecteurs fendus, le sens d’enroulement et le mode de livraison : pièces individuelles, feuilles ou rouleau. Vérifier que le protecteur se décolle sans étirer l’overlay ni soulever les zones d’adhésif étroites. Pour l’automatisation, confirmer le sens d’alimentation, la méthode de prise et de dépose, le repère de positionnement, la plaque de décollement et le temps de cycle admissible.
Lors de l’application, consigner la préparation de surface, la température ambiante et celle des pièces, la pression ou le rouleau/dispositif de fixation, la séquence d’application et le délai avant la mise sous charge ou l’essai de l’assemblage. La documentation technique de 3M relative à ses propres rubans PET et rubans transfert indique que le contact avec la surface, la propreté, la sécheresse et la pression d’application influent sur le développement de l’adhérence. Les Techniques d’application du 6012 de 3M sont propres à ce produit ; les utiliser uniquement pour repérer les paramètres à maîtriser, et non comme spécification de procédé d’un autre fournisseur. S’en servir uniquement comme rappel de maîtriser ces paramètres ; ne pas appliquer les valeurs ou instructions relatives aux produits 3M comme spécifications LubandArt. Suivre les instructions techniques et la documentation de sécurité propres à la référence proposée.
Si le procédé OEM exige qu’un adhésif résiste à une cuisson ultérieure de la peinture, à un assemblage à température élevée, à un produit de nettoyage chimique ou à une exposition à l’humidité, consignez le profil réel et la durée. « Haute température » ou « utilisation dans un appareil électroménager » ne constitue pas une condition d’essai. Une exposition de courte durée pendant la fabrication et les conditions de service à long terme sont des exigences distinctes et ne doivent pas être regroupées dans une seule affirmation de conformité ou de non-conformité.
Élaborer un essai sur échantillons représentatifs en fonction des modes de défaillance
Un essai pertinent compare les solutions candidates sur des matériaux représentatifs de la superposition et du boîtier en production. Identifiez chaque échantillon par sa qualité, sa révision, son lot et la révision de sa découpe. Consignez les fournisseurs et les finitions des supports, la procédure de nettoyage, la pression d’application, le positionnement, le temps de repos avant évaluation et le conditionnement environnemental. Conservez si possible un échantillon témoin. Photographiez l’assemblage avant et après le conditionnement afin de pouvoir examiner de manière cohérente le décollement des bords, les bulles, les dommages d’impression et le transfert d’adhésif.
Définissez les critères d’acceptation avant les essais. Selon la fonction, l’OEM peut vérifier l’alignement visuel, le décollement des bords, les bulles, le débordement d’adhésif, le déplacement de la superposition, les dommages au retrait, l’actionnement des interrupteurs, la lisibilité après nettoyage et la tenue après exposition aux températures ou à l’humidité pertinentes. Utilisez la méthode et les limites spécifiées par l’acheteur. Si des essais de pelage ou de cisaillement sont réalisés, consignez la géométrie de l’éprouvette, le sens de l’essai, la vitesse, le temps de repos, le conditionnement et le mode de défaillance. Un résultat chiffré sans indication de la méthode et du support ne permet pas de déterminer si la conception est acceptable.
Distinguez la présélection de la qualification finale. Un essai sur de petits coupons peut éliminer les solutions manifestement inadaptées. La qualification finale doit inclure la géométrie réelle de la découpe et le processus d’assemblage habituel, avec suffisamment d’échantillons pour tenir compte de la variation attendue du procédé. En cas d’échec, déterminez si l’interface s’est séparée, si l’adhésif s’est rompu, si la superposition s’est déformée, si l’impression a été endommagée ou si la pièce a été mal appliquée. Cette observation aide à choisir la prochaine modification contrôlée ; elle ne prouve pas, à elle seule, la cause racine.
Distinguer les exigences relatives à la superposition, aux interrupteurs et aux joints d’étanchéité
Certains documents fournisseurs traitent ensemble les superpositions graphiques et les interrupteurs à membrane. Ces termes se recoupent sur le marché, mais les exigences techniques peuvent différer. Une superposition décorative collée sur une façade rigide relève principalement d’un problème de surface et de tenue. Un interrupteur à membrane comporte aussi des couches de circuit, une géométrie d’entretoise, une force d’actionnement, une fermeture de contact, le cheminement d’une nappe et des contrôles électriques. Un seul essai de ruban adhésif ne doit pas qualifier les deux fonctions, sauf si le plan d’essai les couvre explicitement.
De même, un assemblage adhésif de panneau de commande n’est pas équivalent à un joint en mousse autour d’un panneau d’appareil électroménager. Un joint peut nécessiter des essais de reprise après compression, de remplissage de jeu et d’étanchéité à la pénétration ; un collage mince de superposition est généralement soumis à d’autres contraintes d’épaisseur et d’aspect. Traitez ces décisions sur des plans et dans des spécifications distincts afin de ne pas généraliser à une autre interface un résultat concluant pour l’une d’elles.
Rendre le dossier d’homologation reproductible
Avant l’homologation de la production, le dossier d’approvisionnement doit contenir la référence exacte du ruban et sa révision, la référence de l’échantillon ou du lot, les révisions des matériaux du film de façade et du boîtier, le plan de découpe, les paramètres d’application, la méthode d’essai, le conditionnement et les résultats d’acceptation de l’acheteur. Convenez des changements qui déclenchent une réévaluation : formulation de l’adhésif, support, épaisseur, protecteur, enduction, outil de transformation, état de surface du substrat ou équipement d’application. Définissez qui donne son approbation lorsqu’un changement affecte l’interface qualifiée.
La décision pratique est simple : n’homologuer un ruban découpé que si la construction proposée et le procédé contrôlé satisfont aux exigences de l’OEM sur l’empilement réel du film de façade et l’état de surface du boîtier. Si le fournisseur ne peut présenter qu’une description de gamme, ou si l’essai utilise des matériaux de substitution, le ruban reste un candidat. Avec la demande de prix, transmettez la coupe transversale du film de façade, le matériau et l’état de surface du boîtier, le plan de la pièce, la séquence d’application, le profil de service et les essais d’acceptation requis. Le fournisseur disposera ainsi des informations nécessaires pour proposer un échantillon, sans laisser entendre qu’une référence non testée est déjà homologuée. Consultez Guide comparatif des protecteurs en film PET et en papier pour la décision de transformation associée, et utilisez Page de contact pour transmettre les conditions du projet.
Foire aux questions
La page produit d’un ruban PET prouve-t-elle qu’une référence adhérera à mon film de façade ?
Non. Une page de gamme indique une piste à évaluer. La compatibilité dépend de la couche réelle côté impression, de l’état de surface du boîtier, de la référence, de la géométrie découpée et de l’essai en conditions de procédé.
Un film de façade pour panneau de commande est-il la même chose qu’un clavier à membrane ?
Pas toujours. Un clavier à membrane comporte des exigences supplémentaires liées au circuit, à l’entretoise, à l’actionnement et à l’électricité, qui nécessitent des vérifications distinctes de l’adhésion et de l’aspect.
Que dois-je envoyer avec une demande d’échantillon ?
Envoyez la coupe transversale du revêtement, les détails d’impression et de revêtement, la résine ou la finition du boîtier, le plan, la séquence d’application, le profil d’utilisation et les critères d’acceptation.
Envoyez la structure en couches du revêtement, la surface du boîtier, le plan de découpe, la séquence du processus et les critères d’acceptation de l’acheteur afin de proposer une configuration d’échantillon.
Demander un devis · [email protected] · WhatsApp +86 180 6469 2463
Besoin de cette construction pour une série ?
Obtenir un devis