
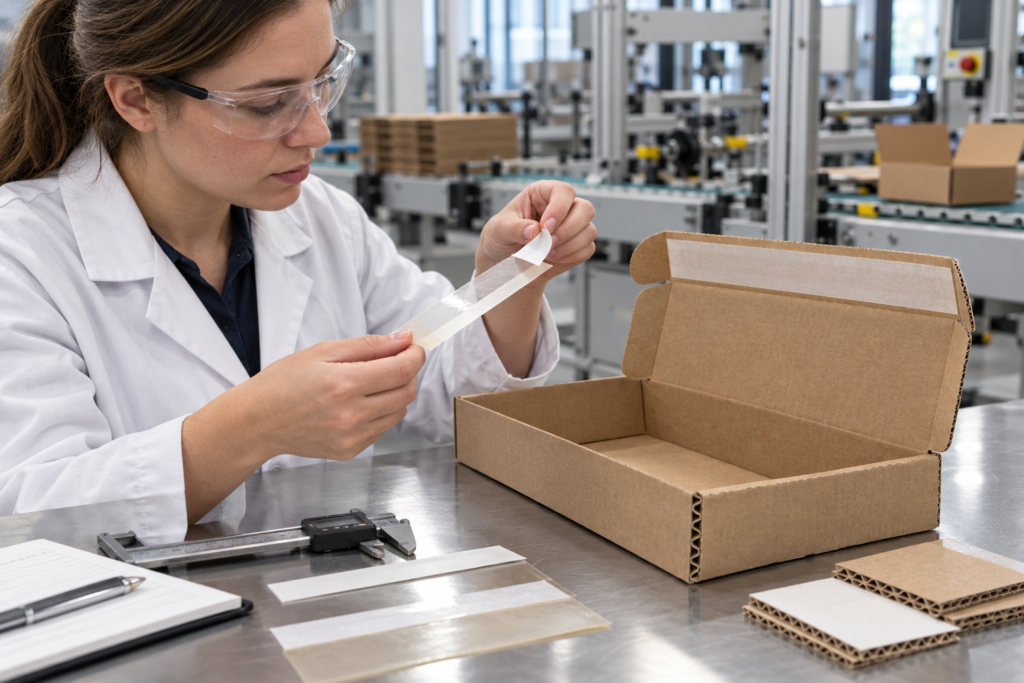
Khi nào nên thử nghiệm băng keo OPP hai mặt để đóng các cánh thùng carton sóng, và những tiêu chí nào phải đạt?
Chỉ phê duyệt sau khi thử nghiệm trên thùng carton và dây chuyền đại diện cho sản xuất đáp ứng các tiêu chí do người mua xác định về độ kín của mối đóng, quy trình, điều kiện hóa và phân phối.
Chỉ là hướng dẫn sơ bộ để lựa chọn. Chưa có bằng chứng nào theo từng mã sản phẩm của LubandArt được xem xét về khả năng đóng thùng, bìa carton tái chế, tự động hóa, tải trọng lô hàng hoặc thử nghiệm vận chuyển. Trước khi phê duyệt, hãy yêu cầu phiếu dữ liệu kỹ thuật hiện hành và báo cáo thử nghiệm đại diện cho mã sản phẩm và thùng carton dự kiến.
Khi dây chuyền đóng gói cần đóng thùng carton sóng, băng keo OPP hai mặt chỉ là một phương án nếu thiết kế thùng và quy trình thi công thực tế có thể giữ các cánh thùng theo yêu cầu của người mua. Lớp nền màng không chứng minh độ bền mối đóng; băng keo được mô tả là dùng để “dán thùng carton” cũng không mặc nhiên đủ điều kiện sử dụng với một loại bìa, tốc độ dây chuyền, điều kiện lưu kho hoặc tải trọng phân phối cụ thể. Trước tiên hãy chọn kiểu kết cấu đóng thùng, sau đó thử nghiệm đúng kết cấu trên các thùng đại diện.
Đối với việc đóng thùng carton bằng băng keo OPP hai mặt, chỉ xem băng keo là ứng viên để thử nghiệm khi thiết kế tạo được phần chồng mí có kiểm soát và tiếp xúc lặp lại ổn định. Chỉ phê duyệt sau khi thùng carton và dây chuyền đại diện cho sản xuất đáp ứng các tiêu chí do người mua xác định về độ kín của mối đóng, quy trình, điều kiện hóa và phân phối.
Sự khác biệt này quan trọng vì cách đóng thùng carton thông thường thường chỉ băng keo nhạy áp lực một mặt được dán bắc ngang bên ngoài đường mí. Kết cấu OPP hai mặt có keo ở cả hai mặt của lớp nền màng và có thể được đặt giữa các bề mặt chồng lên nhau. Vì vậy, hình học mối ghép, thao tác với lớp lót, thiết bị thi công và dạng hỏng đều khác nhau. Thuật ngữ băng keo màng OPP hai mặt mô tả một dòng lớp nền polypropylene có keo ở cả hai mặt; bản thân thuật ngữ này không xác định hóa học keo, định lượng lớp keo, xử lý lớp nền, lớp lót hay hiệu năng thành phẩm. Việc đóng các cánh thùng carton sóng phụ thuộc cả kết cấu vật liệu lẫn hình học bao bì.
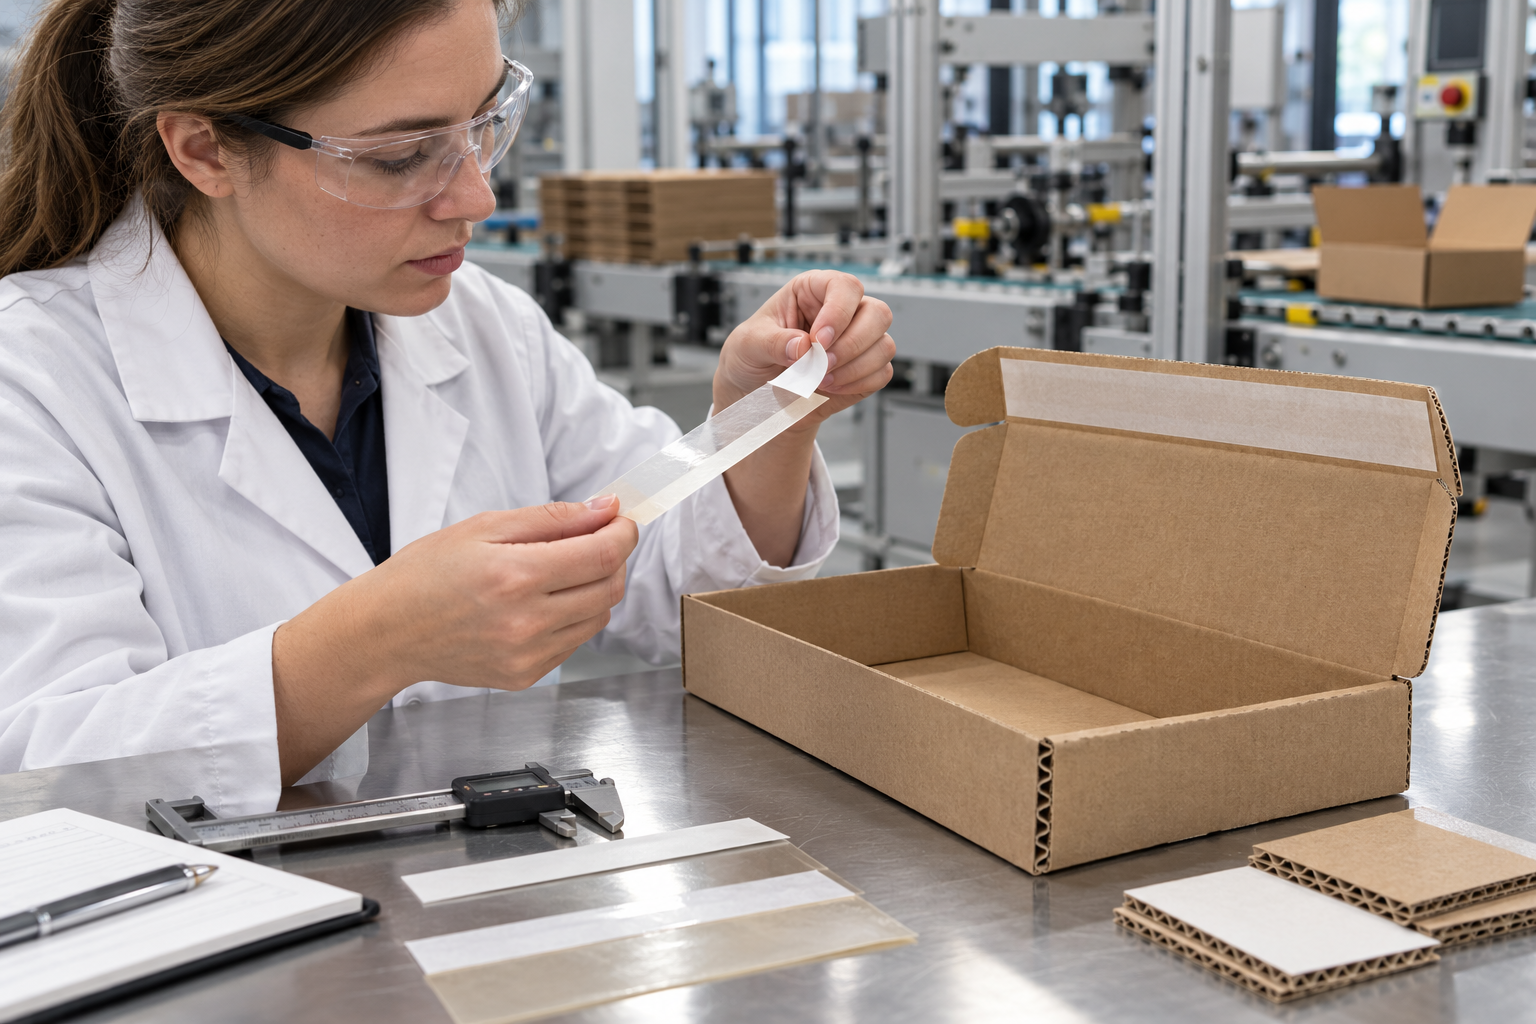
Chọn kiểu kết cấu đóng thùng trước khi chọn mã băng keo
Bắt đầu bằng cách xác định thùng carton được thiết kế để đóng như thế nào. Băng keo đóng thùng một mặt được máy thi công sẽ bắc ngang bên ngoài đường mí trên hoặc dưới. Băng keo hai mặt đặt giữa các cánh thùng phụ thuộc vào phần chồng mí, diện tích tiếp xúc, độ chính xác khi đặt và cách đưa bề mặt thứ hai vào tiếp xúc. Các thiết kế khác có thể dùng keo nóng chảy, băng keo kích hoạt bằng nước, ghim, cánh khóa liên động hoặc thùng carton được thiết kế riêng để đóng bằng ma sát hoặc khóa. Những phương án này giải quyết các công việc đóng gói có liên quan nhưng không thể thay thế cho nhau chỉ dựa vào tên gọi.
Tổng quan về băng keo dán thùng carton của 3M phân nhóm các sản phẩm băng keo đóng thùng theo kết cấu và ứng dụng. Đây là lời nhắc hữu ích rằng băng keo đóng gói có nhiều dạng và công dụng khác nhau; thông tin này không chứng minh băng keo 3M hoặc sản phẩm của bất kỳ nhà cung cấp nào khác phù hợp với thùng carton này. Nên so sánh băng keo màng hai mặt với các phương án đóng thùng thực tế của người mua dựa trên hiệu năng dây chuyền, thiết kế thùng, khả năng mở và tổng yêu cầu quy trình — không chỉ dựa vào cảm giác keo có độ bám cao khi thử trên bàn.
Nếu thùng carton phải chịu được điều kiện xếp chồng, thao tác hoặc phân phối bưu kiện đã xác định, hãy ghi rõ yêu cầu đó trước khi chọn phương pháp đóng thùng. Xác định bộ phận nào dự kiến chịu tải: bìa carton sóng, hình học cánh thùng, mối dán keo, băng keo gia cường hay tổ hợp các thành phần này. Độ bám dính của băng keo không thể bù cho thùng quá nhỏ, bìa yếu, thiết kế đường mí kém hoặc bao bì không phù hợp với môi trường phân phối.
Chọn kết cấu phù hợp với bề mặt carton sóng
Bìa carton sóng không phải là một bề mặt dán đồng nhất. Cấp bìa, hàm lượng sợi tái chế, thành phần giấy mặt, lớp phủ, hình in, bụi, độ ẩm và độ bền bề mặt có thể khác nhau giữa các nhà cung cấp và các lô hàng. Bề mặt trông có vẻ nhẵn vẫn có thể có xơ sợi rời hoặc chất bẩn; giấy mặt có phủ hoặc in dày có thể có đặc tính khác với giấy mặt không phủ. Những điều kiện này ảnh hưởng đến sự tiếp xúc của keo và độ ổn định lặp lại của mối dán nhạy áp lực.
thảo luận về ứng dụng trên giấy carton sóng của Avery Dennison xác định giấy mặt có hàm lượng tái chế và điều kiện gia công chuyển đổi là những biến số có thể làm thay đổi hiệu năng keo. Các ghi chú này đề cập đến giải pháp của Avery Dennison và không phải là chứng nhận đủ điều kiện cho mã sản phẩm của LubandArt. Trong thử nghiệm của người mua, điều cần làm là xác định nguồn bìa thực tế và tình trạng bề mặt, thay vì đánh giá băng keo trên một mẫu thuận tiện nhưng khác với vật liệu sản xuất.
Khi phù hợp, hãy ghi lại loại sóng và kết cấu bìa, khoảng hàm lượng tái chế nếu nhà cung cấp kiểm soát thông số này, cách xử lý giấy mặt, hình in hoặc lớp phủ trong vùng dán và tình trạng bìa khi đưa đến dây chuyền. Nếu sau này thay đổi nguồn bìa, lớp phủ, mực in hoặc điều kiện lưu kho, hãy xem đó là thay đổi có thể cần thử nghiệm lại. Lưu mẫu từ nhiều hơn một lô đại diện nếu biến động đầu vào là một phần của quy trình thực tế.
Kiểm tra hình học và cách thi công, không chỉ kiểm tra keo
Với mối dán nằm giữa hai cánh thùng, hãy lập sơ đồ hình học đóng thùng: phần chồng cánh, chiều rộng đường mí, vị trí băng keo, diện tích dán khả dụng, độ vuông của thùng và khe hở hoặc lực bật ngược khi hai cánh gặp nhau. Băng keo phải tiếp xúc với cả hai bề mặt trên diện tích dự kiến. Nếu phần chồng mí thay đổi theo kích thước thùng hoặc cách thiết lập của người vận hành, diện tích dán hữu hiệu nhỏ nhất có thể quyết định mức rủi ro — không phải thùng có diện tích trung bình.
Tiếp theo, hãy tái tạo phương pháp thi công. Ghi lại băng keo được dán lên một hay cả hai cánh, có chuyển từ lớp lót hay không, chiều rộng và đặc tính bóc tách của lớp lót, cũng như dây chuyền dùng thao tác thủ công, đồ gá hay thiết bị dán tự động. Ghi nhận áp lực thi công, thời gian tiếp xúc, tốc độ dây chuyền, nhiệt độ bề mặt và mọi khoảng dừng giữa lúc đặt băng keo và đóng thùng. Quy trình nhanh có thể để lại ít thời gian hơn cho tiếp xúc và điều chỉnh vị trí; lớp lót khó bóc có thể làm sai lệch vị trí dán hoặc tạo ra phế liệu trong thao tác. Đây là các câu hỏi cần đánh giá để xác nhận quy trình, không phải đặc tính có thể suy ra từ “OPP”.
Một ví dụ về kết cấu màng polypropylene hai mặt là tesa 61970, được tesa mô tả dùng để đóng thùng carton sóng và cung cấp kèm lớp lót có đầu kéo. trang sản phẩm và thông tin kỹ thuật sản phẩm mô tả kết cấu cụ thể của tesa này. Tài liệu cũng lưu ý các giá trị điển hình không phải là thông số kỹ thuật của sản phẩm. Ví dụ này giúp giải thích vì sao lớp nền, keo và lớp lót được quy định cùng nhau; đây không phải bằng chứng cho băng keo của nhà sản xuất khác và cũng không thay thế việc thử nghiệm trên thùng carton của người mua.
Xác định thử nghiệm đại diện và tiêu chí đạt
Trước khi chạy mẫu, hãy để bộ phận kỹ thuật đóng gói, vận hành và chất lượng thống nhất thế nào là “đóng thùng đáng tin cậy” đối với công việc này. Chuyển các nhu cầu về phân phối và sản xuất thành tiêu chí chấp nhận có thể quan sát được. Tiêu chí có thể bao gồm tiếp xúc liên tục dọc đường mí, khả năng giữ cánh thùng, đặc tính mở, keo chuyển sang bề mặt đối diện, ngoại quan, gián đoạn dây chuyền hoặc hiệu năng sau khi điều kiện hóa. Người mua cần đặt ra giới hạn và phương pháp; không lấy ngưỡng từ phiếu dữ liệu của một loại băng keo không liên quan.
Thử nghiệm có kiểm soát nên sử dụng thiết kế thùng carton sản xuất, các lô bìa đại diện, đúng mẫu băng keo và lớp lót dự kiến, cùng thiết bị thi công thực tế hoặc mô phỏng đã được lập hồ sơ. Ghi lại tốc độ dây chuyền, áp lực, vị trí dán, nhiệt độ, thời gian lưu, các bước thao tác của người vận hành và điều kiện hóa môi trường. Nếu độ trôi quy trình có liên quan, hãy đưa vào thử nghiệm các thùng được sản xuất ở đầu và cuối đợt chạy. Kiểm tra cả trạng thái đóng ngay sau thi công và các mốc kiểm tra sau đó đã thống nhất, sau lưu kho hoặc điều kiện hóa.
Để đánh giá phân phối, hãy cùng nhóm đóng gói xác định tuyến vận chuyển thực tế và tải trọng dự kiến của bao bì. Thử nghiệm vận chuyển hoặc xếp chồng cần mô phỏng bao bì, hàng bên trong, cách xếp pallet và môi trường thao tác; không chỉ kéo một đoạn băng keo bằng tay. Nếu thùng bị mở, hãy ghi lại nguyên nhân là tách keo, xé xơ sợi, hỏng bìa, hình học cánh thùng, tiếp xúc kém hay lỗi thi công. Các vị trí hỏng khác nhau cần cách khắc phục khác nhau. Thay đổi keo khi chưa xác định dạng hỏng có thể làm tăng chi phí mà vẫn không giải quyết được vấn đề thiết kế cốt lõi.
Cũng hãy thử nghiệm khả năng mở nếu khách hàng hoặc người thao tác ở công đoạn sau cần tiếp cận có kiểm soát. Mối đóng vẫn kín trong thử nghiệm nhưng làm hỏng bìa hoặc khiến việc mở không thể chấp nhận được thì có thể không đáp ứng yêu cầu thương mại. Nếu bao bì cần có bằng chứng chống can thiệp, có thể tái chế theo một luồng tái chế cụ thể hoặc tương thích với hệ thống xử lý thùng carton tự động, hãy nêu rõ các yêu cầu đó và xác minh với các bên liên quan về bao bì.
Chỉ phê duyệt đúng kết cấu đã đạt thử nghiệm
trang sản phẩm băng keo OPP hai mặt của LubandArt liên kết dòng sản phẩm với các ứng dụng dán thùng carton. Trang công khai không xác lập hiệu năng của một mã sản phẩm cụ thể trên giấy mặt tái chế, khi đóng thùng tự động, dưới tải trọng lô hàng hoặc trong một thử nghiệm phân phối cụ thể. Hãy xem trang này là điểm khởi đầu để hỏi về ứng dụng, không phải phê duyệt sản phẩm. hướng dẫn so sánh lớp nền hiện có đề cập đến các dòng vật liệu lớp nền, trong khi bài viết này tập trung vào xác nhận khả năng đóng thùng carton.
Khi yêu cầu mẫu hoặc báo giá, hãy gửi bản vẽ thùng carton, thông tin bìa, phần chồng cánh, vị trí đóng, tốc độ dây chuyền, phương pháp thi công, lựa chọn lớp lót, điều kiện lưu kho và tiêu chí chấp nhận. Yêu cầu phiếu dữ liệu kỹ thuật hiện hành của mã sản phẩm được đề xuất cùng báo cáo hoặc hồ sơ thử nghiệm khớp với kết cấu và cách sử dụng thực tế. Xác nhận bằng chứng có áp dụng cho đúng lớp nền, keo, lớp lót, độ dày và dạng gia công chuyển đổi hay không. Nếu kết cấu thay đổi, hãy đánh giá lại phê duyệt thay vì mặc định kết quả cũ vẫn có hiệu lực.
Quyết định rất rõ ràng: thử nghiệm băng keo OPP hai mặt khi thiết kế tạo được phần chồng mí có kiểm soát và tiếp xúc lặp lại ổn định, đồng thời thử nghiệm đại diện cho sản xuất có thể xác minh các yêu cầu đóng thùng của người mua. Chọn kiểu kết cấu đóng thùng khác khi không thể xác nhận hình học, thao tác trên dây chuyền, đường truyền tải trọng hoặc yêu cầu phân phối đối với kết cấu đó. Mẫu thử đạt là bằng chứng cho các điều kiện đã thử nghiệm; đó không phải là xếp hạng phổ quát về khả năng dán thùng carton.
Câu hỏi thường gặp
Băng keo OPP hai mặt có giống băng keo dán thùng carton thông thường không?
Không. Băng keo OPP hai mặt có keo ở cả hai mặt của lớp nền màng và có thể được đặt giữa các bề mặt; băng keo dán thùng carton thông thường thường được dán bắc ngang bên ngoài đường mí. Hãy xác nhận hình học đóng thùng dự kiến và mã sản phẩm.
Ứng dụng dán thùng carton được nêu trên trang sản phẩm có chứng minh hiệu năng vận chuyển không?
Không. Đó là thông tin liên hệ với ứng dụng, không phải thử nghiệm bao bì theo từng mã sản phẩm. Hãy yêu cầu dữ liệu kết cấu hiện hành và đánh giá trên thùng carton, dây chuyền, hàng bên trong thực tế cùng các tiêu chí phân phối do người mua xác định.
Thử nghiệm cần bao gồm những gì?
Sử dụng các lô bìa đại diện và thùng carton sản xuất, tái tạo phần chồng mí, vị trí dán, thao tác bóc lớp lót, áp lực, tốc độ dây chuyền và điều kiện hóa; sau đó kiểm tra độ kín của mối đóng, khả năng mở và hiệu năng ở cấp độ bao bì theo tiêu chí do người mua đặt ra.
Gửi bản vẽ thùng carton, kết cấu bìa, phần chồng mí, phương pháp và tốc độ dây chuyền, lựa chọn lớp lót, điều kiện lưu kho và phân phối cùng tiêu chí đóng thùng do người mua xác định để xác định phạm vi mã sản phẩm đề xuất và thử nghiệm đại diện.
Yêu cầu báo giá · [email protected] · WhatsApp +86 180 6469 2463
Cần cấu tạo này cho một lô sản xuất?
Nhận báo giá