
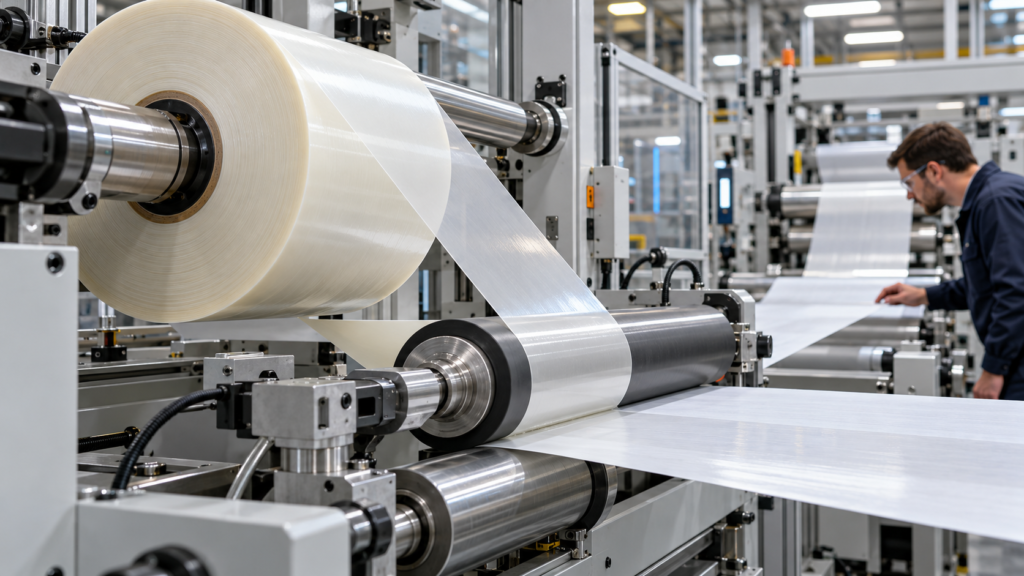
Les chiffres et les références aux méthodes d’essai de ce guide servent uniquement à une présélection. Les performances finales dépendent de la construction exacte, de l’épaisseur, du support, de l’application et de la méthode d’essai ; demandez le rapport correspondant à la référence proposée avant approbation.
ASTM D3811/D3811M-21a est une méthode de mesure de la force de déroulement à faible vitesse. Le résultat peut vérifier une limite convenue, mais il ne qualifie pas à lui seul un rouleau de ruban adhésif pour une ligne de transformation à grande vitesse. Avant approbation, réalisez un essai représentatif en production avec la construction de rouleau proposée.
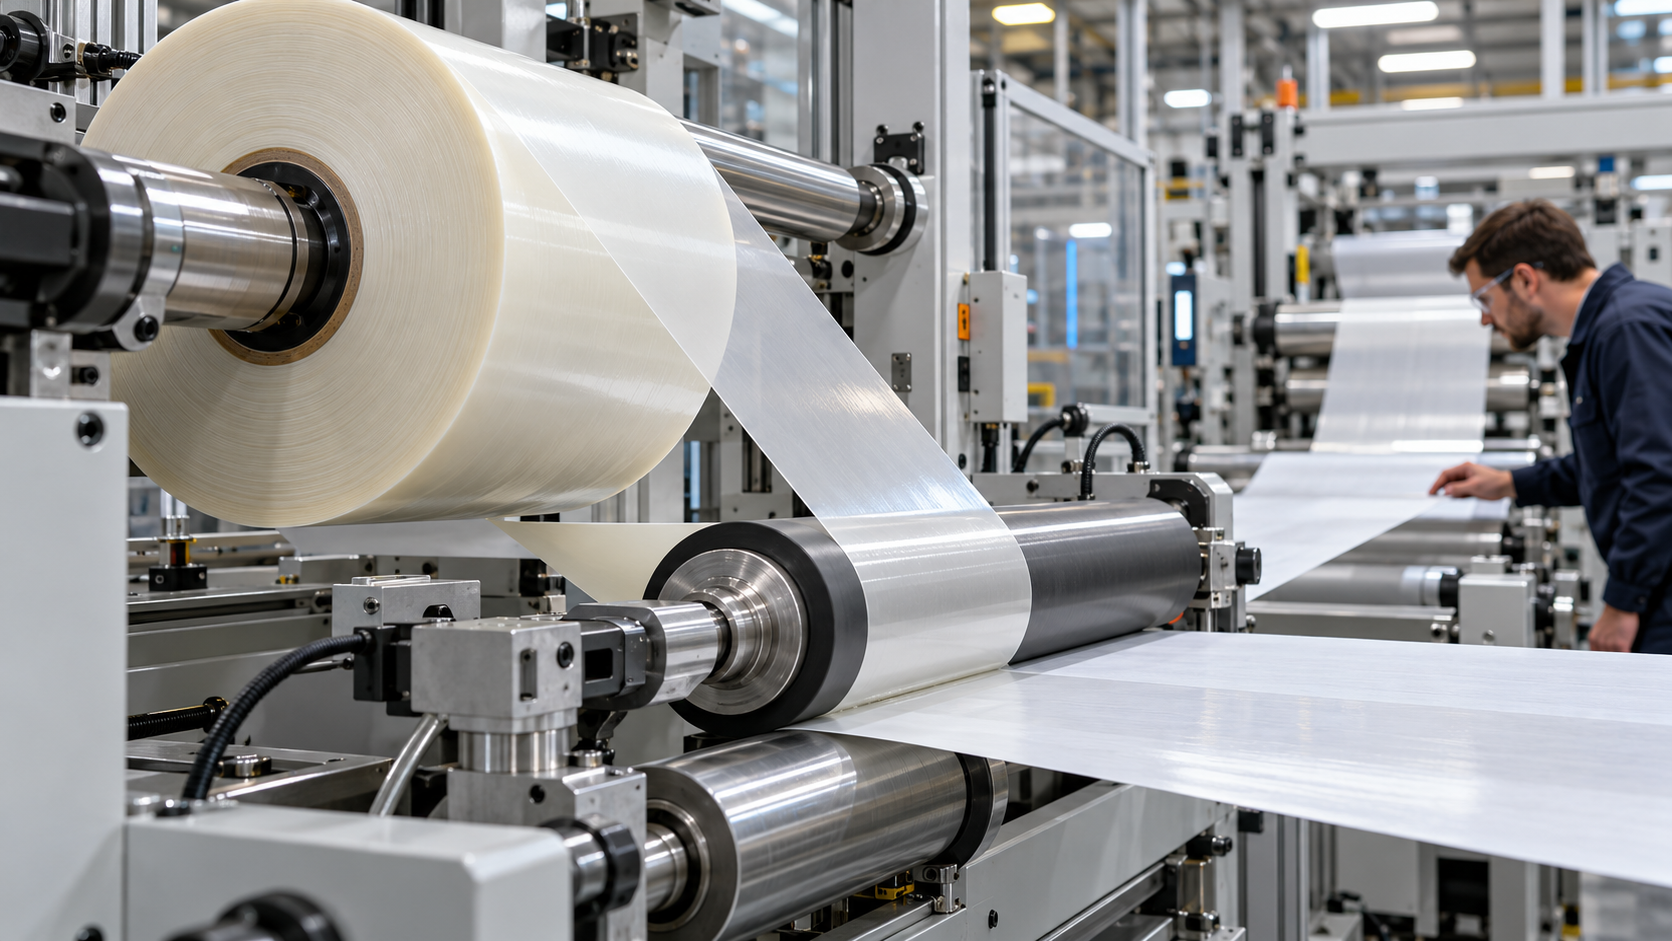
Ce qu’un résultat de force de déroulement permet ou non de conclure
ASTM D3811/D3811M mesure la force nécessaire pour dérouler un rouleau de ruban adhésif sensible à la pression. Cette mesure est utile lorsque l’acheteur et le fournisseur ont convenu d’une valeur maximale, minimale ou moyenne et que les conditions d’essai sont clairement définies. Le résultat peut servir à contrôler les rouleaux reçus par rapport à cette exigence ou à comparer des lots de production successifs testés de la même façon.
La principale limite concerne la vitesse. ASTM précise que sa procédure simule le déroulement manuel et mécanique à faible vitesse. La force de déroulement varie avec la vitesse, et sa tendance peut s’inverser à une vitesse qui dépend de la construction et du fabricant. La méthode ne permet donc pas de comparer des rubans déroulés à grande vitesse. Un rapport indiquant une faible valeur selon D3811 ne prouve pas qu’un ruban fonctionnera régulièrement à la vitesse de production d’un transformateur et ne permet pas non plus de classer des constructions concurrentes pour cette ligne.
Utilisez le résultat pour répondre à la question qu’il couvre réellement : « Ce rouleau respecte-t-il notre spécification convenue de force de déroulement à faible vitesse selon cette méthode ? » N’en déduisez pas que « Ce rouleau fonctionnera-t-il à 80 mètres par minute ? », sauf si l’acheteur a validé séparément une corrélation pour la construction et l’équipement exacts. Les Notes sur le domaine d’application et la portée de ASTM D3811/D3811M-21a font référence pour cette limite.
Distinguer la force de déroulement des autres paramètres du rouleau et du collage
Plusieurs valeurs sont souvent regroupées sous l’expression « comportement du ruban en machine », alors qu’elles décrivent des phénomènes différents. La force de déroulement est la force nécessaire pour séparer les spires d’un rouleau lorsqu’il tourne. La force de décollement du protecteur décrit sa séparation du ruban. La tension de bande est la charge supportée par le ruban ou le complexe en mouvement entre les rouleaux. La pression entre rouleaux presseurs influe sur le contact pendant la lamination. La résistance au pelage ou au cisaillement décrit le comportement d’une éprouvette collée selon un essai défini. Aucune de ces valeurs ne remplace les autres.
Cette distinction est particulièrement importante lorsque le ruban comporte un protecteur. Un rouleau peut se dérouler correctement alors que la force de décollement du protecteur provoque une déviation, un étirement ou un soulèvement de la bande au poste d’application. Inversement, un protecteur qui se décolle proprement ne prouve pas que le ruban restera plan pendant une accélération ou sur un long parcours de bande. Le guide comparatif des protecteurs en film PET et en papier traite du choix du protecteur et de son comportement au décollement lors de la transformation ; cet article traite de la qualification distincte des rouleaux à grande vitesse.
Consignez ensemble la construction du rouleau et la configuration de production. Notez au minimum les matériaux du ruban et du protecteur, la largeur, l’épaisseur totale, le diamètre du rouleau, les dimensions du mandrin, le sens d’enroulement, l’emplacement des raccords, les conditions de stockage et de conditionnement, le sens de déroulement, la vitesse de ligne, le parcours de bande, les consignes de tension, l’accélération et la décélération, les diamètres des rouleaux, le réglage des rouleaux presseurs et le substrat. Si la ligne comporte plusieurs postes de déroulement ou un rouleau danseur, consignez aussi leurs modes de régulation. Sans ce contexte, un « bon » résultat est difficile à reproduire ou à comparer.
Pourquoi la vitesse et la tension peuvent modifier le résultat sur ligne
Une ligne peut se comporter différemment d’un essai de déroulement sur banc, car la bande passe sur plusieurs rouleaux et subit des accélérations, des frottements et des contraintes d’alignement. Une tension excessive ou irrégulière peut étirer le ruban ou le protecteur, décaler le repérage, former des plis ou dévier le complexe de sa trajectoire prévue. Un changement brusque de vitesse peut révéler un problème de régulation qu’un fonctionnement stable à faible vitesse ne montre pas.
Pour les produits en mousse acrylique qu’elle désigne, la notice d’application de 3M recommande de limiter la tension et l’étirement, de maintenir une vitesse constante et d’éviter les accélérations rapides qui augmentent l’étirement. Elle établit aussi un lien entre l’étirement et le diamètre des rouleaux de lamination, et donne des recommandations de pression pour ces produits précis. Ces valeurs ne constituent pas des spécifications LubandArt et ne doivent pas être appliquées à un autre système adhésif. Elles rappellent l’intérêt d’inclure la tension, la vitesse, l’accélération et la géométrie des rouleaux dans le plan d’essai. Consultez les recommandations d’application de 3M pour connaître précisément les produits concernés.
Les conditions au passage entre rouleaux presseurs comptent également. Selon le guide de transformation de 3M, la pression des rouleaux doit être uniforme sur toute la largeur de la bande et adaptée à l’adhésif, au substrat et aux conditions des rouleaux. Une pression inégale peut contribuer à la formation de plis ou à la déviation de la bande ; un contact prématuré avant le point de pression peut emprisonner de l’air. Il s’agit de relations propres au procédé, et non de réglages universels. Utilisez le guide de lamination pour transformateurs comme référence de diagnostic pour les systèmes qu’il couvre, puis définissez les valeurs sur votre propre équipement.
Concevoir un essai de qualification représentatif de la production
Commencez par le défaut que la ligne doit éviter. S’agit-il d’une rupture de bande, d’un télescopage du rouleau, de plis, d’un soulèvement des bords, d’un décollement intempestif du protecteur, d’une dérive du repérage, d’un transfert d’adhésif, d’un mauvais mouillage ou d’une défaillance du collage fini après conditionnement ? Chaque résultat exige une observation ou une mesure propre. Évitez un critère vague tel que « fonctionne bien ».
Essayez le produit candidat sur l’équipement prévu, avec le substrat réel, la séquence prévue de retrait du protecteur et le parcours de transformation réel. Maîtrisez la première comparaison : gardez le substrat et les réglages de la ligne constants, et ne changez qu’une construction de ruban à la fois. Utilisez le diamètre de rouleau et le lot attendus en production. Si l’acheteur prévoit une plage de diamètres de rouleau ou de conditions ambiantes, testez les valeurs extrêmes pertinentes au lieu de supposer qu’un petit rouleau échantillon représente tous les cas.
L’essai doit comprendre un fonctionnement stable à la vitesse cible ainsi que les transitions rencontrées en production : démarrage, accélération, décélération, passage des raccords, arrêts et redémarrage. Enregistrez la vitesse et la tension réelles, et pas seulement les consignes de la machine. Inspectez la bande sur toute sa largeur pour détecter les plis et les écarts de trajectoire, ainsi que le rouleau sur toute sa longueur pour repérer les dommages aux bords, le télescopage ou un enroulement irrégulier. Vérifiez le comportement du protecteur et le repérage aux postes de lamination ou de découpe à l’emporte-pièce. Si la tenue du collage fait partie des critères d’acceptation, respectez le temps de repos et le conditionnement spécifiés avant de l’évaluer ; un contrôle immédiat de la tenue à la manipulation ne constitue pas une qualification de l’adhérence.
Utilisez une fiche reproductible pour chaque essai : identifiants des matériaux et des lots, dimensions des rouleaux, configuration de la ligne et des rouleaux, profil de vitesse, relevés de tension, réglage des rouleaux presseurs, conditions ambiantes, défauts, temps d’arrêt et sort des échantillons. Consignez la construction réelle, le profil de vitesse, la tension, les défauts, le repérage et tout résultat d’essai ultérieur du collage ; fixez le nombre d’échantillons et les seuils avant l’essai. Définissez le nombre d’échantillons et les seuils de réussite ou d’échec avec le responsable du procédé avant l’essai. Le seuil peut porter sur un taux maximal de défauts, une tolérance de repérage, une plage de tension mesurée ou un résultat d’essai ultérieur du collage, mais il doit découler des exigences du procédé de l’acheteur. Les sources publiques ne définissent pas de valeur universellement acceptable pour une autre ligne.
Diagnostiquer le défaut avant de changer de ruban
Si un rouleau fonctionne mal, distinguez d’abord un problème de matériau d’un problème de réglage. Vérifiez que le rouleau a été stocké et conditionné conformément aux spécifications, que le frein de déroulement ou la régulation du couple fonctionne correctement, que le parcours de bande est aligné, que les rouleaux libres tournent sans résistance et que les capteurs de tension sont étalonnés. Déterminez si le problème apparaît à un diamètre de rouleau, une vitesse de ligne, une accélération ou un raccord donné. Un défaut lié à une transition de vitesse suggère une cause différente de celle d’un défaut présent pendant tout un fonctionnement à vitesse constante.
Inspectez ensuite le complexe laminé. Les plis peuvent être liés à une tension ou à une pression entre rouleaux presseurs inégale ; des bulles peuvent apparaître si l’adhésif touche le substrat avant le point de pression ; le soulèvement des bords peut résulter de l’étirement, du comportement du protecteur, d’une contamination ou de la conception du collage. Ces symptômes sont des indices, pas des diagnostics. Comparez les relevés de la ligne avec ceux d’un rouleau de référence satisfaisant et ne modifiez qu’un paramètre à la fois. Le guide de préparation des surfaces et de résistance de l’assemblage est utile lorsque la bande circule correctement mais que le collage fini échoue sur le substrat.
Ne compensez pas sans diagnostic en augmentant la pression entre rouleaux presseurs ou en réduisant la tension de déroulement. Une modification peut masquer un défaut tout en provoquant un étirement, une séparation du protecteur ou un nouveau problème de repérage. Demandez au fournisseur du ruban les détails de la construction exacte et de la transformation en rouleau, puis vérifiez le réglage proposé sur la ligne.
Intégrer la décision dans le cahier des charges d’achat
Pour un rouleau destiné à la lamination à grande vitesse, demandez à la fois le résultat d’essai et les éléments permettant de le relier à votre procédé. Précisez l’édition d’ASTM D3811 et les conditions d’essai si une limite de force de déroulement à faible vitesse est requise. Indiquez séparément la vitesse de production cible, le format du rouleau, la méthode de retrait du protecteur, le mode de régulation de la tension, le profil d’accélération, la configuration des rouleaux presseurs, le substrat et les contrôles d’acceptation pour l’essai sur la ligne réelle.
Demandez au fournisseur d’identifier la référence proposée, le système adhésif, le support ou la mousse, le protecteur, l’épaisseur, la largeur, le mandrin, le diamètre du rouleau et le sens d’enroulement. Demandez un rapport portant sur la construction exacte proposée lorsqu’une valeur propre à la référence entre dans l’approbation. Un résultat obtenu avec une autre épaisseur, un autre protecteur ou une autre famille de produits ne doit pas être considéré comme interchangeable sans preuve.
La décision pratique dépend des conditions : utilisez ASTM D3811 pour une exigence définie de force de déroulement à faible vitesse, et un essai de production contrôlé pour qualifier le comportement de la bande à grande vitesse. Un rouleau de ruban adhésif en mousse acrylique configurable peut être envisagé lorsque l’application exige cette construction, mais la page de la famille de produits ne définit ni vitesse de ligne ni limite de déroulement propres à une référence. Communiquez les spécifications du rouleau, les conditions de ligne et les critères de défaillance lorsque vous demandez l’examen d’un échantillon.
Questions fréquentes
ASTM D3811 prouve-t-elle qu’un ruban fonctionnera à une vitesse de ligne élevée donnée ?
Non. ASTM D3811/D3811M-21a décrit une procédure de mesure de la force de déroulement à faible vitesse et précise que cette vitesse ne permet pas de comparer des rubans déroulés à grande vitesse. Utilisez un essai sur ligne représentatif de la production pour qualifier la vitesse.
La force de déroulement est-elle identique à la force de décollement du protecteur ?
Non. La force de déroulement mesure la séparation des spires lorsque le rouleau tourne ; la force de décollement du protecteur décrit la séparation à l’interface avec le protecteur. Spécifiez et testez la propriété correspondant au mode de défaillance.
Quelles conditions faut-il consigner lors d’un essai de ruban à grande vitesse ?
Consignez la construction, le format et le diamètre du rouleau, le profil de vitesse de la ligne, le mode de régulation de la tension, le parcours de bande, l’accélération, la configuration des rouleaux et des rouleaux presseurs, le substrat, les défauts et les critères d’acceptation de l’acheteur.
Transmettez la référence proposée, les dimensions du rouleau, le protecteur, la vitesse de ligne cible, le parcours de bande et les critères d’acceptation pour demander un essai d’échantillon représentatif de la production.
Demander un devis · [email protected] · WhatsApp +86 180 6469 2463
Besoin de cette construction pour une série ?
Obtenir un devis